-
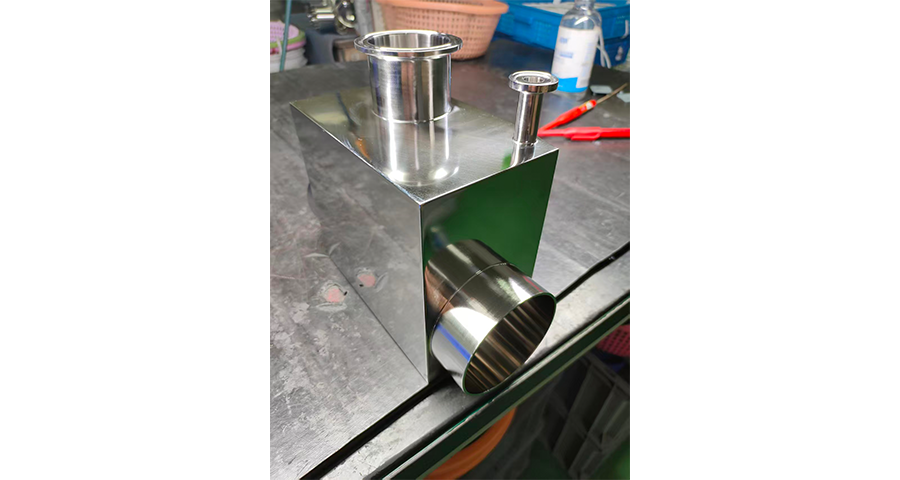
 苏州工业园区工业不锈钢电解抛光专业加工
发布时间:2026.11.07
医疗级不锈钢电解抛光加工,针对医疗器械、医用容器等与人体接触的不锈钢部件,这类部件的表面需具备无毛刺、无残留、耐蚀的特性,医疗级不锈钢电解抛光采用专业的工艺参数,适配不同类型的医疗用不锈钢件加工,确保...
-
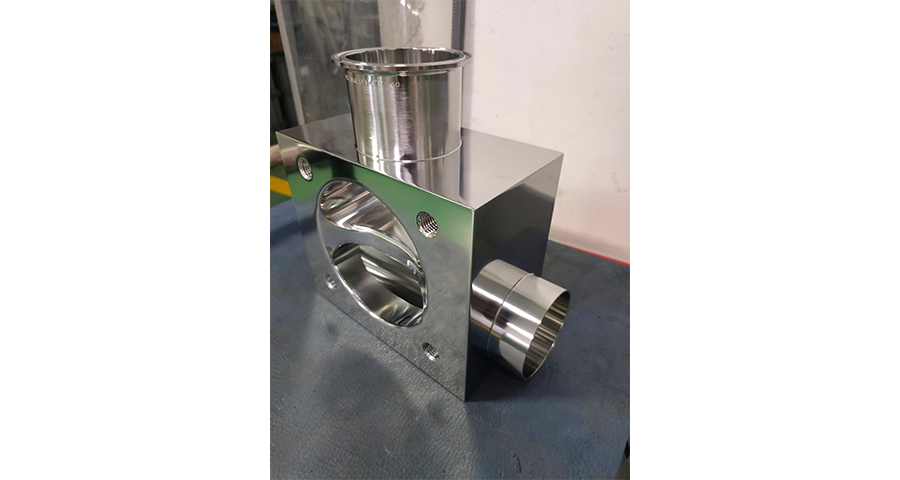 常熟不锈钢电解抛光专业加工
发布时间:2026.11.07
不锈钢电解加工的环保合规运营,是加工企业长期稳定生产的基础。电解过程中产生的废液含有重金属离子与酸性成分,直接排放会造成环境污染,需经过专业的废水处理系统处理,达标后再排放或循环利用。规范化的加工企业...
-
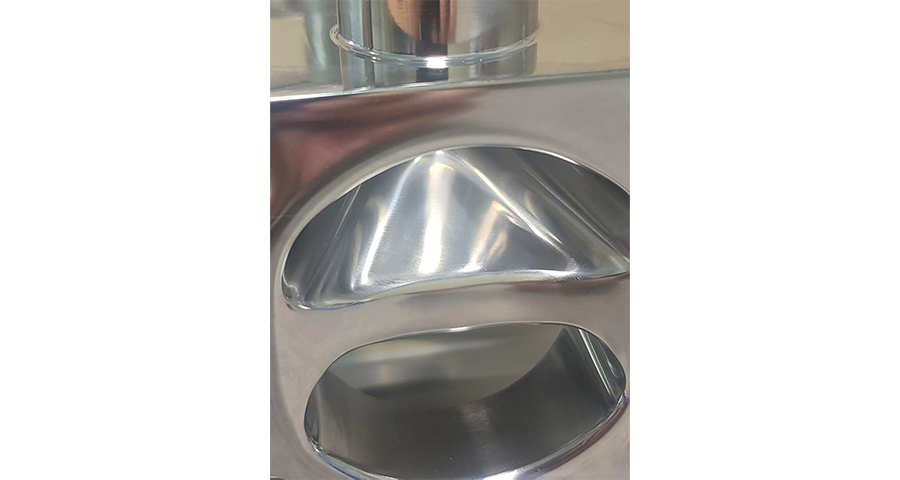 虎丘区高精度标准阀体打磨哪家效果好
发布时间:2026.11.06
阀体打磨工艺方案的落地,需要工艺设计与现场加工保持信息互通,设计阶段设定的各项表面指标,需要在打磨工位稳定执行。工艺方案文件标注的表面处理范围、工件修整尺度,需要作业人员充分理解,信息传递出现偏差会造...
-
 吴江区航空级阀体打磨电解抛光技术支持
发布时间:2026.11.06
隔膜阀体是医药、食品行业流体输送设备的关键部件,这类阀体对表面光滑度与洁净度有着严格的行业规范,粗糙的阀体表面容易附着介质残渣、滋生微生物,不符合洁净生产的作业要求。阀体经过机床加工后,内壁与密封槽位...
-
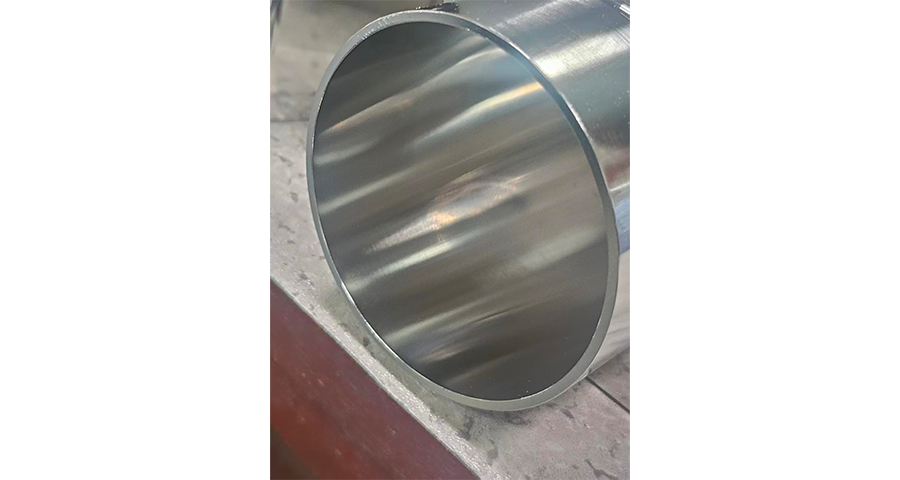 姑苏区异型阀体打磨专业厂家
发布时间:2026.11.06
高压工况使用的阀体,需要承受持续的介质压力冲击,阀体表面与流道的平整度不足,会造成压力分布不均,长期高压运行容易出现局部应力集中,引发阀体疲劳损伤。高压阀体打磨作业需要重点优化流道内壁与承压表面的平整...
-
 吴中区自动化设备阀体打磨批量加工承接
发布时间:2026.11.05
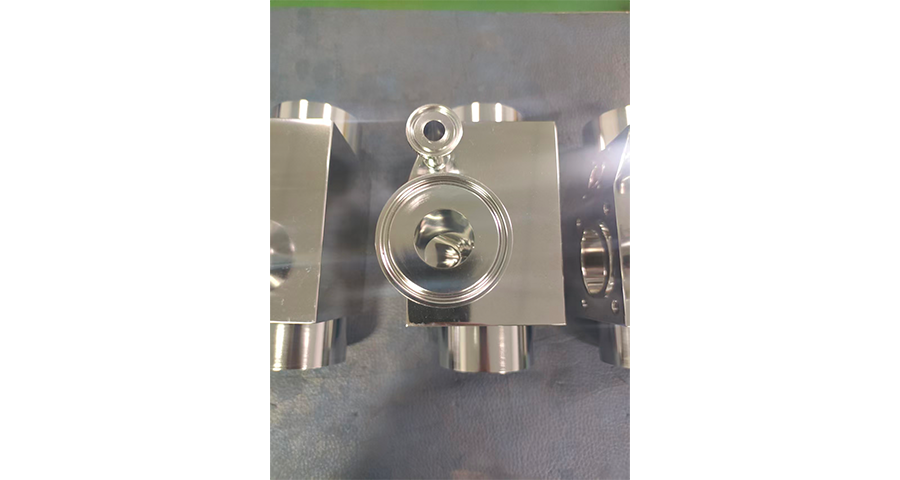
不同应用场景下的阀体,对打磨形成的表面状态存在区分,流通粘稠介质的阀体、用于洁净工况的阀体、承受压力波动的阀体,打磨侧重点存在明显区分。工艺研发工作会围绕阀体运行环境开展分析,确定流道内壁、密封端面、...
-
 吴中区医疗级阀体打磨批量加工承接
发布时间:2026.11.05
阀体打磨的表层状态,直接影响后续防护涂层的附着效果,未经精细打磨的粗糙表面,防护涂层无法均匀贴合基材,容易出现起皮、脱落、覆盖不均等问题,大幅降低阀体的耐候与防护性能。打磨工序作为表层防护处理的前置基...
-
昆山定制化阀体打磨技术支持
发布时间:2026.11.05
设备长期稳定运行依赖阀体零部件的持续可靠性,打磨工艺带来的表层优化效果,可有效降低阀体运行损耗,减少设备停机维护频次。未经精细打磨的阀体,表层微观瑕疵较多,介质摩擦损耗、压力冲击损耗更加明显,长期运行...
-
无锡精密级阀体打磨定制加工
发布时间:2026.11.04
隔膜阀体是医药、食品行业流体输送设备的关键部件,这类阀体对表面光滑度与洁净度有着严格的行业规范,粗糙的阀体表面容易附着介质残渣、滋生微生物,不符合洁净生产的作业要求。阀体经过机床加工后,内壁与密封槽位...
-
 苏州工业园区航空级阀体打磨电解抛光加工
发布时间:2026.11.04
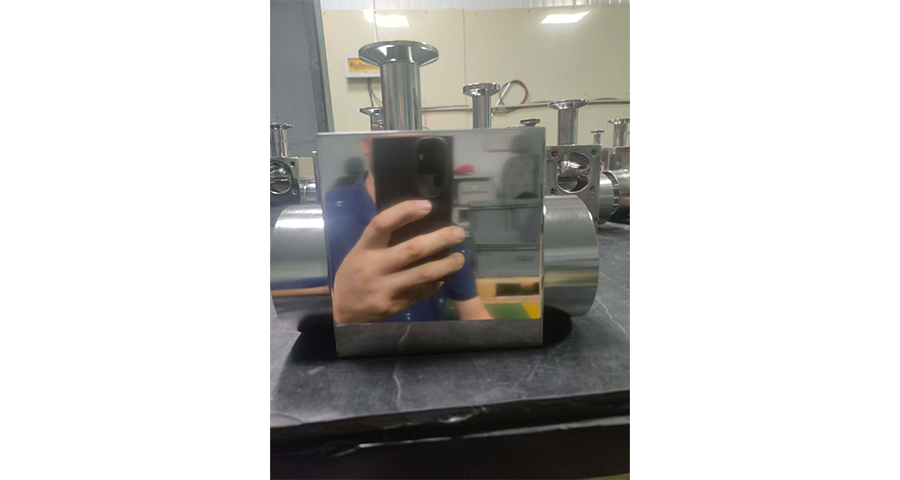
企业研发新款流体设备时,配套阀体同步开展设计工作,阀体表面打磨方案需要和设备整体设计同步推进。阀体结构尺寸、内部流道走向确定之后,就要规划打磨作业的可行路径,预判异形内腔、狭小卡槽等位置的加工难点,提...
-
 昆山定制化阀体打磨全流程
发布时间:2026.11.04
医药与食品加工领域的流体设备,对阀体表面处理有着严苛的卫生规范,阀体表层残留的打磨碎屑、细微毛刺与粗糙肌理,会成为污染物堆积与微生物附着的载体,不符合洁净生产标准。普通打磨作业只能完成基础外观修整,无...
-
相城区配件阀体打磨哪家好
发布时间:2026.11.04
阀体打磨工艺的优化升级,可有效平衡加工品质与生产成本,粗放化的打磨作业容易出现返工、报废问题,增加物料与人工损耗,过度精细化加工又会造成不必要的资源浪费。成熟的打磨加工体系,会根据阀体的使用场景、精度...
-
苏州工业园区高效量产阀体打磨电解抛光适配方案
发布时间:2026.11.03
不锈钢阀体的材质特性较为特殊,表层硬度与肌理结构区别于普通碳钢材质,打磨过程中容易出现表层发黑、纹理杂乱、局部过热损伤等问题,常规打磨工艺难以呈现均匀的表面效果。不锈钢阀体加工需要适配材质特性,选用适...
-
 苏州市内精密级阀体打磨电解抛光批量解决方案
发布时间:2026.11.03
异型阀体结构区别于常规标准阀体,存在不规则曲面、弯折流道、异形卡槽等特殊结构,常规打磨设备与作业方式难以覆盖全部加工区域,容易出现局部打磨不到位、表面质感不均的情况。异型阀体多用于高价值自动化设备、精...
-
虎丘区航空级阀体打磨厂家
发布时间:2026.11.03
医药与食品加工领域的流体设备,对阀体表面处理有着严苛的卫生规范,阀体表层残留的打磨碎屑、细微毛刺与粗糙肌理,会成为污染物堆积与微生物附着的载体,不符合洁净生产标准。普通打磨作业只能完成基础外观修整,无...
-
苏州精密级阀体打磨电解抛光品牌厂家
发布时间:2026.11.03
阀体打磨作业的品质管控,贯穿加工全过程,单一的成品抽检无法完美规避加工偏差,过程管控不到位容易出现批量品质瑕疵。规范化的打磨加工模式,会在阀体毛坯来料、粗打磨、精打磨、成品修整各个节点设置核验标准,来...
-
昆山隔膜阀体打磨电解抛光工艺
发布时间:2026.11.03
阀体打磨工艺方案的落地,需要工艺设计与现场加工保持信息互通,设计阶段设定的各项表面指标,需要在打磨工位稳定执行。工艺方案文件标注的表面处理范围、工件修整尺度,需要作业人员充分理解,信息传递出现偏差会造...
-
 吴中区自动化设备阀体打磨电解抛光厂家
发布时间:2026.11.03
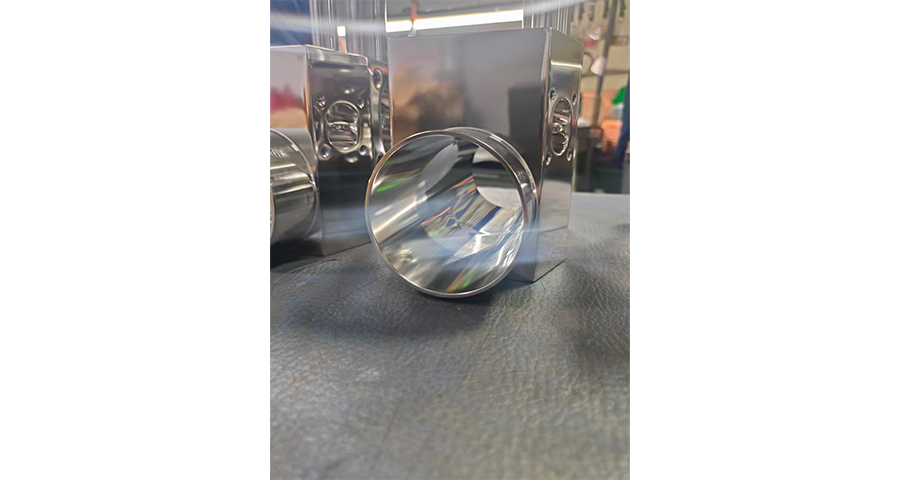
异型阀体的不规则结构是表面打磨加工的主要难点,非标准的曲面、弯折流道、异形卡槽,无法套用常规阀体的标准化打磨流程,容易出现局部打磨空缺、表面质感不均、边角过度磨损等问题。这类阀体多用于精密自动化设备与...
-
 无锡阀体打磨批量加工承接
发布时间:2026.11.03
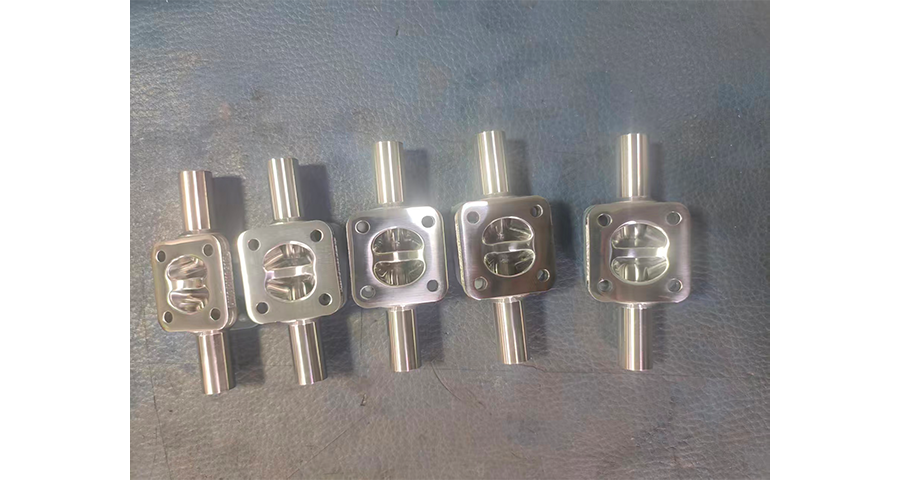
企业研发新款流体设备时,配套阀体同步开展设计工作,阀体表面打磨方案需要和设备整体设计同步推进。阀体结构尺寸、内部流道走向确定之后,就要规划打磨作业的可行路径,预判异形内腔、狭小卡槽等位置的加工难点,提...
-
 高产能阀体打磨电解抛光加工承接
发布时间:2026.11.03
投入使用一定周期的工业阀体,会在介质冲刷、环境氧化、启闭摩擦的作用下,出现内壁粗糙、表面磨损、积垢固化等问题,设备运行效率逐步下降,更换全新阀体需要投入较高的采购成本。阀体打磨翻新是经济高效的运维方式...
-
昆山批量订单阀体打磨电解抛光定制加工
发布时间:2026.11.03
不锈钢阀体的材质特性较为特殊,表层硬度与肌理结构区别于普通碳钢材质,打磨过程中容易出现表层发黑、纹理杂乱、局部过热损伤等问题,常规打磨工艺难以呈现均匀的表面效果。不锈钢阀体加工需要适配材质特性,选用适...
-
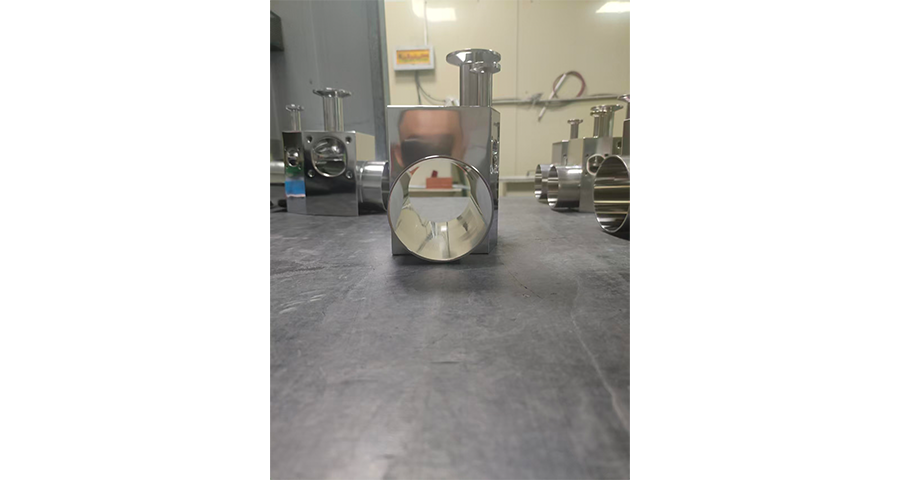 张家港异型阀体打磨订单快速响应
发布时间:2026.11.03
高价值精密仪器与航空航天配套的阀体构件,对表面打磨工艺有着严苛的精度要求,阀体表层的细微加工瑕疵,都会影响精密设备的调控精度与运行安全性。这类阀体的打磨加工摒弃粗放化作业模式,采用分级精细化打磨工艺,...
-
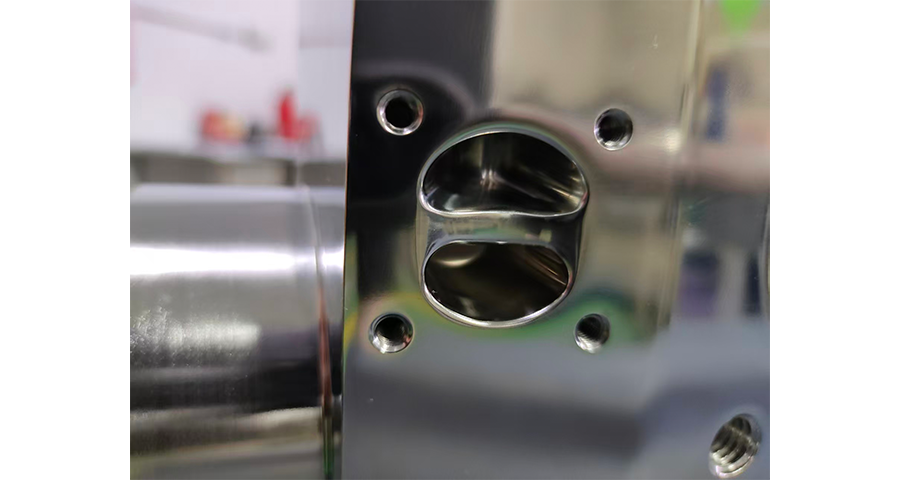 无锡自动化设备不锈钢电解加工厂家
发布时间:2026.11.02
批量不锈钢电解加工的品质稳定性,直接影响下游客户的装配效率与产品一致性。电解液浓度、槽液温度、电流分布、处理时长的细微波动,都可能造成同批次工件的表面光泽与腐蚀厚度出现差异。规范化的加工场景会定期检测...
-
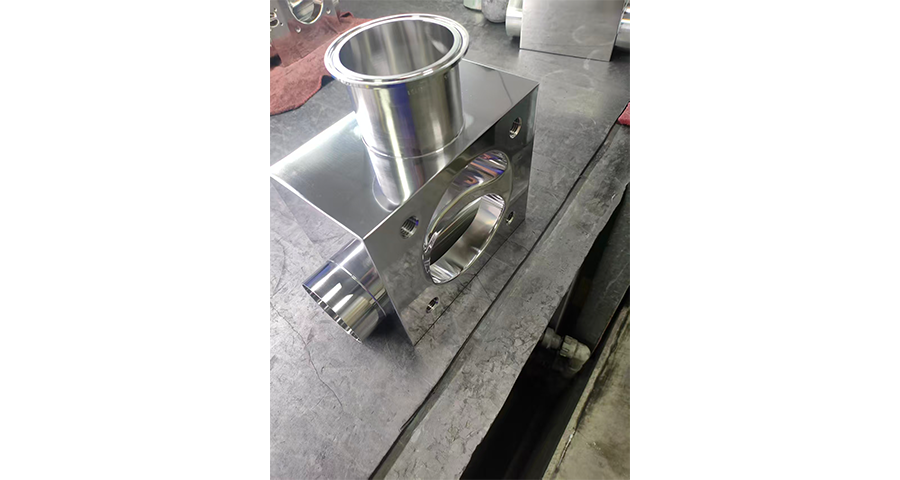 苏州市区医疗级不锈钢电解生产线
发布时间:2026.11.02
电解液的状态是影响电解抛光品质的关键因素之一,槽液成分与性能的波动会直接反映在工件表面效果上。电解液长期使用后,金属离子浓度升高,有效成分消耗,会导致工件表面光亮度下降、出现麻点或腐蚀不均等问题。规范...
-
张家港隔膜阀体打磨电解抛光工艺
发布时间:2026.11.02
阀体打磨工艺的优化升级,可有效平衡加工品质与生产成本,粗放化的打磨作业容易出现返工、报废问题,增加物料与人工损耗,过度精细化加工又会造成不必要的资源浪费。成熟的打磨加工体系,会根据阀体的使用场景、精度...
-
昆山医疗级阀体打磨费用多少
发布时间:2026.11.02
不锈钢阀体凭借优良的耐蚀性广泛应用于各类工业场景,但不锈钢材质硬度与肌理特殊,打磨过程中容易出现表层发花、纹路不均、局部过热变色等问题,普通打磨工艺难以维持表面质感统一。不锈钢阀体打磨需要适配材质肌理...
-
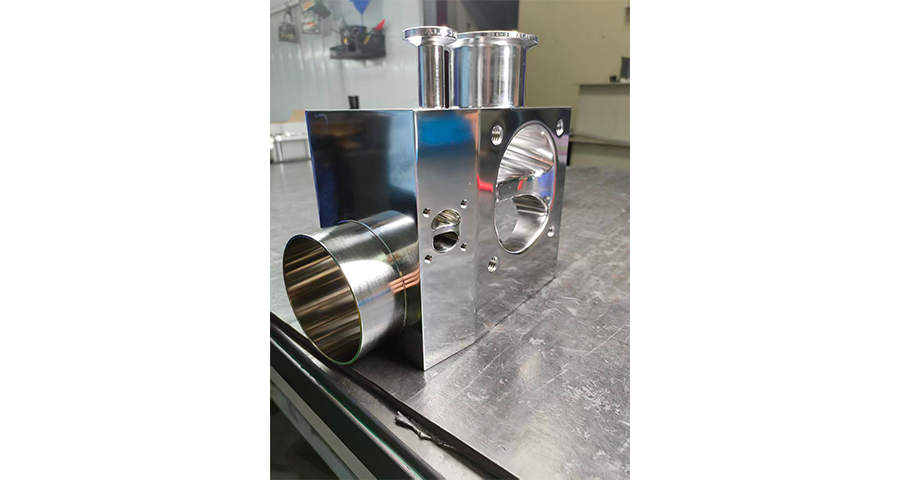 工业不锈钢电解抛光一站式服务
发布时间:2026.11.02
不锈钢电解抛光后的工件表面光洁度高,磕碰、摩擦都容易产生划痕,影响成品外观与使用性能,完善的后处理与防护包装十分必要。电解完成并清洗干燥后的工件,先做完整的外观与性能检测,确认达标后再进入包装环节。表...
-
吴中区食品级阀体打磨电解抛光全流程
发布时间:2026.11.02
阀体打磨完成后的成品防护与整理,是保障交付品质的重要环节,打磨后的阀体表层细腻平整,易出现划痕、磕碰、污渍附着等二次损伤,影响成品外观与使用性能。打磨收尾环节会对阀体进行完美清洁处理,清理表面残留的打...
-
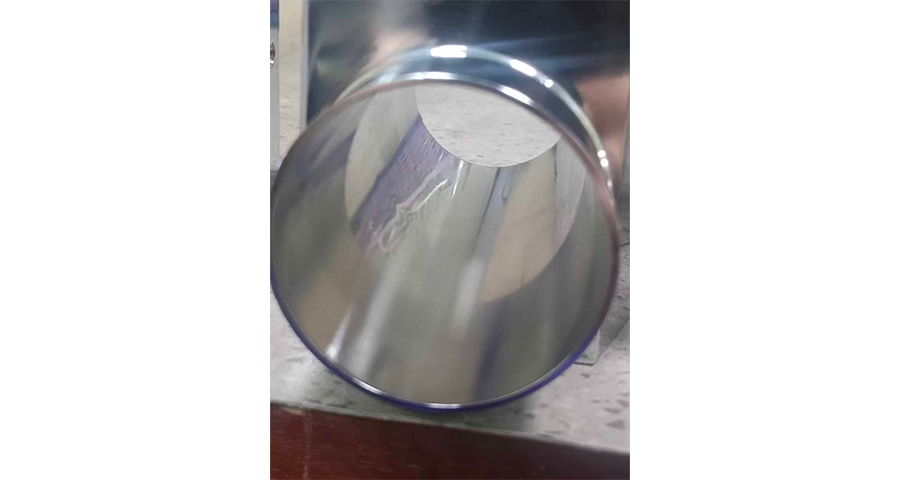 苏州高光洁度要求阀体打磨电解抛光产销研服务
发布时间:2026.11.02
多品类阀体混合加工场景下,不同规格、结构、材质的阀体打磨需求存在明显差异,统一作业模式无法适配多样化订单加工需求,容易出现品质参差不齐的情况。柔性打磨加工模式可适配多品类、小批量、差异化的阀体订单,根...
-
无锡隔膜阀体打磨电解抛光订单快速响应
发布时间:2026.11.02
批量阀体持续生产过程中,客户会根据现场运行数据提出持续优化需求,调整阀体表面粗糙度,改善介质流通效果或是提升密封稳定程度。需求调整之后,打磨工艺需要做出对应改动,开展试样加工,通过工况测试验证调整效果...