标签列表 - 昆山市定丽机械有限公司
-
 南通手动夹具供应商
液压夹具的远程监控功能液压夹具的远程监控功能可实现跨厂区的设备管理。在集团化企业的多个生产基地中,液压夹具通过物联网模块将压力、温度、运行次数等数据上传至云端平台,管理人员可在远程终端实时查看各夹具的工作状态——如某基地的夹具夹紧力波动超过5%,系统会自动推送预警信息。远程监控还能统计夹具的使用率(如某台夹具日均工作12小时),优化设备调度;通过分析历史数据,预测夹具的维护周期(如油缸密封件在使用10万次后需更换),避免突发故障导致的生产中断。液压夹具的压力显示直观吗,方便操作人员监控?南通手动夹具供应商工装夹具在模具制造中的基准传递作用工装夹具在模具型芯、型腔加工中,是保证基准统一的工具。模...
发布时间:2025.08.20 -
 浙江摩擦焊夹具生产企业
液压夹具在矿山机械中的耐冲击设计液压夹具在矿山机械(如破碎机颚板、刮板机链条)加工中,耐冲击设计适应重型切削需求。矿山零件材质多为高锰钢、耐磨铸铁,加工时切削力大(可达200kN),且存在断续切削(冲击载荷),液压夹具的油缸缸体采用锻钢(45#钢调质),活塞杆表面镀铬(厚度0.08mm),可承受频繁冲击而不损坏;夹紧机构的连接部位采用强度比较高的螺栓(8.8级),配合防松螺母,避免振动导致的松动。在颚板铣削中,夹具的夹紧力保持在300kN以上,将工件的振幅控制在0.05mm以内,确保加工后的颚板齿形精度(误差≤0.1mm),提升破碎机的破碎效率。气压夹具的工作效率比传统夹具提升多少,太高效了!...
发布时间:2025.08.19 -
 盐城精密夹具
液压夹具在矿山机械中的耐冲击设计液压夹具在矿山机械(如破碎机颚板、刮板机链条)加工中,耐冲击设计适应重型切削需求。矿山零件材质多为高锰钢、耐磨铸铁,加工时切削力大(可达200kN),且存在断续切削(冲击载荷),液压夹具的油缸缸体采用锻钢(45#钢调质),活塞杆表面镀铬(厚度0.08mm),可承受频繁冲击而不损坏;夹紧机构的连接部位采用强度比较高的螺栓(8.8级),配合防松螺母,避免振动导致的松动。在颚板铣削中,夹具的夹紧力保持在300kN以上,将工件的振幅控制在0.05mm以内,确保加工后的颚板齿形精度(误差≤0.1mm),提升破碎机的破碎效率。气压夹具的重量轻,搬运方便,液压夹具能轻松移动吗...
发布时间:2025.08.19 -
 苏州旋转夹具销售价格
工装夹具在模具试模中的辅助定位工装夹具在模具试模阶段,可辅助验证模具精度并快速调整。试模时,模具的上下模合模间隙需控制在0.01-0.03mm,工装夹具通过多组可调支撑柱顶住下模,配合百分表监测合模过程中的位移变化,能够找到间隙不均匀的位置。对于塑料模,夹具可安装温度传感器,实时监测模具型腔的温度分布,判断是否存在冷却不均的问题。试模完成后,夹具上的定位标记可记录模具的合模位置,为批量生产提供基准,减少试模次数(传统试模需3-5次,使用工装夹具后可缩减至1-2次)。工装夹具的通用性如何,可适配多种规格的零部件吗?苏州旋转夹具销售价格液压夹具在深海设备零件加工中的防腐处理液压夹具在深海阀门、水下...
发布时间:2025.08.19 -
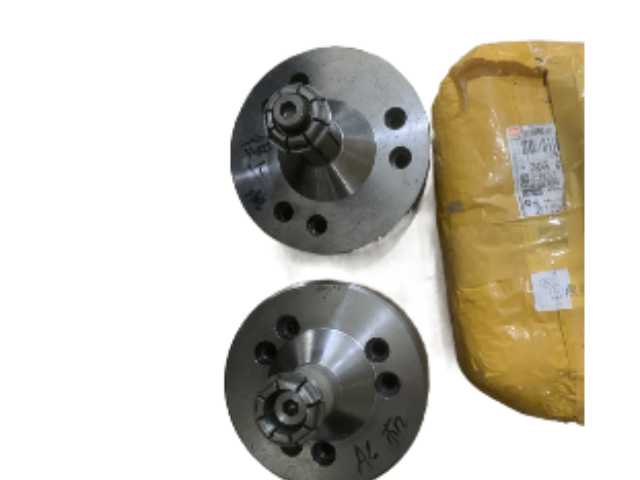 常州立式铣床夹具使用方法
液压夹具的绿色环保改进液压夹具的绿色环保改进符合现代制造业的可持续发展要求。传统液压系统存在油液泄漏风险(污染土壤和水体),新型液压夹具采用环保液压油(可生物降解),即使泄漏也能在自然环境中快速分解(30天降解率≥90%);密封件采用无氟材料,减少对臭氧层的破坏。同时,夹具的节能泵站采用变量泵设计,输出流量与负载需求匹配,能耗较传统泵站降低30%;油液过滤系统的滤芯可回收再生,减少固废产生。这些改进使液压夹具通过ISO14001环境管理体系认证,适合环保要求严格的行业(如食品、医药)。工装夹具的使用说明书详细吗,便于新手快速掌握?常州立式铣床夹具使用方法液压夹具的多工位协同控制液压夹具的多工位...
发布时间:2025.08.19 -
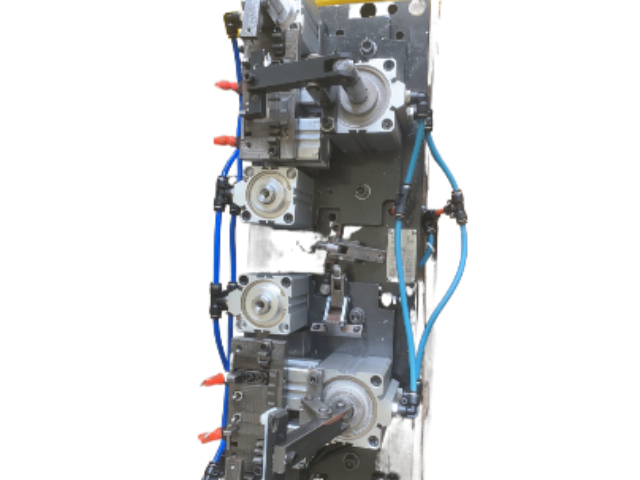 江西压板式夹具哪里买
气压夹具在包装机械中的缓冲设计气压夹具在易碎品(如陶瓷、玻璃器皿)包装线上,通过缓冲设计减少碰撞损伤。传统机械夹持易因刚性接触导致产品破碎,气压夹具的夹爪内置气弹簧,当接触工件时会先通过气体压缩吸收冲击力,再逐渐施加夹持力(0.5-2N),缓冲行程达5-10mm。夹爪表面的海绵垫层(硬度20ShoreOO)进一步吸收振动,在产品从传送带抓取至包装盒的过程中,加速度控制在5g以内,破损率可从3%降至0.1%以下。同时,夹具的气路节流阀可调节动作速度,适应不同易碎品的包装需求。液压夹具的密封性能好不好,能避免工作中出现渗漏吗?江西压板式夹具哪里买工装夹具在航空航天零件中的轻量化设计工装夹具在航空航...
发布时间:2025.08.19 -
泰州五金夹具市场价
气压夹具在物流分拣中的快速切换气压夹具在电商物流的包裹分拣中,以快速切换能力适应多规格包裹。包裹重量从0.1-30kg不等,尺寸差异大,气压夹具通过视觉识别包裹类型后,自动更换对应的吸盘组(小型吸盘用于信封,大型吸盘组用于纸箱),同时调节负压值(0.03-0.08MPa)。其吸盘采用可伸缩波纹管设计,能适应包裹表面的凹凸不平(如袋装衣物),确保吸附牢固。在分拣线的转弯处,气压夹具可配合机器人旋转90°或180°,实现包裹的转向与码垛,单小时分拣量可达8000件以上,且破损率低于0.01%。工装夹具的表面处理光滑吗,避免划伤工件表面?泰州五金夹具市场价工装夹具在焊接机器人中的轨迹引导工装夹具在焊...
发布时间:2025.08.19 -
无锡气动夹具市场价
液压夹具的自动化集成方案液压夹具与工业机器人、PLC系统的集成,可提升生产线的自动化水平。在工程机械变速箱加工线中,液压夹具通过PROFINET总线与机器人通讯,机器人抓取工件后,夹具自动识别工件型号并调用对应夹紧程序——油缸按预设顺序伸缩,3秒内完成定位与夹紧,同时压力传感器将“夹紧确认”信号反馈至控制系统,确保无误后才启动加工。这种集成方案可实现无人化生产,减少人工装夹的误差(人工装夹重复精度约±0.1mm,液压自动装夹可达±0.01mm),且能通过MES系统记录每批次工件的夹紧参数,便于质量追溯。工装夹具的承重分布合理吗,避免局部过度磨损?无锡气动夹具市场价工装夹具也用于工业机器人关节装...
发布时间:2025.08.19 -
数控车床夹具定制价格
液压夹具的自动化集成方案液压夹具与工业机器人、PLC系统的集成,可提升生产线的自动化水平。在工程机械变速箱加工线中,液压夹具通过PROFINET总线与机器人通讯,机器人抓取工件后,夹具自动识别工件型号并调用对应夹紧程序——油缸按预设顺序伸缩,3秒内完成定位与夹紧,同时压力传感器将“夹紧确认”信号反馈至控制系统,确保无误后才启动加工。这种集成方案可实现无人化生产,减少人工装夹的误差(人工装夹重复精度约±0.1mm,液压自动装夹可达±0.01mm),且能通过MES系统记录每批次工件的夹紧参数,便于质量追溯。液压夹具的应急制动可靠吗,遇到问题能立即停止!数控车床夹具定制价格气压夹具适用于手机玻璃盖板...
发布时间:2025.08.19 -
盐城焊接工装夹具功能
工装夹具的快速换模技术工装夹具的快速换模技术是柔性生产线的关键支撑。在摩托车车架焊接线中,传统换模需拆卸、安装数十个定位件,耗时2-3小时,而采用快换工装夹具后,通过定位销与快换接口的精细配合,配合液压锁紧装置,换模时间可缩短至10分钟。快换夹具的定位精度达±0.03mm,与原夹具完全兼容,确保换型后产品尺寸一致性。其在于模块化设计——将定位、夹紧功能集成在标准化模块中,不同车型的夹具模块可预先调试,切换时只需整体更换模块,大幅提升产线对多品种、小批量订单的响应速度。液压夹具适用于重型工件,气压夹具对轻型工件的夹持优势在哪?盐城焊接工装夹具功能气压夹具在实验室样品处理中的精密操作气压夹具在化学...
发布时间:2025.08.19 -
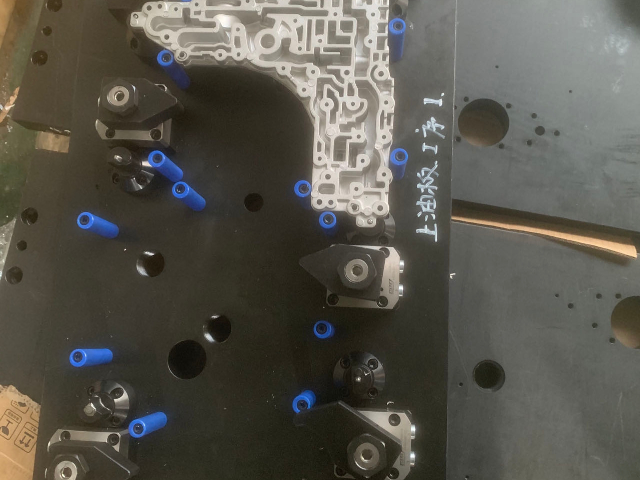 江西摩擦焊夹具怎么收费
气压夹具在玻璃加工中的无痕夹持气压夹具在液晶玻璃、汽车挡风玻璃等脆性材料加工中,能实现“无痕夹持”。玻璃表面一旦出现划痕或压痕便会报废,气压夹具采用多孔吸盘结构,通过均匀分布的负压(0.02-0.05MPa)吸附玻璃,接触面积达90%以上,避免局部压力过大导致的碎裂。吸盘材质为抗静电聚氨酯,邵氏硬度20A,既能紧密贴合玻璃表面,又不会留下印记。在玻璃切割工序中,气压夹具可配合视觉系统自动调整吸附位置,适应不同尺寸玻璃的加工需求,且吸盘的快速排气设计能实现0.5秒内的稳定吸附,满足高速生产线的节拍要求。液压夹具的工作压力稳定吗,确保加工质量一致性?江西摩擦焊夹具怎么收费工装夹具在PCB板加工中的...
发布时间:2025.08.19 -
江西加工中心夹具大概多少钱
工装夹具在检测设备中的基准校准工装夹具在三坐标测量、影像检测等设备中,承担基准校准的角色。检测零件的尺寸精度前,需通过工装夹具将零件定位至检测基准——夹具的定位面平面度≤0.001mm,定位销圆度≤0.0005mm,确保零件的测量基准与设计基准重合。例如检测发动机活塞时,工装夹具通过活塞销孔定位,配合V型块支撑裙部,使活塞轴线与检测设备的Z轴平行度误差≤0.002mm。夹具上的温度补偿传感器可记录环境温度(±0.1℃),用于修正材料热胀冷缩对测量结果的影响,使检测精度提升至±0.001mm。气压夹具的配件通用性强吗,更换时无需特殊定制?江西加工中心夹具大概多少钱气压夹具适用于手机玻璃盖板热弯成...
发布时间:2025.08.18 -
上海焊接工装夹具批量定制
工装夹具在汽车覆盖件冲压生产中,通过模块化设计实现多车型兼容。它能快速切换定位销与压料板位置,满足不同车型覆盖件的冲压定位需求,大幅缩短换模时间。工装夹具采用强度高的合金铸件,经整体锻造及时效处理后,硬度可达HRC35-40,能承受1000kN以上冲压载荷,定位销重复定位精度达±,压料力均匀性控制在5%以内,可避免覆盖件因受力不均出现褶皱或开裂。安装时需用激光干涉仪校准基准面,确保X、Y、Z轴定位误差不超0.01mm;日常维护要定期清理定位孔内的冲压碎屑,每周对定位销润滑保养,防止定位偏移影响生产质量。液压夹具的无级调速功能好用吗,满足多样加工需求?上海焊接工装夹具批量定制工装夹具在焊接机器人...
发布时间:2025.08.18 -
苏州半自动气压夹具设计
工装夹具在机器人打磨中的防振设计工装夹具在机器人打磨工序中,防振设计可提升表面处理质量。打磨时砂纸与工件的摩擦会产生强烈振动,导致表面粗糙度超差(如不锈钢件要求Ra≤0.8μm)。工装夹具采用弹性阻尼支撑,通过橡胶垫(硬度60ShoreA)吸收高频振动(100-500Hz),振动衰减率达80%以上。同时,夹具的夹紧力可根据打磨位置动态调整——边角打磨时减小夹紧力避免工件晃动,平面打磨时增大夹紧力保证刚性,使工件表面粗糙度的一致性提升40%,减少后续抛光工序的工作量。工装夹具的包装防护到位吗,确保运输过程安全?苏州半自动气压夹具设计气压夹具在包装机械中的缓冲设计气压夹具在易碎品(如陶瓷、玻璃器皿...
发布时间:2025.08.18 -
常州液压夹具近期价格
气压夹具在农业机械中的防尘设计气压夹具在农业机械(如收割机刀片、播种机齿轮)装配中,防尘设计适应田间作业环境。农业车间多粉尘、秸秆碎屑,传统夹具易因粉尘进入运动部件导致卡滞。气压夹具的气路入口安装三级过滤器(初效+中效+高效),过滤精度达0.3μm,可去除99.9%的粉尘;夹爪的活动关节采用迷宫式密封,配合定期吹气清洁,避免粉尘堆积。在刀片装配时,夹具的定位销表面镀铬,减少粉尘磨损,定位精度保持在±0.05mm,确保刀片的切割间隙一致,提升收割机的作业效率。工装夹具的使用说明书详细吗,便于新手快速掌握?常州液压夹具近期价格工装夹具在机器人码垛中的快速响应工装夹具在机器人码垛(如纸箱、袋装物料码...
发布时间:2025.08.18 -
山东精密夹具生产企业
气压夹具在包装机械中的缓冲设计气压夹具在易碎品(如陶瓷、玻璃器皿)包装线上,通过缓冲设计减少碰撞损伤。传统机械夹持易因刚性接触导致产品破碎,气压夹具的夹爪内置气弹簧,当接触工件时会先通过气体压缩吸收冲击力,再逐渐施加夹持力(0.5-2N),缓冲行程达5-10mm。夹爪表面的海绵垫层(硬度20ShoreOO)进一步吸收振动,在产品从传送带抓取至包装盒的过程中,加速度控制在5g以内,破损率可从3%降至0.1%以下。同时,夹具的气路节流阀可调节动作速度,适应不同易碎品的包装需求。气压夹具的管路布局合理吗,方便检修与更换?山东精密夹具生产企业液压夹具的节能设计液压夹具通过蓄能器与变频技术的结合,能够降...
发布时间:2025.08.18 -
精密夹具指什么
液压夹具在轴承装配中的预紧力控制液压夹具在轴承装配(如角接触球轴承、圆锥滚子轴承)中,预紧力控制直接影响轴承的运转精度。轴承预紧力过大会增加摩擦温升,过小则会导致振动噪声,液压夹具通过压力传感器精确控制装配力(精度±1N),配合位移传感器监测轴承的压入量,实现预紧力与压入深度的闭环控制。例如装配主轴轴承时,夹具可按预设曲线施加轴向力(从0平稳增至设定值),避免冲击力导致的滚动体损伤,使轴承的径向游隙控制在5-15μm,确保主轴的回转精度(≤0.001mm)。工装夹具的包装防护到位吗,确保运输过程安全?精密夹具指什么气压夹具在医疗器械装配中的无菌操作气压夹具在注射器、输液器等医疗器械的无菌装配中...
发布时间:2025.08.18 -
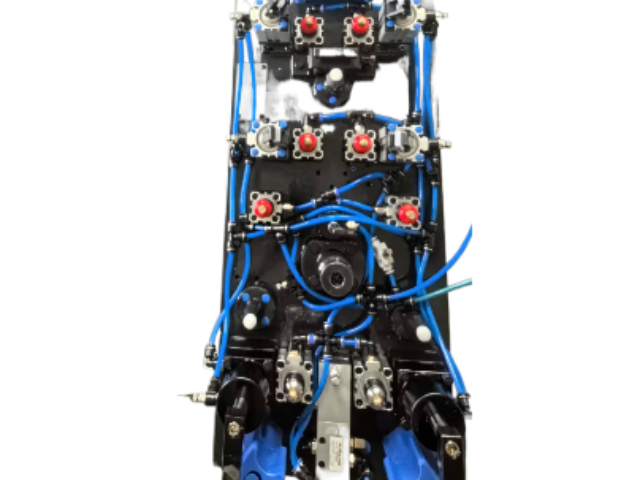 泰州工装夹具市场价
气压夹具在柔性自动化产线中,通过视觉引导实现智能抓取。它能配合工业相机识别工件位置偏差,自动调整夹持角度,适应工件的微小摆放误差。智能的气压夹具,内置 IO-Link 通讯模块,可与产线控制系统实时交互数据,夹爪配备力传感器实现自适应夹紧。调试时需进行不少于 100 次的抓取测试,确保识别成功率达 99.9% 以上,测试需覆盖不同光照、工件姿态场景。定期清洁相机镜头防止识别偏差,镜头清洁采用无尘布与镜头清洁剂,同时每月校准力传感器确保数据准确。工装夹具的包装防护到位吗,确保运输过程安全?泰州工装夹具市场价气压夹具在医疗器械装配中的无菌操作气压夹具在注射器、输液器等医疗器械的无菌装配中,严格符合...
发布时间:2025.08.18 -
安徽气测夹具批量定制
工装夹具在模具试模中的辅助定位工装夹具在模具试模阶段,可辅助验证模具精度并快速调整。试模时,模具的上下模合模间隙需控制在0.01-0.03mm,工装夹具通过多组可调支撑柱顶住下模,配合百分表监测合模过程中的位移变化,能够找到间隙不均匀的位置。对于塑料模,夹具可安装温度传感器,实时监测模具型腔的温度分布,判断是否存在冷却不均的问题。试模完成后,夹具上的定位标记可记录模具的合模位置,为批量生产提供基准,减少试模次数(传统试模需3-5次,使用工装夹具后可缩减至1-2次)。液压夹具可实现柔性支撑,气压夹具能快速换型,特殊工况选哪个?安徽气测夹具批量定制液压夹具应用于大型机床床身导轨加工中,以刚性支撑保...
发布时间:2025.08.18 -
安徽治具夹具一般多少钱
液压夹具的温度适应性设计在航空发动机涡轮叶片等高温环境加工中,液压夹具的温度适应性至关重要。叶片加工时因高速切削会产生大量热量,环境温度常达150-200℃,传统液压油易因高温变质。高温液压夹具采用耐300℃高温的合成液压油,油缸缸体选用镍铬合金材质,密封件则采用全氟醚橡胶,可在高温下保持稳定的密封性能。其内置的温度传感器能实时监测油液温度,当超过阈值时自动启动冷却系统,确保夹紧力波动不超过±2%,保障叶片榫头、叶身等精密结构的加工精度。液压夹具的过载保护功能可靠吗,能防止工件受损?安徽治具夹具一般多少钱液压夹具的模块化组合方案液压夹具的模块化组合方案可降低定制成本,缩短交货周期。针对中小批量...
发布时间:2025.08.18 -
 苏州自动液压夹具销售厂家
工装夹具在焊接机器人中的轨迹引导工装夹具在焊接机器人作业中,为焊枪提供精细的轨迹引导。在钢结构焊接中,工件的焊接坡口位置需与机器人的焊接路径完全匹配,工装夹具通过定位块的台阶面、V型槽确定工件的空间位置,使坡口中心与焊枪的编程轨迹偏差≤0.5mm。对于曲线焊缝(如管道环缝),夹具的旋转台可带动工件按预设速度转动,配合机器人的圆弧插补功能,确保焊缝均匀饱满。此外,夹具上的挡弧板可防止焊接飞溅损坏定位组件,延长夹具使用寿命,降低维护频率。工装夹具的存储占用空间小吗,节省车间存放区域?苏州自动液压夹具销售厂家液压夹具应用于大型机床床身导轨加工中,以刚性支撑保证加工精度。床身重量超过5吨,长度达8米,...
发布时间:2025.08.18 -
江苏半自动液压夹具要多少钱
工装夹具在焊接机器人中的轨迹引导工装夹具在焊接机器人作业中,为焊枪提供精细的轨迹引导。在钢结构焊接中,工件的焊接坡口位置需与机器人的焊接路径完全匹配,工装夹具通过定位块的台阶面、V型槽确定工件的空间位置,使坡口中心与焊枪的编程轨迹偏差≤0.5mm。对于曲线焊缝(如管道环缝),夹具的旋转台可带动工件按预设速度转动,配合机器人的圆弧插补功能,确保焊缝均匀饱满。此外,夹具上的挡弧板可防止焊接飞溅损坏定位组件,延长夹具使用寿命,降低维护频率。气压夹具的启动与停止迅速吗,适应间歇式生产?江苏半自动液压夹具要多少钱工装夹具在检测设备中的基准校准工装夹具在三坐标测量、影像检测等设备中,承担基准校准的角色。检...
发布时间:2025.08.18 -
淮安定位夹具图片
气压夹具可以配备在光伏组件生产中,完美适配薄片玻璃与硅片的搬运需求。气压夹具其采用柔性吸盘设计,通过调节负压大小适应不同厚度的脆性材料,避免传统机械夹持造成的边缘碎裂。光伏使用的气压夹具,吸盘材质选用食品级硅胶,耐紫外线老化性能优异,且管路集成除水除油装置,防止气源杂质污染组件。昆山定丽提醒您在使用前需测试吸盘密封性,发现破损立即更换,工作结束后要排空管路内压缩空气以防冷凝水残留,后期也要定期检查吸盘的磨损情况。液压夹具的夹紧力强大且平稳,在大型机械零件的粗加工里,又该如何调控其夹紧力呢?淮安定位夹具图片液压夹具在轴承装配中的预紧力控制液压夹具在轴承装配(如角接触球轴承、圆锥滚子轴承)中,预紧...
发布时间:2025.08.18 -
 焊接工装夹具推荐厂家
工装夹具在汽车覆盖件冲压生产中,通过模块化设计实现多车型兼容。它能快速切换定位销与压料板位置,满足不同车型覆盖件的冲压定位需求,大幅缩短换模时间。工装夹具采用强度高的合金铸件,经整体锻造及时效处理后,硬度可达HRC35-40,能承受1000kN以上冲压载荷,定位销重复定位精度达±,压料力均匀性控制在5%以内,可避免覆盖件因受力不均出现褶皱或开裂。安装时需用激光干涉仪校准基准面,确保X、Y、Z轴定位误差不超0.01mm;日常维护要定期清理定位孔内的冲压碎屑,每周对定位销润滑保养,防止定位偏移影响生产质量。气压夹具的快速换型功能实用吗,减少停机时间?焊接工装夹具推荐厂家工装夹具也用于工业机器人关节...
发布时间:2025.08.17 -
 镇江焊接夹具功能
液压夹具可以用于航空发动机燃烧室加工,凭借耐高温特性适应严苛环境。燃烧室采用镍基高温合金,加工温度常达 300℃以上,液压夹具的缸体与密封件选用耐温材料,能在高温下保持稳定夹紧力。其缸体采用沉淀硬化型高温合金锻造而成,可耐受 500℃以上的持续高温,密封件选用全氟醚橡胶,在高温高压下仍能保持良好的密封性能。通过多点协同夹紧,各夹紧点的力值偏差控制在 2% 以内,将工件变形严格控制在 0.03mm 内,确保燃烧室各喷嘴孔的位置精度,保障燃油喷射的均匀性。液压夹具的智能化程度如何,可接入工厂管理系统?镇江焊接夹具功能气压夹具在医疗器械检测中的精细施力气压夹具在医疗器械检测(如注射器推力测试、缝合线...
发布时间:2025.08.17 -
镇江铣床夹具咨询问价
工装夹具在焊接机器人中的轨迹引导工装夹具在焊接机器人作业中,为焊枪提供精细的轨迹引导。在钢结构焊接中,工件的焊接坡口位置需与机器人的焊接路径完全匹配,工装夹具通过定位块的台阶面、V型槽确定工件的空间位置,使坡口中心与焊枪的编程轨迹偏差≤0.5mm。对于曲线焊缝(如管道环缝),夹具的旋转台可带动工件按预设速度转动,配合机器人的圆弧插补功能,确保焊缝均匀饱满。此外,夹具上的挡弧板可防止焊接飞溅损坏定位组件,延长夹具使用寿命,降低维护频率。气压夹具在高温环境下工作,性能会不会明显下降?镇江铣床夹具咨询问价液压夹具的远程监控功能液压夹具的远程监控功能可实现跨厂区的设备管理。在集团化企业的多个生产基地中...
发布时间:2025.08.17 -
 江西液压夹具生产企业
液压夹具的节能设计液压夹具通过蓄能器与变频技术的结合,能够降低能耗。在机床加工间歇,传统液压泵站需持续运转维持压力,能耗较高,而配备蓄能器的液压夹具系统,可在夹紧阶段通过蓄能器释放高压油,泵站会在蓄能器压力不足时启动补压,电机工作时间减少60%。同时,变频电机可根据夹紧力需求自动调节转速,避免空载运行的能源浪费。以一条年产10万台汽车变速箱的产线为例,采用节能液压夹具系统,年节电可达3万度以上,且减少了泵站的启停次数,延长了设备使用寿命。液压夹具的抗震性能怎样,在高速加工中保持稳定?江西液压夹具生产企业 气压夹具可以在锂电池极片叠装工序中,展现出无尘化操作优势。气压夹具采用无油润滑气动系统,...
发布时间:2025.08.17 -
浙江治具夹具供应商家
液压夹具的多工位协同控制液压夹具的多工位协同控制技术,可提升复杂零件的加工效率。在发动机缸体加工线中,一个缸体需完成铣平面、钻油孔、攻螺纹等多道工序,液压夹具通过分组油缸控制不同工位的夹紧——铣削时启动周边油缸夹紧缸体法兰面,钻孔时切换至内部油缸夹紧水道孔,各工位夹紧力根据工序需求自动调整(50-200kN)。协同控制系统通过总线通讯确保工位切换无延迟(切换时间≤1秒),且各工位的定位精度保持一致(±0.01mm),避免多次装夹导致的误差累积,使缸体的形位公差控制在0.02mm以内。液压夹具的无级调速功能好用吗,满足多样加工需求?浙江治具夹具供应商家液压夹具可以用于航空发动机燃烧室加工,凭借耐...
发布时间:2025.08.17 -
 上海钻床夹具大概价格多少
气压夹具在医疗器械检测中的精细施力气压夹具在医疗器械检测(如注射器推力测试、缝合线拉力测试)中,精细施力是保证检测数据可靠的基础。注射器的活塞推力需控制在10-30N(符合ISO标准),气压夹具通过伺服比例阀调节压力,施力精度达±0.1N,且加载速度可设定(1-100mm/min),模拟实际使用场景。夹爪采用模块化设计,可快速更换适配不同规格的医疗器械(如不同口径的注射器、不同长度的缝合线),检测效率提升50%。同时,夹具的力传感器经过国家计量院校准,确保检测数据可追溯,满足医疗器械的认证要求。工装夹具的使用说明书详细吗,便于新手快速掌握?上海钻床夹具大概价格多少气压夹具在锂电池叠片中的防静电...
发布时间:2025.08.17 -
南通车床夹具价格行情
液压夹具的多工位协同控制液压夹具的多工位协同控制技术,可提升复杂零件的加工效率。在发动机缸体加工线中,一个缸体需完成铣平面、钻油孔、攻螺纹等多道工序,液压夹具通过分组油缸控制不同工位的夹紧——铣削时启动周边油缸夹紧缸体法兰面,钻孔时切换至内部油缸夹紧水道孔,各工位夹紧力根据工序需求自动调整(50-200kN)。协同控制系统通过总线通讯确保工位切换无延迟(切换时间≤1秒),且各工位的定位精度保持一致(±0.01mm),避免多次装夹导致的误差累积,使缸体的形位公差控制在0.02mm以内。液压夹具的维护费用占设备总支出的比例高吗?南通车床夹具价格行情液压夹具的模块化组合方案液压夹具的模块化组合方案可...
发布时间:2025.08.17