标签列表 - 瑞宏机械(上海)有限公司
-
 盐城深孔镗加工定制
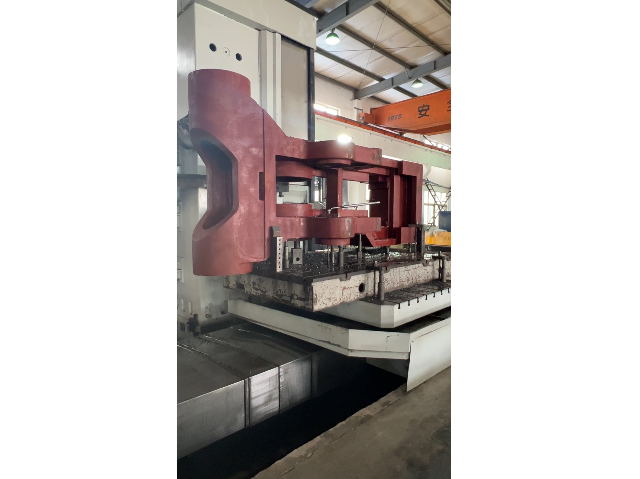
车身精度:1、主轴采用三点支撑,前端采用短锥双列滚柱轴承与大接触角球轴承组合形式,中端采用短锥双列滚柱轴承,轴承内径为Φ110mm,后端采用单列圆柱滚子轴承辅助支撑,使主轴获得高刚性的同时,获得较高的主轴回转精度。2、宽大铸铁淬硬精密磨削导轨,滑动面粘塑,动静摩擦系数相近,减少机床低速爬行现象,定位精度高,同时获得高的动态响应特性。3、托盘精确定位结构,六组锥销定位系统可保证托盘刚性夹紧和精确定位,托盘的重复定位精度可达0.01mm。4、主轴脖长365mm可减少刀具长度来保证优良的加工特性和精度。多刀镗头能同时进行多个切削面的加工,较大程度上提高了生产效率。盐城深孔镗加工定制镗床,这款专为孔加...
发布时间:2026.01.18 -
 绍兴龙门式镗加工制造商
镗削是一种用刀具扩大孔或其它圆形轮廓的内径切削工艺,其应用范围一般从半粗加工到精加工,所用刀具通常为单刃镗刀(称为镗杆)。用反镗刀对反镗孔进行加工的方法叫反镗加工。在数控机床上,我们往往使用非标准刀具(偏心镗刀、转动刀片、专门用的反镗刀)利用数控加工程式进行反镗加工。用旋转的单刃镗刀把工件上的预制孔扩大到一定尺寸,使之达到要求的精度和表面粗糙度的切削加工。镗削一般在镗床、加工中心和组合机床上进行,主要用于加工箱体、支架和机座等工件上的圆柱孔(见图)、螺纹孔、孔内沟槽和端面;当采用特殊附件时,也可加工内外球面、锥孔等。对钢铁材料的镗孔精度一般可达IT9~7,表面粗糙度为~。镗削时,工...
-
湖州刨台铣镗加工定制价格
镗孔刀具的结构类型:镗孔工艺的普遍适用性得益于其多样化的刀具结构。这些刀具结构类型各异,适应于不同材料和孔洞类型的加工需求。微调镗结构:按刀具结构分类:整体式镗刀:特点:此类刀具设计为一整体,特别适用于直径较小的孔洞加工。优点:其结构简洁,制造成本相对较低。缺点:若发生磨损,则需整体更换,利用率稍显不足。组合式镗刀:特点:由刀杆与可替换的刀片构成,提供高度的灵活性。优点:当刀片磨损时,只需更换刀片,无需更换整个刀具,降低了成本。缺点:相较于整体式镗刀,其制造成本可能稍高。实施全方面质量管理,有助于提高镗加工过程中的产品合格率与客户满意度。湖州刨台铣镗加工定制价格镗削加工按结构类型分类:整体式镗...
-
 湖州镗加工供应商
常用的金属加工方法:镗削:机器零件大小不一,因此金属切削加工方法也呈现多样性。在众多方法中,镗削以其独特性质脱颖而出。镗削不*在加工原理上与其他方法有许多共通之处,更因切削运动形式的差异而拥有其独特的工艺特点和应用范围。镗削的定义:镗削,作为金属加工中的一种重要方法,其主要在于镗刀的旋转运动与工件或镗刀的进给运动的结合。这种切削加工方式,既可以在铣镗床上进行,也可以在镗床上展开。其目的在于对锻出、铸出或钻出的孔进行进一步的精细加工,旨在扩大孔径、提升精度、减小表面粗糙度,并纠正孔轴线的偏斜。精密镗孔时需要控制切削参数,避免产生振动和表面粗糙度不良。湖州镗加工供应商镗孔加工精度高,内孔车削受孔径...
-
常州铸钢件镗加工厂家
铰孔:铰孔,作为孔的精加工方法之一,在制造业中占据着重要的地位。对于直径较小的孔而言,铰孔相较于内圆磨削及精镗,不*工艺简便,而且成本低廉,是一种经济实用的加工选择。铰刀的种类:铰刀,作为铰孔工艺中的关键工具,主要分为手用铰刀和机用铰刀两大类。手用铰刀通常拥有较长的导向部分,便于操作,其结构包括整体式和外径可调整式。而机用铰刀则配备有手柄,常见结构为带柄或套式。此外,铰刀不*适用于圆形孔的加工,还可配合锥度铰刀进行锥孔的精加工。镗孔处理硬化层时应选择合适的刀具材料和几何角度。常州铸钢件镗加工厂家镗床加工未来发展趋势:随着科技的不断进步和工业领域的快速发展,镗床加工技术也在不断创新和完善。未来,...
-
 粗镗加工参考价
刃口处理的选用:刀片的切削刃倒圆(ER)也会影响切削力。一般而言,非涂层刀片的切削刃倒圆比涂层刀片(GC)的倒圆要小,这一点应予以考虑,特别是在长刀具悬伸和加工小孔时。刀片的后刀面磨损(VB)将改变刀具相对孔壁的后角,并且,这还可能会成为影响加工过程切削作用的根源。对于普通刀杆而言,夹紧系统将刀杆在圆周上完全夹紧的方式可获得较高的稳定性。整体支撑要好于螺钉直接夹紧的刀杆,用螺钉将刀杆夹紧在V型块上较为适合,但不推荐用螺钉直接夹紧圆柱柄刀杆,因为螺钉直接作用在刀杆上会损坏刀杆。对于大直径孔或深孔,加工难度较大,需要采用特殊的镗刀和技术手段。粗镗加工参考价在加工期间,径向和切向切削力导致内孔车刀偏...
-
 嘉兴高速镗加工精选厂家
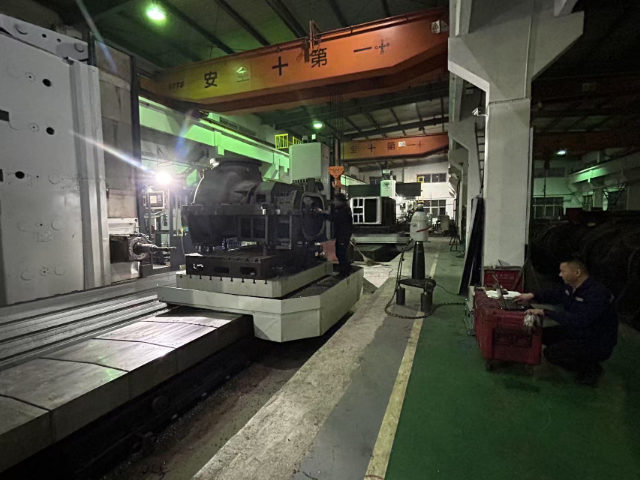
瑞宏机械(上海)有限公司——镗加工技术者在机加工行业的广阔天地里,镗加工以其高精度和灵活性脱颖而出,成为众多领域不可或缺的关键工艺。瑞宏机械(上海)有限公司,作为镗加工技术的佼佼者,我们专注于镗钻加工,致力于为客户提供的产品和服务。我们的镗加工技术,采用先进的镗钻设备,结合精湛的工艺流程,能够实现对各种复杂孔型的精细加工。无论是深孔、盲孔还是交叉孔,我们都能轻松应对,确保每一个工件都达到客户要求的精度和表面质量。在瑞宏机械,我们深知技术创新的重要性。因此,我们不断投入研发力量,提升镗加工技术的**竞争力。我们的镗钻加工服务,不*广泛应用于航空航天、汽车制造等领域,还不断拓展至新能源...
-
 江苏铸钢件镗加工
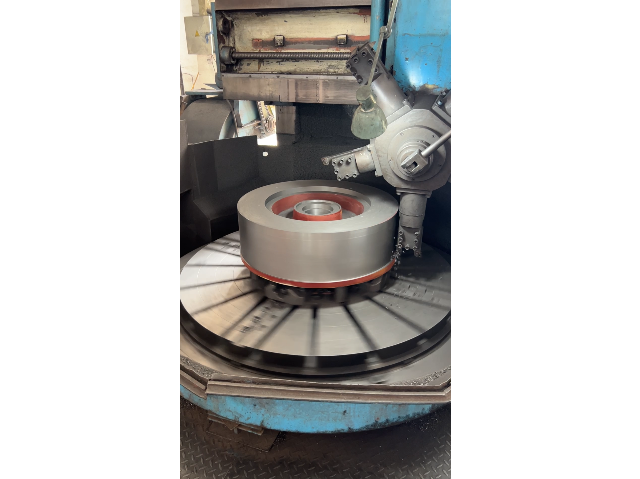
镗床与车床在加工方式上有所不同。车床主要采用静止的刀具进行车削加工,而镗床则是以刀具的旋转为主运动,通过镗刀或工件的移动进行进给,对孔进行扩大孔径等镗削加工。这种不同的加工方式使得镗床在机械制造行业中占据着不可或缺的地位,被普遍应用于多个领域的零件生产活动。加工原理的差异导致了车床和镗床在加工范围上的不同。车床通过工件旋转和刀具进给的方式,能够加工出轴对称的零件,如外圆、内圆、端面、锥度、螺纹以及曲面等。此外,通过调整车刀切削刃,车床还能实现多样化的切削形状。相比之下,镗床则采用工件固定、刀具旋转的加工方式,这种特点使其特别适合加工大型零件上的大直径孔,尤其是那些分布在零件不同位置、相互位置精...
-
嘉兴刨台铣镗加工生产厂家
镗床,这款专为孔加工设计的机床,凭借其高效的镗削功能,成为工业生产中的不可或缺的一部分。它主要以镗刀的旋转为主运动,结合镗刀或工件的移动进行进给,从而实现对工件预制孔的精细加工。无论是加工高精度孔,还是一次性完成多个孔的精加工,甚至是相关加工面的处理,镗床都能轻松应对,是大型箱体零件加工的得力伙伴。镗床,这款为孔加工而生的机床,根据其独特用途和结构设计,可分为卧式镗床、坐标镗床和金刚镗床等几大类。其中,卧式镗铣床在工业生产中占据着举足轻重的地位。这类机床普遍适用于各类常规精度的单件或小批量孔加工需求,其镗孔精度可高达IT7,同时,表面粗糙度Ra值也控制在1.6-0.8um的优异范围内。不同规格...
-
 金华双面镗加工定制价格
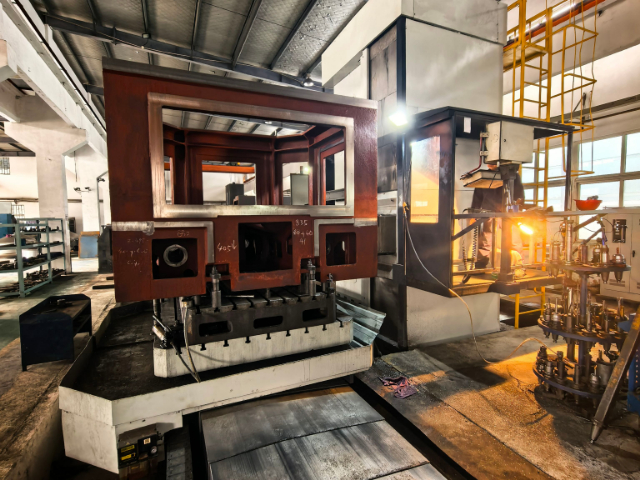
加工效率的差异:数控车床以其高度的自动化能力,能够迅速完成大批量的加工任务。而镗床则主要用于对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被称为镗削,其刀具结构简单且种类丰富,展现出良好的通用性。但值得注意的是,镗削加工(特别是单刃镗刀加工)的生产效率相对较低。因此,镗床更适宜用于小批量生产的零件加工,以及对位置精度有较高要求的孔的加工。相较于车床和钻床,其加工精度和表面质量更胜一筹,成为大型箱体零件加工不可或缺的设备。数控镗床可以实现自动化操作,提高生产效率和加工精度。金华双面镗加工定制价格加工效率高:随着现代镗床技术的不断...
-
无锡双面镗加工
按加工对象分类:通用镗刀:特点:其设计适用于多种不同的材料和孔径,因此具有普遍的适用性。优点:这种镗刀的使用范围非常普遍,能够满足多种加工需求。缺点:然而,由于其设计缺乏针对性,所以在某些特定情况下,其加工精度可能无法达到较优。专门使用镗刀:特点:专为特定材料或孔径设计,具有很高的加工精度。优点:在特定应用场景下,这种镗刀能够提供突出的加工效果。缺点:但其使用范围相对较窄,可能不适用于其他材料或孔径的加工。随着自动化技术的发展,未来镗加工业将更加智能、高效且环保。无锡双面镗加工卧式镗铣加工中心是一种集成了镗床和铣床功能的金属加工设备,主要用于加工各种复杂零件,其能够在一次装夹中完成多个工序...
-
浙江盲孔镗加工参考价
镗削加工:镗削加工的优势:提高产品质量:由于镗削加工的精度高,可以较大程度上提高产品的质量。在汽车制造中,高精度的孔加工可以减少发动机的摩擦和磨损,提高发动机的效率和寿命。同时,也可以提高汽车的整体性能和安全性。例如,汽车制动系统中的刹车盘孔,其精度直接影响到刹车的效果和安全性。降低生产成本:虽然镗削加工设备的投资较大,但是由于其加工精度高、效率高,可以减少后续的加工工序和废品率,从而降低生产成本。在食品工业中,高精度的孔加工可以提高食品加工设备的密封性和稳定性,减少食品的浪费和污染。同时,也可以降低设备的维护成本和更换频率。例如,食品包装机上的封口孔,其精度直接影响到包装的质量和效率。可转位...
-
 镇江镗加工
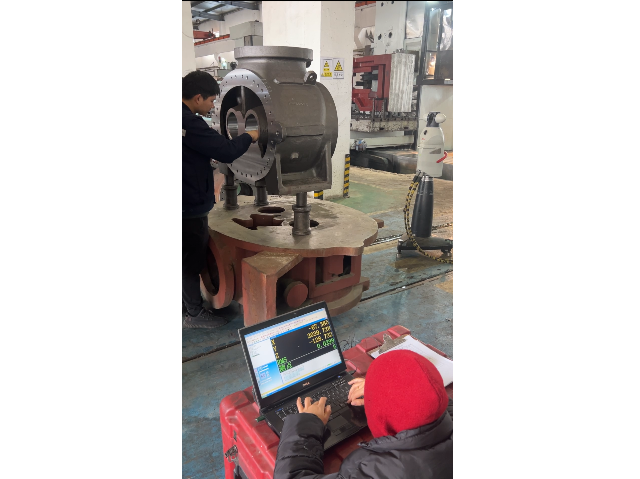
本文的头一部分主要分析镗刀的静刚度。文中资料来源于作者对镗刀挠曲的研究。镗刀的挠曲取决于刀杆材料的机械性能、刀杆直径和切削条件。切削力:作用于镗刀上的切削力可用一个旋转测力计进行测量。被测力包括切向力、进给力和径向力。与其它两个力相比,切向力的量值较大。切向力垂直作用于刀片的前刀面,并将镗刀向下推。需要注意,切向力作用于刀片的刀尖附近,而并非作用于刀杆的中心轴线,这一点至关重要。切向力偏离中心线产生了一个力臂(从刀杆中心线到受力点的距离),从而形成一个力矩,它会引起镗刀相对其中心线发生扭转变形。多刀镗头能同时进行多个切削面的加工,较大程度上提高了生产效率。镇江镗加工镗床加工应用实例:1.汽车制...
-
 常州数控镗加工价位
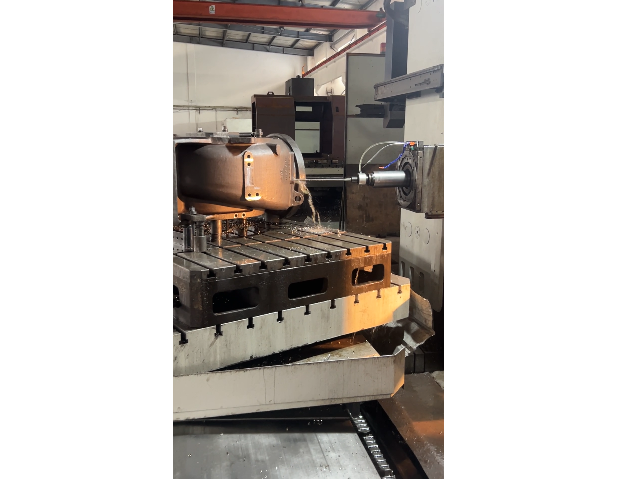
电子行业的应用:在电子行业领域,镗床发挥着至关重要的作用,它被普遍应用于生产制造各类精密的电子零部件。具体而言,诸如电子元器件中的小孔、通道等精细结构,以及LCD屏幕等电子设备中的特定部件,都离不开高精度镗床的精细加工。这些部件在经过镗床的精确打磨后,不*尺寸和形状得以严格控制,其表面质量也得到了明显提升,从而确保了整体产品的高质量与高性能。综上所述,镗床作为机械制造行业中的关键设备,其应用领域普遍,涵盖多个不同加工精度需求的零件生产活动。航空发动机零件的镗加工要求具有高可靠性和可追溯性。常州数控镗加工价位 镗加工——瑞宏机械(上海)有限公司在精密机加工领域,镗加工无疑是一项工艺,而...
-
杭州高速镗加工厂家
镗削加工:镗削加工的优势:提高产品质量:由于镗削加工的精度高,可以较大程度上提高产品的质量。在汽车制造中,高精度的孔加工可以减少发动机的摩擦和磨损,提高发动机的效率和寿命。同时,也可以提高汽车的整体性能和安全性。例如,汽车制动系统中的刹车盘孔,其精度直接影响到刹车的效果和安全性。降低生产成本:虽然镗削加工设备的投资较大,但是由于其加工精度高、效率高,可以减少后续的加工工序和废品率,从而降低生产成本。在食品工业中,高精度的孔加工可以提高食品加工设备的密封性和稳定性,减少食品的浪费和污染。同时,也可以降低设备的维护成本和更换频率。例如,食品包装机上的封口孔,其精度直接影响到包装的质量和效率。仿形镗...
-
金华切槽镗加工
用于钢制镗刀杆的镗刀片型号有:CNMG332、CNMG432和CNMG542;DNMG332和DNMG442;SNMG432;TNMG332和TNMG432;VNMG332和VNMG432;WNMG332和WNMG432。镗刀片的主要几何角度有前角、刃倾角和余偏角。前角和刃倾角为负值,典型的前角值为-6°;刃倾角根据刀片形状的不同,在-10°~-16°之间取值;余偏角与刀片形状有关:CNMG和WNMG为-5°,DNMG和VNMG为-3°,TNMG为-1°,SNMG为15°。用户通过对刀片材料及几何参数、刀杆材料及切削力进行认真权衡和好选择,就会使镗刀的挠曲减至较小,加工出符合要求的孔。对于复杂...
-
南京数控镗加工供应
镗孔的三种方式:1)工件旋转;2)刀具旋转,工件作轴向进给。在镗床的加工过程中,镗刀由主轴带动进行旋转运动,同时,工作台则推动工件进行轴向的进给运动。这种加工方式的特点在于,镗刀的旋转与工件的进给运动相结合,能够高效地完成孔的加工任务。3)刀具旋转并伴随进给运动。在镗孔过程中,由于镗杆的悬伸长度不断变化,其受力情况也随之改变,导致变形量不断变化。结果是在靠近主轴箱的位置,孔径较大,而远离主轴箱的位置,孔径较小,从而形成了锥孔。同时,随着镗杆悬伸长度的增加,主轴因自重而产生的弯曲变形也会加剧,进而影响到被加工孔轴线的直线度。因此,这种方式主要适用于加工较短孔的情况。随着科技的发展,高速镗技术逐渐...
-
盐城CNC镗加工厂家
主要由于镗削加工中的刚性振动以及刀具磨损所导致。镗削加工过程中,操作人员需要负责调整分配层吃刀量,这一环节若处理不当,便可能导致加工尺寸精度出现问题。在调整分配进刀余量的过程中,任何细微的操作失误都可能对较终的产品质量产生影响。镗削加工过程中,测量环节至关重要。若量具使用不当或测量方式出错,将直接威胁到加工尺寸的精度。这些问题包括测量工具的失误、测量方法的错误等。遵循这些日常维护保养的步骤和注意事项,我们可以有效地延长镗床的使用寿命,提高加工效率,确保加工质量。针对特定行业需求,我们提供定制化服务,以满足客户对产品精密性的要求。盐城CNC镗加工厂家精度需求的差异:在机械加工领域,精度要求是选择...
-
金华卧式镗加工供应
加工效率的差异:数控车床以其高度的自动化能力,能够迅速完成大批量的加工任务。而镗床则主要用于对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被称为镗削,其刀具结构简单且种类丰富,展现出良好的通用性。但值得注意的是,镗削加工(特别是单刃镗刀加工)的生产效率相对较低。因此,镗床更适宜用于小批量生产的零件加工,以及对位置精度有较高要求的孔的加工。相较于车床和钻床,其加工精度和表面质量更胜一筹,成为大型箱体零件加工不可或缺的设备。镗加工在模具修复中也发挥重要作用,可以有效恢复磨损或损坏的导向孔。金华卧式镗加工供应镗加工的加工方式:镗孔作...
-
舟山精密镗加工市价
加工效率的差异:数控车床凭借其自动化功能,能够高效地完成大批量加工任务。而镗床则主要对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被称为镗削,其刀具结构简单且种类丰富,展现出良好的通用性。但值得注意的是,镗削加工(尤其是单刃镗刀加工)的生产效率相对较低。因此,镗床在小型零件加工及对位置精度要求苛刻的孔加工方面表现更为出色,其加工精度和表面质量均超越车床和钻床,成为大型箱体零件加工的主要设备。常见的镗加工方式包括立式镗、卧式镗和数控镗等,适应不同工件要求。舟山精密镗加工市价镗孔的三种方式:1)工件旋转;2)刀具旋转,工件作轴向进...
-
数控镗加工生产厂家
镗孔加工产品相关零件考量:产品结构方面,需要关注孔的深度及其周边是否有其他结构产生干涉,这会影响刀具的选择。同时,还需考虑是否需要加长杆刀具来加工深孔,以及工件本身的稳定性,是否存在可能导致振动的薄壁部分,这些因素都会对加工效果产生影响。在孔的类型方面,通孔、盲孔、阶梯孔以及交叉孔等不同类型的孔,其加工方式会有所不同,特别是在存在断续切削的情况下,更需要选择适合的刀具。此外,尺寸精度也是选择刀具时必须考虑的因素,包括孔的直径、公差要求、表面质量以及位置度、直线度、圆柱度等,这些都将直接影响加工质量和效率。浮动镗刀能自动对准被加工孔,减少偏心误差的影响。数控镗加工生产厂家镗铣加工过程中的关键要点...
-
 舟山CNC镗加工原理
镗床的日常维护保养工作:可以分为三个阶段:首先是镗床工作前的准备。我们需要仔细检查机床的各个部件和机构是否完好无损,各手柄的位置是否正确。同时,要清洁机床的各个部位,并观察各润滑装置的工作情况,对机床导轨面进行直接浇油润滑。然后,开机进行低速空运转,确保机床各项功能正常。其次是镗床工作中的注意事项。在操作过程中,我们必须遵循正确的操作规程,确保机床不超负荷工作。对于精密机床,我们应避免进行粗加工等高负荷操作。同时,要密切关注机床的工作状态,一旦发现任何异常现象,应立即停机检查,确保安全无虞。然后是镗床工作后的收尾工作。在完成一天的加工任务后,我们需要对机床的各个部位进行清洗,将机床的移动部件移...
-
苏州CNC镗加工中心
难加工材料、高精度镗孔(容差≤0.02mm)可增加精细镗加工步骤,镗削余量不小于0.05mm避免加工面弹性让刀。镗刀对刀过程中,须注意避免镗刀工作部(刀片和刀座)与对刀块发生冲击,损坏刀片及刀座导向槽使镗刀调整值发生变化影响孔径加工精度。镗削加工过程中注意保持冷却充分,增加加工部位的润滑效果以减少切削力。各加工步骤中严格排屑,防止切屑参与二次切削影响孔径加工精度与表面质量。镗削加工过程中随时检查刀具(刀片)磨损程度,及时更换以保证孔径加工质量;精镗步骤严禁更换刀片防止误差12.每步骤加工后须严格执行过程质量控制要求,仔细检测实际加工孔径并做好记录,便于分析、调整完善镗孔加工。随着自动化技术的发...
-
杭州刨台铣镗加工制造
车身精度:1、主轴采用三点支撑,前端采用短锥双列滚柱轴承与大接触角球轴承组合形式,中端采用短锥双列滚柱轴承,轴承内径为Φ110mm,后端采用单列圆柱滚子轴承辅助支撑,使主轴获得高刚性的同时,获得较高的主轴回转精度。2、宽大铸铁淬硬精密磨削导轨,滑动面粘塑,动静摩擦系数相近,减少机床低速爬行现象,定位精度高,同时获得高的动态响应特性。3、托盘精确定位结构,六组锥销定位系统可保证托盘刚性夹紧和精确定位,托盘的重复定位精度可达0.01mm。4、主轴脖长365mm可减少刀具长度来保证优良的加工特性和精度。复合式镗削能同时进行镗孔和铰孔工序,提高加工效率。杭州刨台铣镗加工制造用于钢制镗刀杆的镗刀片型号有...
-
 上海普通镗加工参考价
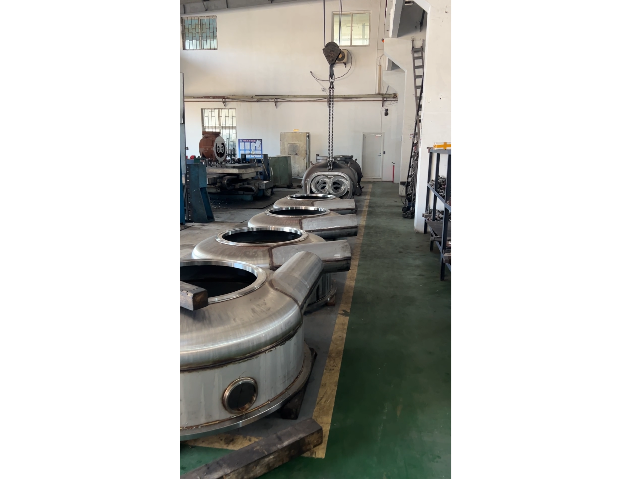
镗孔刀具的结构类型:镗孔工艺的普遍适用性得益于其多样化的刀具结构。这些刀具结构类型各异,适应于不同材料和孔洞类型的加工需求。微调镗结构:按刀具结构分类:整体式镗刀:特点:此类刀具设计为一整体,特别适用于直径较小的孔洞加工。优点:其结构简洁,制造成本相对较低。缺点:若发生磨损,则需整体更换,利用率稍显不足。组合式镗刀:特点:由刀杆与可替换的刀片构成,提供高度的灵活性。优点:当刀片磨损时,只需更换刀片,无需更换整个刀具,降低了成本。缺点:相较于整体式镗刀,其制造成本可能稍高。通过实施数字化管理,我们能够实时监控生产进程,及时调整策略以优化结果。上海普通镗加工参考价在镗刀对刀过程中,需要避免镗刀工作...
-
镇江CNC镗加工供应厂家
为了应对这些挑战,我们提供了多种孔加工方法,包括钻孔、扩孔、铰孔、镗孔、拉孔、磨孔以及孔的光整加工等。接下来,我们将深入探讨这些孔加工工艺,助您攻克孔加工的难题。钻孔与扩孔的工艺探讨:在孔加工的领域中,钻孔与扩孔是基础且关键的步骤。钻孔是通过旋转切削工具在工件上形成圆孔的过程,而扩孔则是为了增大已钻出的孔径而进行的再加工。这两种工艺都涉及切削区位于工件内部,因此排屑和散热条件成为影响加工精度的关键因素。我们将在后续的探讨中深入剖析这些工艺的特点和难点,为您在孔加工过程中提供有力的技术支持。高精度数控系统使得现代镗床能够实现更复杂的程序控制,提高灵活性。镇江CNC镗加工供应厂家对于难加工材料或高...
-
上海粗镗加工定制
在加工期间,径向和切向切削力导致内孔车刀偏斜,通常需要强制进行切削刃补偿和刀具防振。出现径向偏差时应降低切削深度,减小切屑厚度。从刀具应用的角度出发刀尖半径的选用:在内孔车削工序中,小刀尖半径应为好选择。加大刀尖半径,将会加大径向和切向切削力,并且,还会增大振动趋势的风险。另一方面,刀具在径向上的偏斜会受到切削深度与刀尖半径之间相对关系影响。当切削深度小于刀尖半径时,径向切削力随着切削深度的加深而不断增加。切削深度等于或大于刀尖半径,径向偏斜将由主偏角决定。选择刀尖半径的经验法则是刀尖半径应稍小于切削深度。这样,可以使径向切削力较小。同时,在确保径向切削刀较小的情况下,使用较大刀尖半径可获得更...
-
扬州普通镗加工市场价格
镗削是一种用刀具扩大孔或其它圆形轮廓的内径切削工艺,其应用范围一般从半粗加工到精加工,所用刀具通常为单刃镗刀(称为镗杆)。镗孔是镗削的一种。用反镗刀对反镗孔进行加工的方法叫反镗加工。在数控机床上,我们往往使用非标准刀具(偏心镗刀、转动刀片、专门使用的反镗刀)利用数控加工程式进行反镗加工。用旋转的单刃镗刀把工件上的预制孔扩大到一定尺寸,使之达到要求的精度和表面粗糙度的切削加工。镗削一般在镗床、加工中心和组合机床上进行,主要用于加工箱体、支架和机座等工件上的圆柱孔(见图)、螺纹孔、孔内沟槽和端面;当采用特殊附件时,也可加工内外球面、锥孔等。对钢铁材料的镗孔精度一般可达IT9~7,表面粗糙度为Ra2...
-
上海铸钢件镗加工价位
镗孔加工刀具的选用考量:在镗削加工过程中,选择何种类型的刀具至关重要,它直接受到被加工产品的需求、实际加工设备的条件以及多种其他因素的影响。这些因素综合起来,将对镗刀的选用和较终的加工效果产生深远的影响。按刀具材料进一步分类:高速钢(HSS)镗刀。特点:适用于对一般材料的加工,具有良好的通用性。硬质合金镗刀特点:专为高硬度材料设计,具有优异的耐磨性。CBN镗刀特点:特别适用于加工淬硬材料,如硬质合金,展现出色的加工效果。CBN与PCD镗刀:专为有色金属材料加工而设计。陶瓷镗刀:适用于高速加工,特别适用于钢材的加工。专业团队负责技术支持,为客户提供全方面解决方案及售后服务保障。上海铸钢件镗加工价...
-
湖州内外圆孔镗加工价位
加工效率的差异:数控车床凭借其自动化功能,能够高效地完成大批量加工任务。而镗床则主要对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被称为镗削,其刀具结构简单且种类丰富,展现出良好的通用性。但值得注意的是,镗削加工(尤其是单刃镗刀加工)的生产效率相对较低。因此,镗床在小型零件加工及对位置精度要求苛刻的孔加工方面表现更为出色,其加工精度和表面质量均超越车床和钻床,成为大型箱体零件加工的主要设备。航空发动机零件的镗加工要求具有高可靠性和可追溯性。湖州内外圆孔镗加工价位车身精度:1、主轴采用三点支撑,前端采用短锥双列滚柱轴承与大接触角...