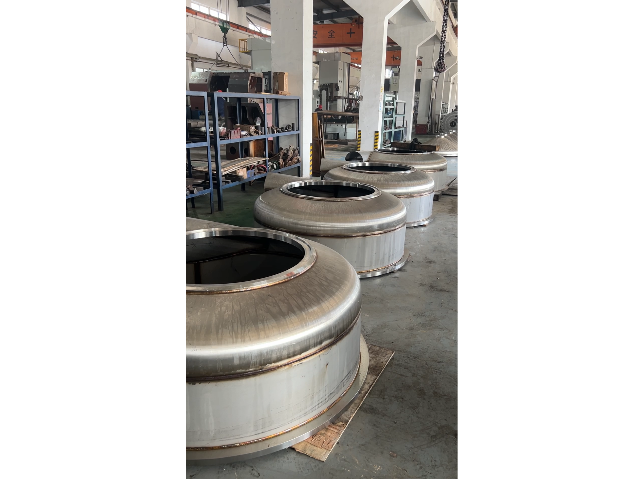
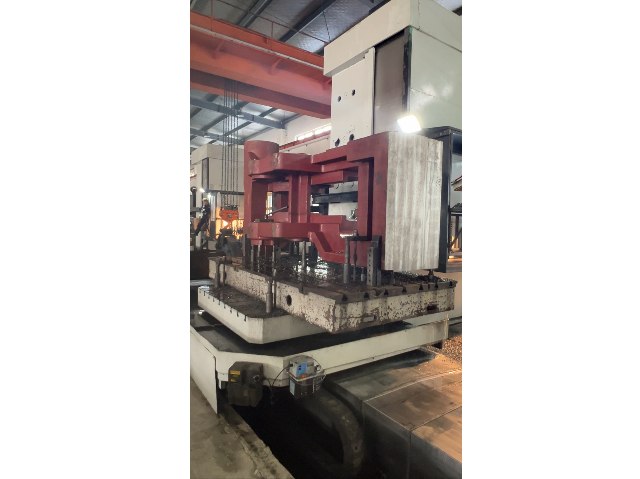
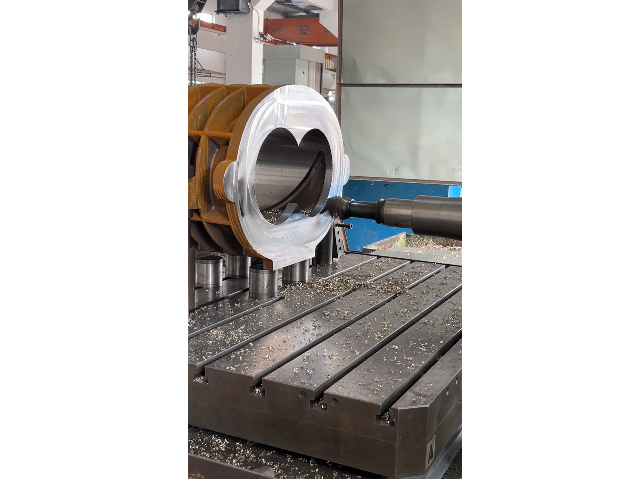
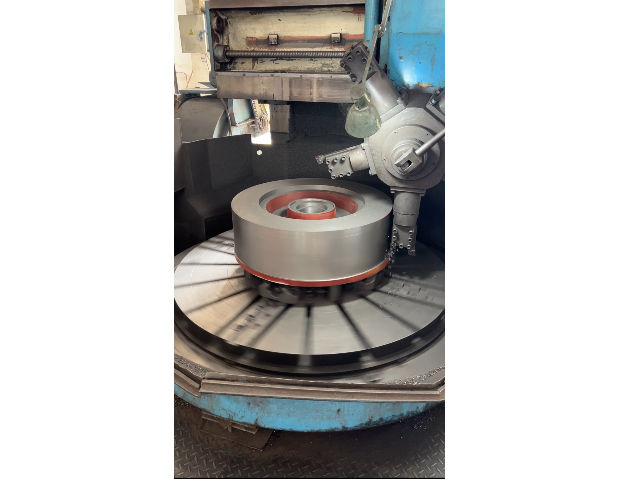
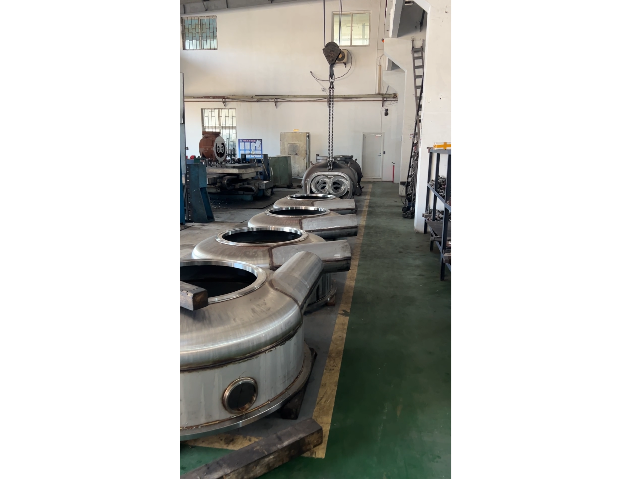
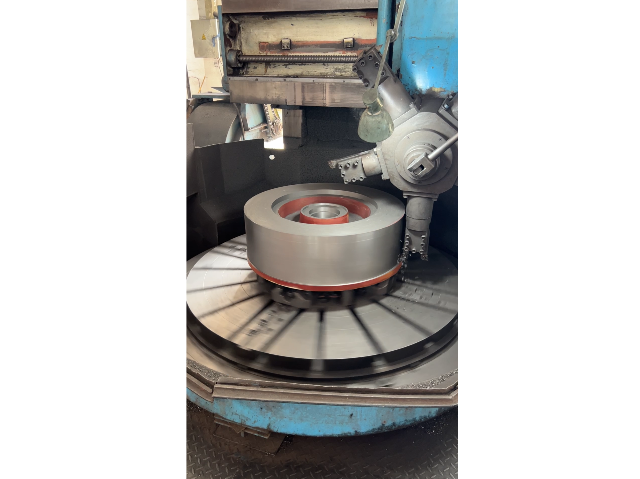
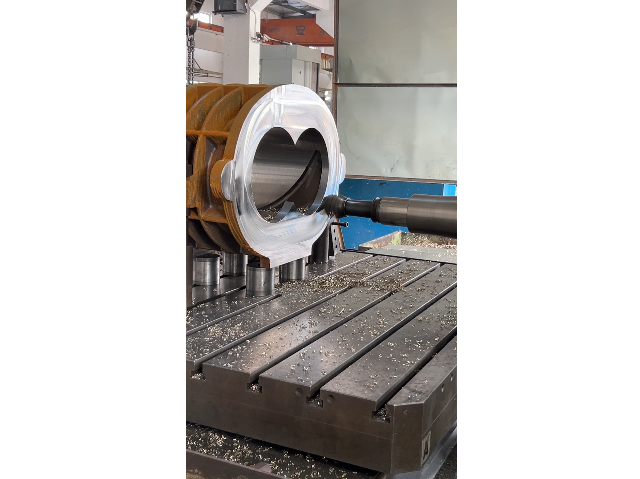
焊接工艺:坡口型式、坡口准备,奥氏体不锈钢坡口型式应考虑焊接层数和填充金属量,在保证工作效率的同时满足焊缝的力学性能要求,对于全焊透对接接头采用V型坡口,坡口角度为35±5℃。焊口组对前采用机械方法对...
焊接试验分析:通过制备焊接试件:母材材质316L、直径168mm,厚度12.7mm,坡口采用V型,焊接方法采用手工氩弧焊和手工焊条电弧焊联合,焊丝采用H00Cr19Ni12Mo2(Φ2.0:电流80A...
柔性化高:传统的通用机床,虽然柔性好,但效率低下;而传统的专机,虽然效率很高,但对零件的适应性很差,刚性大,柔性差,很难适应市场经济下的激烈竞争带来的产品频繁改型。只要改变程序,就可以在数控机床上加工...
在实施高进给加工策略时,合理的切削参数选择至关重要。切削参数不*影响加工效率,还对工件的质量和刀具的耐用性产生直接影响。因此,了解并掌握切削参数的计算公式,对于实现高效、高质量的加工至关重要。通过这些...
不锈钢MIG焊要点及注意事项:(1)采用平特性焊接电源,直流时采用反极性(焊丝接正极)。(2)一般采用纯氩气(纯度为99.99%)或Ar+2%O2,流量以20~25L/min为宜。(3)电弧长度:不锈...
调试过程注意事项:1)编辑、修改、调试好程序。若是首件试切必须进行空运行,确保程序正确无误。2)按工艺要求安装、调试好夹具,并清理各定位面的铁屑和杂物。3)按定位要求装夹好工件,确保定位正确可靠。不得...
不锈钢焊接的较佳方法包括直流氩弧焊、手弧电焊、硬钎焊和软钎焊。其中,直流氩弧焊是民用领域如不锈钢门窗和装饰等应用的理想选择。手弧电焊则适用于大型结构或管道焊接中的盖面工作。而硬钎焊与软钎焊则分别在强度...
未来机械加工的发展趋势:未来,机械加工技术将继续向智能化和绿色化方向发展。随着人工智能和物联网技术的进步,智能制造将成为机械加工的主流趋势。通过大数据分析和机器学习,机械加工过程可以实现自适应优化和预...
镗孔方式,镗孔涉及三种不同的加工方式:工件旋转,刀具作进给运动:在这种方式下,孔的轴心线与工件的回转轴线保持一致。孔的圆度主要受机床主轴回转精度的影响,而轴向几何形状误差则与刀具进给方向和工件回转轴线...
严格按照焊接工艺规程中焊接参数焊接,控制层间温度和焊接热输入,选用合适焊接填充材料,控制焊接弧长采用短弧,焊接接头将具有良好的性能,满足文件要求。不锈钢的焊接方法主要是清理焊缝、保护氩气纯净、减小焊件...
不锈钢焊接的几项注意事项:1、铬镍不锈钢药皮有钛钙型和低氢型。钛钙型可用于交直流,但交流焊时熔深较浅,同时容易发红,故尽可能采用直流电源。直径4.0及以下可用于全位置焊件,5.0及以上用于平焊及平角焊...
数控铣削操作要点:1、铣削不规则的工件及使用虎钳、分度头及专门使用夹具持工件时,不规则工件的重心及虎钳、分度头、专门使用夹具等应尽可能放在工作台的中间部位,避免工作台受力不匀,产生变形。2、在快速或自...
汽车配件铣加工定制加工
福建多工序铣加工批量加工
福建高精度铣加工如何加工
北京自动化机加工特点
上海风电结构件焊接代加工
硬质材料铣加工选哪家
浙江旋转加工机加工费用
阀杆铣加工工艺
江苏曲面切削机加工收费标准
浙江大型结构件焊接方法