-
 无锡物理焊接工程
发布时间:2025.08.13
不锈钢的焊接方法与注意事项:不锈钢的焊接工艺和焊接方法的选择,与被焊工件的材质、牌号、化学成分、焊件结构类型以及焊接性能要求等紧密相关。在操作时,必须综合考虑这些因素来确定较适合的焊接方法。常见的焊接...
-
 杭州热压焊接方法
发布时间:2025.08.12
铬镍不锈钢焊条的药皮类型包括钛钙型和低氢型。钛钙型药皮适用于交直流焊接,但交流焊时熔深较浅且易发红,因此推荐使用直流电源。对于直径4.0及以下的焊条,可用于全位置焊接,而5.0及以上的焊条则适用于平焊...
-
 江苏非标铣加工制造
发布时间:2025.08.10
常见加工设备:1、车床,工作原理:工件旋转,刀具移动切削。应用范围:模具中,常加工圆的铜公,圆的呵芯,缧纹件,以及模胚上的一些配件:如法兰,唧嘴,撑头,限位柱,圆的介子。加工精度:±0.01mm定料注...
-
 盐城固态焊接工程
发布时间:2025.08.10
为什么奥氏体不锈钢和碳钢、低合金钢焊接(异种钢焊接) 要选用25—13系列的焊丝及焊条?答:焊接奥氏体不锈钢和碳钢、低合金钢相连的异种钢焊接接头,焊缝熔敷金属必须采用25—13系列的焊丝(309、30...
-
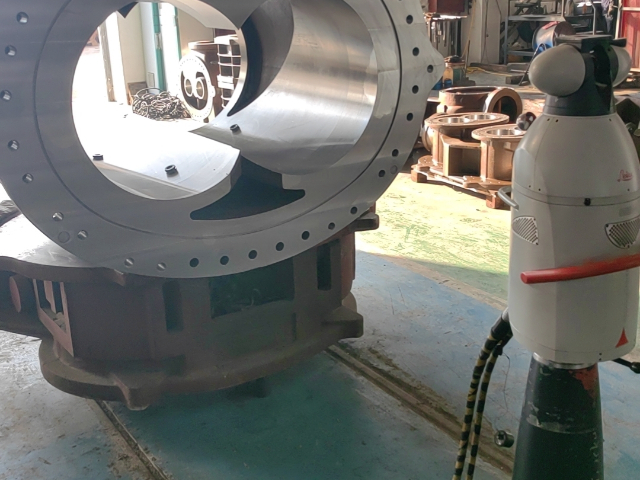 浙江缸筒镗加工供应厂家
发布时间:2025.08.09
接着是镗孔步骤及注意事项。加工产品之前,安装镗刀工作部是非常重要的,特别是针对采用偏心原理的工作调整,安装镗孔刀后一定要注意观察镗刀的主刀刃上平面,是否与镗刀头的进给方向在同一水平面上?安装在同一水平...
-
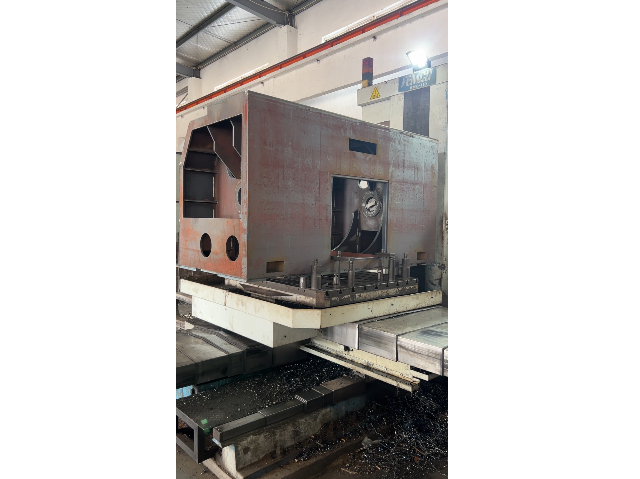 安徽弯折件机加工厂家
发布时间:2025.08.09
合理安排“回零”路线。在手工编制复杂轮廓的加工程序时,为简化计算过程,便于校核,程序编制者有时将每一刀加工完后的刀具终点,通过执行“回零”操作指令,使其全部返回到对刀点位置,然后再执行后续程序。这样会...
-
 绍兴固态焊接市价
发布时间:2025.08.07
不锈钢的常见焊接方法及工艺:不锈钢的焊接方法多样,包括离子焊接、氩弧焊接、手工电弧焊和埋弧焊技术等。其中,手工电弧焊在不锈钢焊接中占据重要地位。为了防止焊接接头在高温下停留过久而形成贫铬区,以及避免热...
-
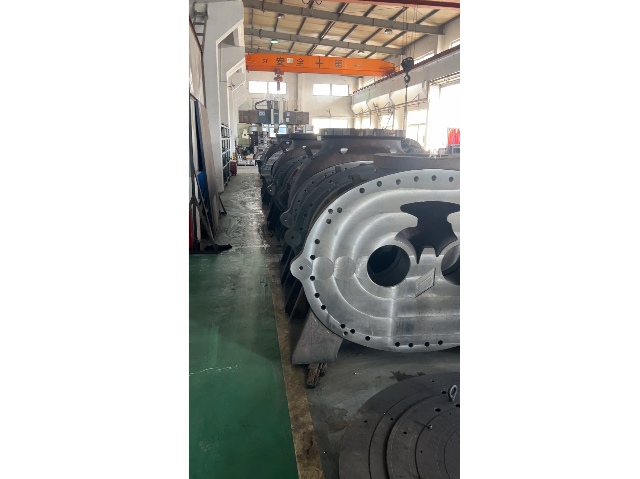 无锡数控镗加工市场价格
发布时间:2025.08.06
进给力是量值第二大的力,其作用方向平行于刀杆的中心线,因此不会引起镗刀的挠曲。径向力的作用方向垂直于刀杆的中心线,它将镗刀推离被加工表面。因此,只有切向力和径向力会使镗刀产生挠曲。已沿用了几十年的一种...
-
 湖州弯折件机加工供应厂家
发布时间:2025.08.04
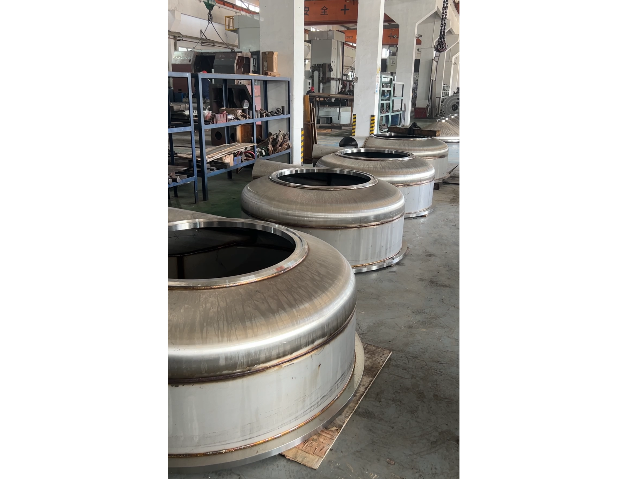
机加工车间可采用CAD/CAM(计算机辅助设计计算机辅助制造)系统对数控机床自动编程。零件的几何形状从CAD系统自动转换到CAM系统,机械工人在虚拟的显示屏上选择各种加工方法。当机械工人选定某种加工方...
-
 台州粗镗加工市价
发布时间:2025.08.04
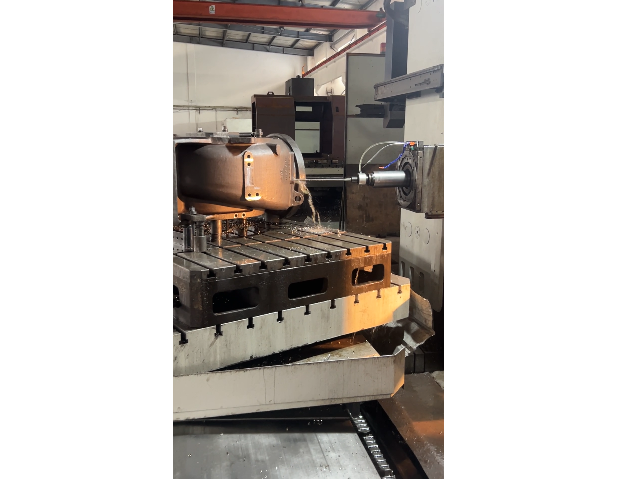
镗削是一种用刀具扩大孔或其它圆形轮廓的内径切削工艺,其应用范围一般从半粗加工到精加工,所用刀具通常为单刃镗刀(称为镗杆)。用反镗刀对反镗孔进行加工的方法叫反镗加工。在数控机床上,我们往往使...
-
 泰州冷压焊接加工
发布时间:2025.08.03
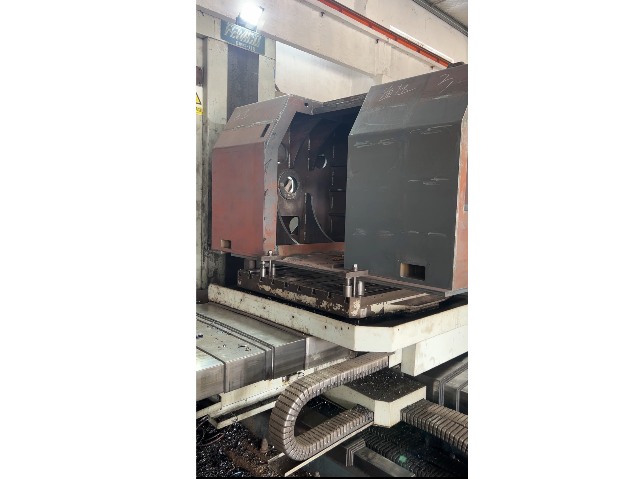
为什么说焊接不锈钢具有一定的工艺难度?不锈钢焊接的工艺难度主要体现在几个方面:首先,不锈钢材料具有较高的热敏感性,在450--850℃温区内停留时间过长会导致焊缝及热影响区的耐腐蚀性能明显下降;其次,...
-
金华五金配件机加工价位
发布时间:2025.08.02
机加工的三大优势,你知道吗?机加工到底有什么优势呢?让我来给你详细说说。精确度高,效率也高 ,首先,机加工的精确度和效率真是没话说。通过先进的数控加工设备,我们能把零件的精度和表面质量控制得非常高。这...
-
 镇江铝车铣加工定制价格
发布时间:2025.08.01
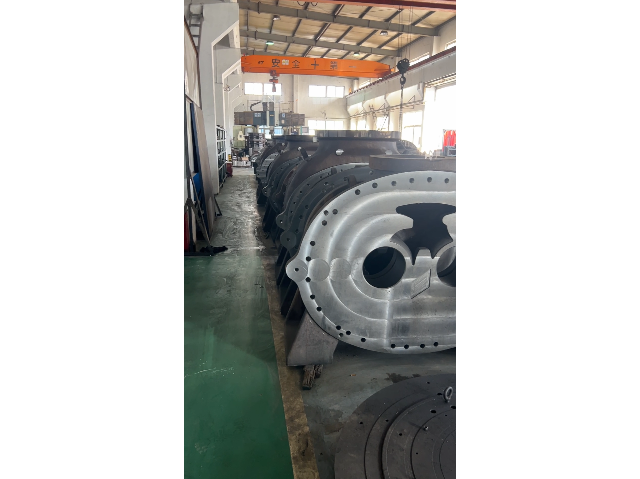
编程阶段紧随准备阶段之后,是数控铣削生产工艺流程中的又一关键环节。在这一阶段,需要依据先前确定的加工工艺信息,精心编写数控加工程序。这些程序是对整个加工工艺过程的详细描述,是后续加工操作的蓝本。同时,...
-
台州激光焊接流程
发布时间:2025.08.01
不锈钢材料目前在施工种普遍应用,奥氏体不锈钢作为其种一类材料,通过对其焊接工艺特点进行研究,分析奥氏体不锈钢的性能特点和焊接性,选用与之相匹配的焊接工艺,结合焊接工艺评定试验分析,确定了影响奥氏体不锈...
-
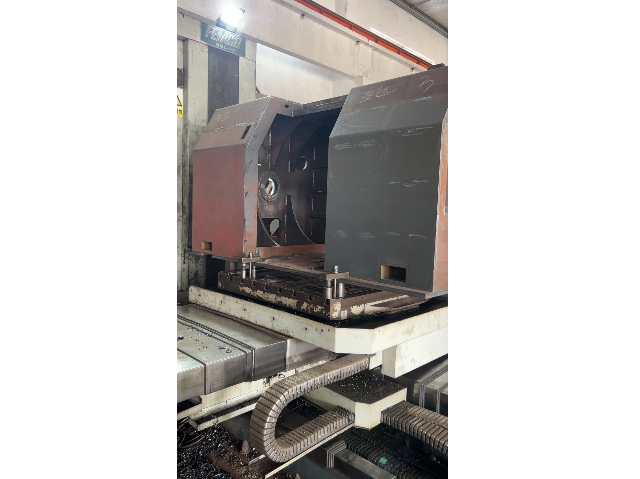 盐城铣加工流程
发布时间:2025.07.31
常见加工设备:1、线割加工,工作原理:利用钼丝的走动,将工件割开。精度高,光洁度好!应用范围:模仁中加工镶件孔,斜顶导向孔,顶小孔。加工异形工件,异形铜公,异形铜公夹板。加工精度:±0.002-0.0...
-
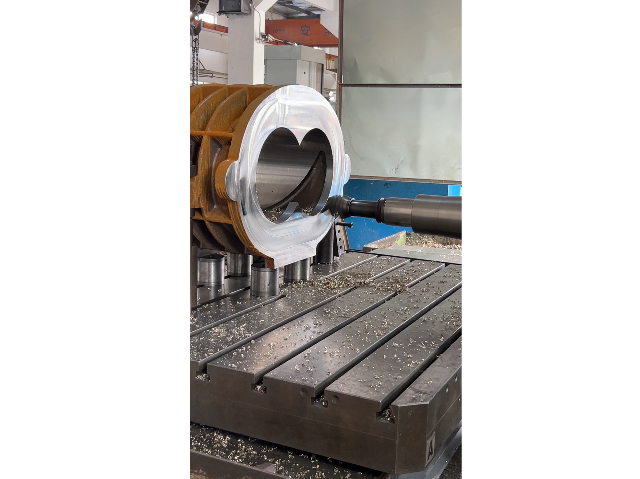 镇江铸铝件机加工供应
发布时间:2025.07.31
机加工技术发展。随着科技进步,机加工技术也不断发展,主要趋势有:数字化和智能化:采用数控技术、计算机辅助设计和计算机辅助制造等技术,实现加工过程的自动化和智能化。高速加工:采用高转速和高进给率的加工技...
-
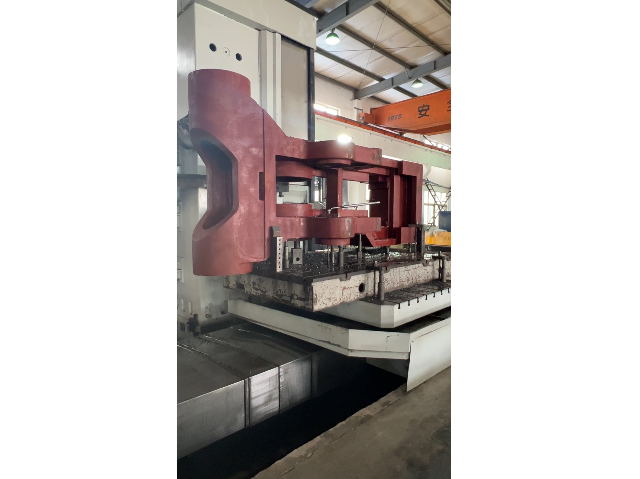 浙江深孔镗加工工艺
发布时间:2025.07.30
切屑的有效排出:内孔车削加工中,排屑对于加工效果和安全性能的影响也非常重要,特别是在加工深孔和盲孔时尤为如此。较短的螺旋屑是内孔车削较理想的切屑,该类型切屑比较容易被排出,并且在切屑折断时不会对切削刃...
-
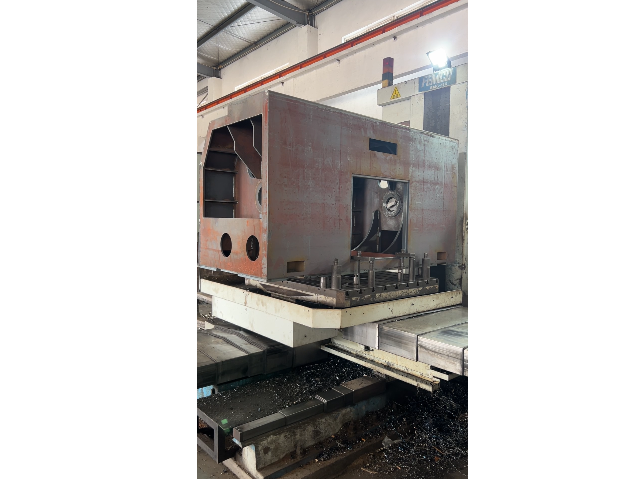 南京数控铣加工精选厂家
发布时间:2025.07.30
数控铣削加工工艺详解:接下来,我们将深入探讨数控铣削加工的各个环节。这一工艺不*涉及铣床的操作,还包括刀具的选择、切削参数的设定以及加工过程的监控等多个方面。通过全方面解析数控铣削加工工艺,我们将更好...
-
绍兴大型铣加工生产厂家
发布时间:2025.07.30
铣削加工需要加工的零件材料硬度较高,难以进行其他加工方式。铣削加工适用于各种硬度的材料,包括金属、塑料和木材等,可以很好地解决这一问题。再次,需要加工的零件数量较大,需要高效率的加工方式。铣削加工具有...
-
 焊接加工厂家
发布时间:2025.07.30
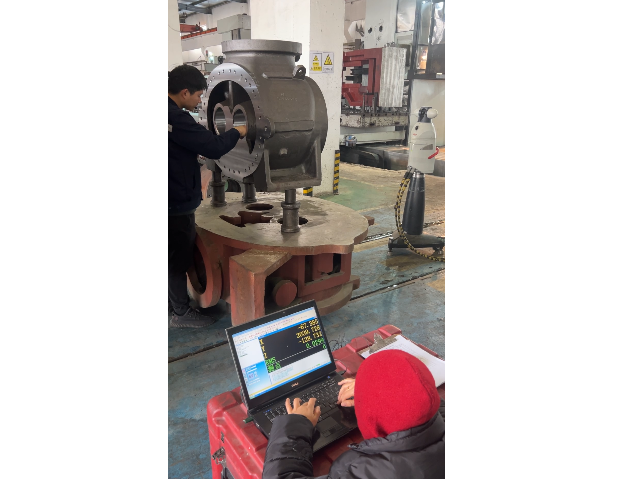
焊接试验分析:通过制备焊接试件:母材材质316L、直径168mm,厚度12.7mm,坡口采用V型,焊接方法采用手工氩弧焊和手工焊条电弧焊联合,焊丝采用H00Cr19Ni12Mo2(Φ2.0:电流80A...
-
 扬州内外圆孔镗加工制造商
发布时间:2025.07.30
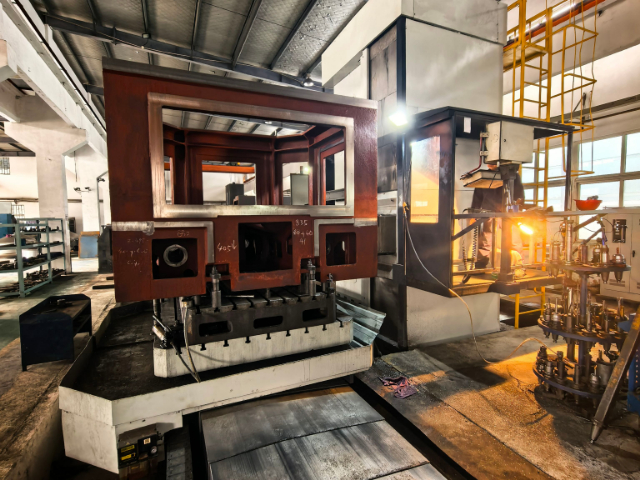
镗刀材料:刀杆材料:镗刀杆由钢、钨基高密度合金或硬质合金制成。合金钢是较常用的刀杆材料,也有一些镗刀杆制造商采用AISI1144碳高速钢。无论何种牌号的碳钢和合金钢,都有相同的弹性模量:E=30×10...
-
嘉兴硬钎焊接方法
发布时间:2025.07.29
不锈钢的特性:不锈钢,这一材料家族中的一员,包含耐大气污染的不锈钢和耐酸钢两大类别。根据其主要的组织状态,不锈钢可进一步细分为马氏体、铁素体和奥氏体三大类。其中,奥氏体不锈钢以其突出的性能和应用普遍性...
-
台州固态焊接工艺
发布时间:2025.07.29
铬镍不锈钢焊条的药皮类型包括钛钙型和低氢型。钛钙型药皮适用于交直流焊接,但交流焊时熔深较浅且易发红,因此推荐使用直流电源。对于直径4.0及以下的焊条,可用于全位置焊接,而5.0及以上的焊条则适用于平焊...
-
浙江龙门式镗加工市价
发布时间:2025.07.29
镗削加工中的主要问题:在镗削加工过程中,刀具的磨损是一个不可避免的问题。由于刀具需要连续切削,因此容易发生磨损和破损,这不*会影响孔加工的尺寸精度和表面粗糙度值,还可能导致微调进给单元的标定异常和调整...
-
 金华CNC铣加工价格
发布时间:2025.07.28
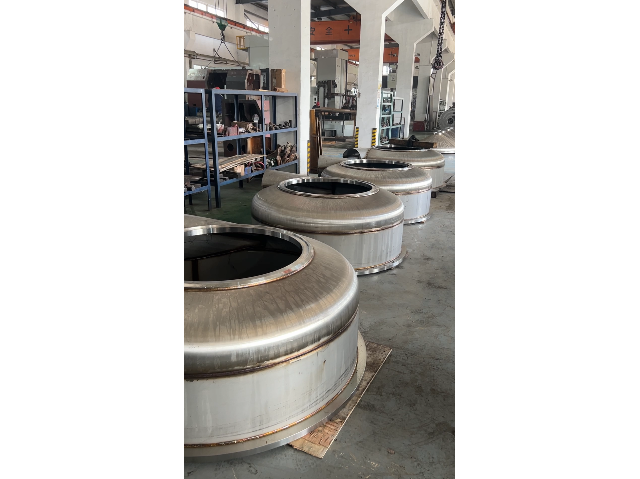
数控铣削简介:数控铣床作为数控机床的重要一环,其地位不容忽视。铣削加工是一种常见的切削加工方法,通过刀具的主运动和工件的进给运动来完成切削。这种加工方式在铣床上或铣镗床上进行,主要依赖铣刀或镗刀等工具...
-
 高速镗加工价位
发布时间:2025.07.28
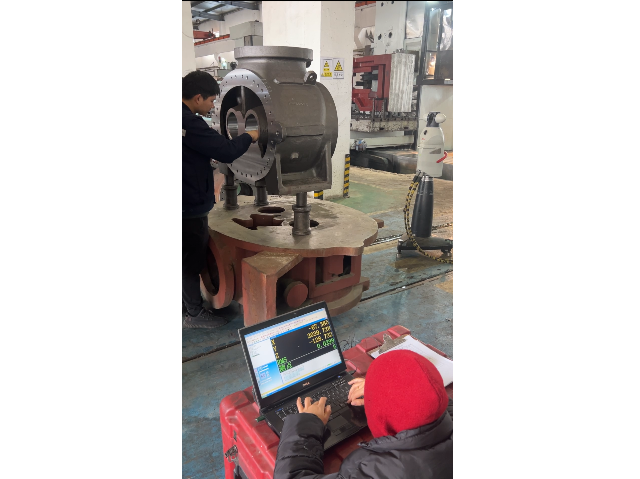
什么是镗?镗是一种常用的加工方法,也叫孔镗,是通过钻头等工具在工件上旋转切削,进行内部加工的一种方法。镗常用于加工大孔、平底孔和复杂曲面等精度要求较高的零件。镗是多面、多刃、多齿的刀具,可用于加工直孔...
-
 泰州高速镗加工供应
发布时间:2025.07.28
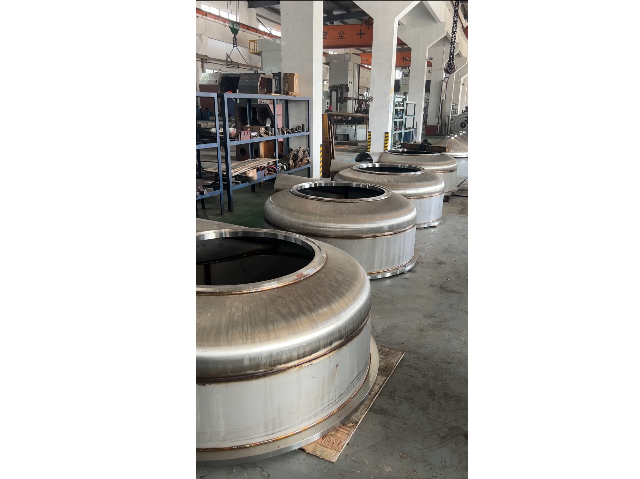
坐标镗床:坐标镗床,以其独特的精密测量装置见长,能够确保刀具与工件之间保持高度精确的相对位置。凭借其出色的加工能力,它能够制造出精密孔,其精度甚至可以达到IT5级以上。这使得坐标镗床在加工高精度要求的...
-
绍兴CNC镗加工参考价
发布时间:2025.07.26
在镗孔加工中,常见的质量问题及其产生原因和解决方案如下:尺寸精度超差:这可能是由于粗镗时余量过大,导致精镗时微调进给余量不准确。为了解决这一问题,需要调整半精镗和精镗的余量,确保镗削状态的稳定。精镗切...
-
 泰州精密镗加工厂家
发布时间:2025.07.26
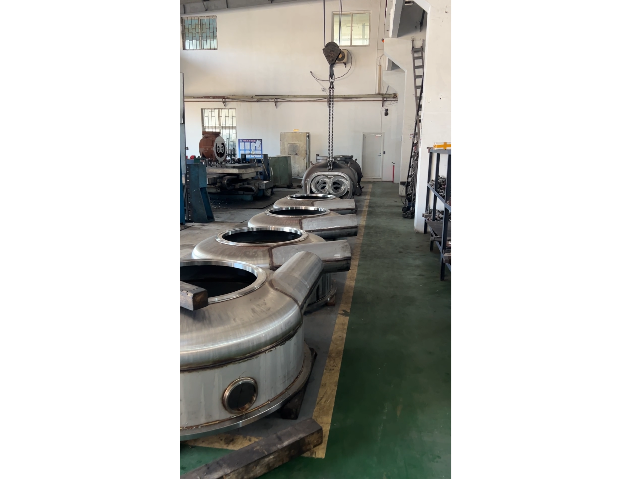
镗孔加工产品相关零件考量:产品结构方面,需要关注孔的深度及其周边是否有其他结构产生干涉,这会影响刀具的选择。同时,还需考虑是否需要加长杆刀具来加工深孔,以及工件本身的稳定性,是否存在可能导致振动的薄壁...
-
 力学焊接价格
发布时间:2025.07.26
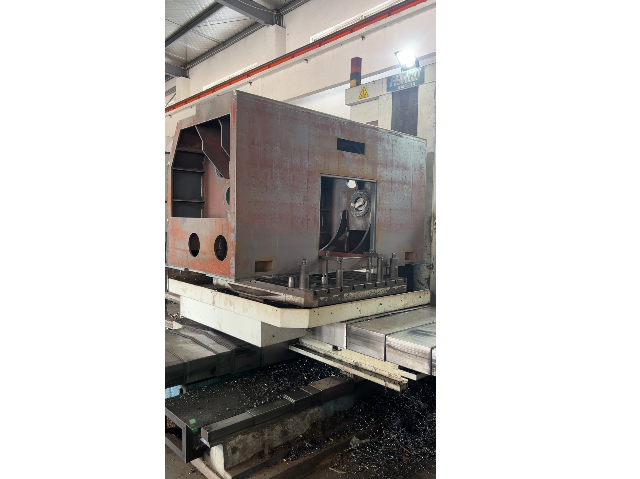
不锈钢焊接八大注意事项:铬不锈钢因其优异的耐蚀性、耐热性和耐磨性而在电站、化工、石油等领域得到普遍应用。然而,其焊接性相对较差,需要特别注意焊接工艺和热处理条件。特别是铬13不锈钢,其焊后硬化性较大,...