新闻中心 - 上海伶机智能科技有限公司
-
 上海交大阀套去毛刺机精度
如果工件有复杂的内部通道、深孔、异形曲面等,磨粒流去毛刺、磁力研磨去毛刺等能够深入内部进行加工的工艺是较好的选择。例如,航空发动机叶片形状复杂,有许多细小的冷却通道,磨粒流去毛刺工艺可以通过将半流体磨...
发布时间:2024.12.11 -
 江苏复杂内腔壳体去毛刺机替代手工
工件的形状和尺寸对去毛刺机的工作效率也有一定的影响,复杂形状的工件(如带有深孔、窄槽、异形轮廓的零件)会增加去毛刺的难度。去毛刺工具需要能够准确地接触到这些形状复杂部位的毛刺,我们的技术不需要特殊的工...
-
 上海交大精密接插类去毛刺机设备
去毛刺是指去除零件表面极细小的金属颗粒,这些颗粒被称为毛刺。在机械加工、冲压、切割等工艺过程中,工件的边缘、孔口、槽边等部位经常会出现一些不规则的、多余的金属凸起,这就是毛刺。例如,在车床加工金属轴类...
-
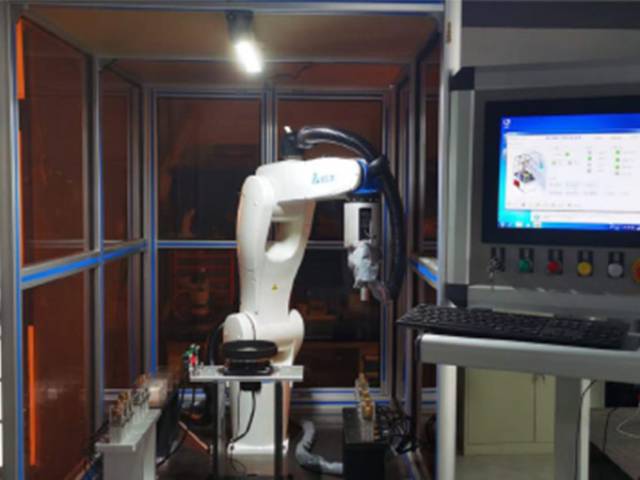 上海尖边去毛刺机哪家好
进给量(在切削或研磨过程中,工件与工具之间的相对位移量)和研磨压力合适与否也会影响工作效率。合适的进给量和研磨压力可以保证毛刺有效去除的同时,使工具和工件充分接触,提高加工效率。如果进给量过大或研磨压...
-
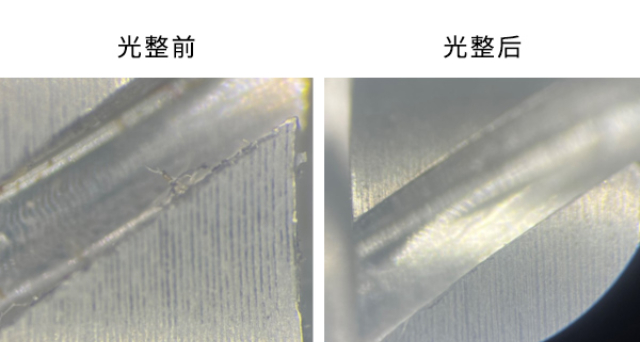 上海交大复杂内腔类零件去毛刺机创新技术
考虑生产效率和成本要求,对于大批量生产的工件,需要选择高效的去毛刺工艺和设备,以满足生产速度的要求。例如,自动化程度高的自适应精密磁链去毛刺设备可以在短时间内处理大量工件。这些设备可以通过连续作业和自...
-
上海磁链去毛刺机价格
如何选择合适的去毛刺工艺和设备?需要考虑工件的特性,例如工件的材质,金属工件:对于硬度较高的金属(如淬火钢、硬质合金),如果毛刺较大且对表面精度要求不是较高,可以选择机械切削式去毛刺设备,如使用硬质合...
-
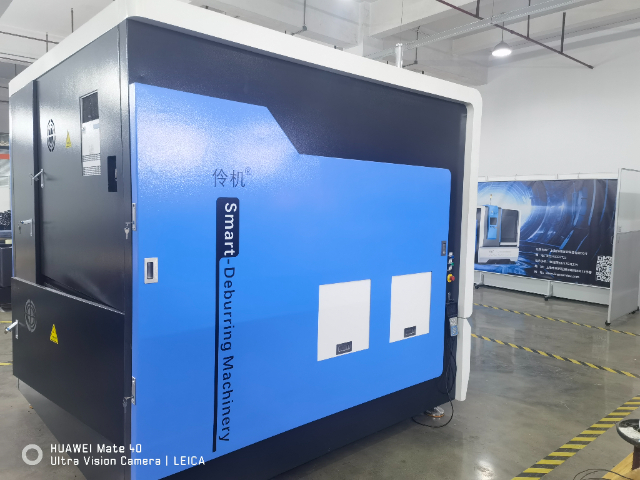 上海交大发动机去毛刺机前景
自适应精密磁链去毛刺设备也可以基于微纳米技术来实现对微小毛刺的精确去除。它利用了微纳米级别的刀具或介质,通过精确的控制手段,使这些工具与工件表面的毛刺进行微观层面的相互作用。一种常见的原理是采用微纳米...
-
浙江超精密去毛刺机厂家
动力系统(如电机的功率、液压系统的压力等)决定了去毛刺工具的工作速度和力度。功率足够大的电机可以驱动刀具、磨料以更高的速度运转,从而加快去毛刺的速度。但如果动力系统不足,工具的工作速度受限,工作效率就...
-
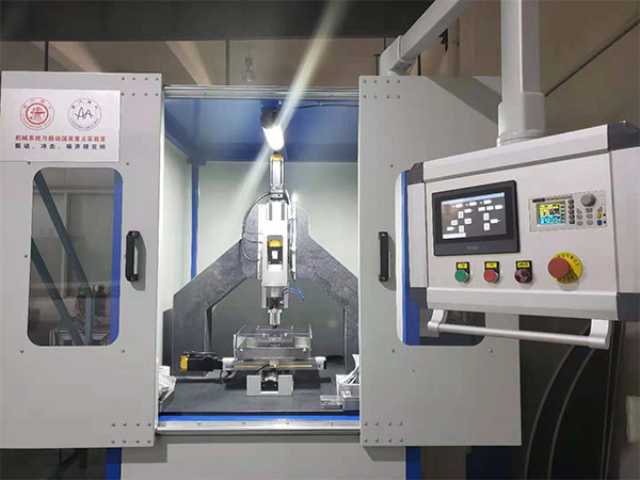 复杂内腔壳体去毛刺机设备
如何选择合适的去毛刺工艺和设备?需要考虑工件的特性,例如工件的材质,金属工件:对于硬度较高的金属(如淬火钢、硬质合金),如果毛刺较大且对表面精度要求不是较高,可以选择机械切削式去毛刺设备,如使用硬质合...