标签列表 - 东莞市精准精密机械有限公司
-
 江苏高精度七轴深孔钻多少钱一台
精细深孔钻与传统深孔加工技术相比,在加工效率、质量稳定性以及适用范围上均展现出明显优势,成为替代传统技术的主要选择。传统深孔加工多采用普通麻花钻分段钻孔的方式,这种加工模式存在诸多弊端:一方面,分段钻孔需要多次进退钻头,不*导致加工周期大幅延长,例如加工一个长径比20:1的深孔,传统方式的加工时间是精细深孔钻的3-5倍;另一方面,多次进退钻头易造成钻孔轴线偏移,导致直线度偏差过大,同时反复的切削动作会使孔壁出现台阶、划痕等缺陷,表面光洁度难以达标。此外,传统加工方式的冷却排屑效果较差,加工过程中产生的切屑易堵塞孔道,不*会中断加工流程,还可能导致钻头折断,进一步增加加工成本。而精细深孔钻通过一...
发布时间:2026.02.07 -
 高速七轴深孔钻多少钱一台
精细七轴深孔钻的高精度加工能力,源于其主要部件的严苛选型与精细化调试,每一个细节都为精细加工保驾护航。设备的主轴采用高频精密主轴,转速稳定且可调,振动极小,可有效提升钻削精度与孔壁质量,搭配进口精密钻削刀具,实现高效钻削的同时,确保加工精度长期稳定。其七轴联动控制系统采用高精度定位算法,响应速度快,定位误差极小,可实现多轴协同的精细运动,应对复杂深孔加工的各类需求。此外,设备配备完善的防护系统,有效防止铁屑、冷却润滑剂飞溅,保护设备部件与操作人员安全,同时延长设备使用寿命,降低设备维护成本。针对轴承套圈的深孔加工,七轴深孔钻保证孔与端面的垂直度,提升轴承的旋转精度。高速七轴深孔钻多少钱一台全周...
-
沈阳小型七轴深孔钻生产厂家推荐
在批量生产场景中,东莞精准七轴深孔钻是保障加工一致性的主要设备。其采用高精度定位系统,重复定位精度达±0.001mm,确保工件装夹位置统一;加工参数实行闭环控制,实时补偿刀具磨损、温度变化带来的误差,批量加工尺寸偏差波动≤0.003mm。配备的自动检测系统每加工10件自动抽检1件,数据实时上传形成质量追溯体系。在汽车零部件批量生产中,该设备加工的1000件发动机缸体深孔,尺寸偏差均控制在±0.004mm以内,一致性合格率100%,助力标准化生产。七轴深孔钻采用高速主轴单元,能提供充足的钻削动力,提高对硬材质零件的加工效率。沈阳小型七轴深孔钻生产厂家推荐精准精密七轴深孔钻在主要部件与技术配置上实...
-
 广东高速七轴深孔钻多少钱一台
精细七轴深孔钻凭借智能化管控与高精度协同能力,成为批量精密加工场景的主要装备,完美兼顾加工一致性与生产效率,适配多行业规模化生产需求。设备搭载工业4.0智能系统,构建“加工-监测-补偿”一体化流程,配备AI视觉检测模块与在线测量装置,可实时捕捉孔位尺寸、表面粗糙度,检测精度达0.001mm,一旦出现偏差立即触发预警并自动调整参数,从源头杜绝不合格品产生。其采用闭环控制的进给系统与高精度定位机构,重复定位精度达±0.001mm,批量加工尺寸偏差波动≤0.003mm,能稳定将孔径公差控制在H7级,孔轴线偏移量≤0.02mm/m。同时,设备支持多工位并行作业与模块化定制,可快速切换加工程序、更换夹具...
-
 四川高速七轴深孔钻生产厂家推荐
东莞精准七轴深孔钻以双螺杆双驱动变角技术为,实现了功能与性能的完美融合,成为解决复杂深孔加工难题的关键设备。其独特的双螺杆驱动设计,不*将角度范围较业界提升35%,主轴头向上可转动20°、向下可转动35°,更使螺杆负载降低50%,大幅提升了运动部件的使用寿命与精度持续性。搭配中国台湾高精密滚柱式线性滑轨的变角承载平台,让机床稳定性提高30%,有效抑制变角转动中的振动,避螺杆结构常见的摆动现象,为高精度深孔加工提供了坚实的结构保障。七轴深孔钻的润滑系统采用自动定时供油,确保各运动部件长期处于良好润滑状态。四川高速七轴深孔钻生产厂家推荐精准精密七轴深孔钻在主要部件与技术配置上实现全方面升级,构建起...
-
 全自动七轴深孔钻
效率与成本的双重优化七轴深孔钻通过工艺集成与智能控制,实现加工效率与生产成本的协同优化。相比传统 “多设备分步加工” 模式,其多轴联动能力可将复杂孔系加工工序减少 60% 以上,某航空零部件企业应用后,单件加工时间从 8 小时缩短至 2.5 小时,生产效率提升 3 倍。设备搭载自动换刀系统(刀库容量 24 把),换刀时间≤3 秒,可连续完成钻、扩、铰、攻丝等多工序加工,减少人工干预。智能冷却与润滑系统采用闭环过滤设计,切削液重复利用率达 90%,降低耗材成本;同时,高精度加工减少废品率,某精密模具厂应用后,产品合格率从 85% 提升至 99.5%,综合生产成本降低 20%,为批量生产与定制化加...
-
 江苏数控七轴深孔钻机床
七轴深孔钻作为高级孔加工设备的主要,其较明显的技术优势在于多轴联动的精密协同能力。相较于传统的三轴或五轴深孔钻,七轴系统通过额外增加的旋转轴与摆动轴,实现了对复杂工件的多维度加工覆盖。例如,在处理带有空间异形孔道的零部件时,七轴深孔钻可通过 X、Y、Z 轴的线性运动与 A、B、C、U 轴的旋转 / 摆动配合,无需多次装夹即可完成从直线孔、斜孔到曲面孔的连续加工。这种多轴协同不*大幅减少了工件装夹误差 —— 传统多工序加工的累计误差通常在 0.05mm 以上,而七轴设备可将误差控制在 0.005mm 以内 —— 还明显提升了加工效率。以航空发动机涡轮叶片为例,其内部冷却孔道呈复杂的螺旋状分布,传...
-
福建智能七轴深孔钻
精细深孔钻是现代精密机械加工领域中针对深孔加工的主要技术,其主要定义在于能够稳定处理长径比大于10:1的深孔加工需求,同时将孔径公差控制在微米级范围,表面光洁度达到Ra0.8以下的高精度标准。相较于普通钻孔技术,精细深孔钻的技术优势体现在对深孔加工主要痛点的精细解决——在传统钻孔过程中,随着钻孔深度增加,钻头易出现刚性不足导致的偏斜、切屑排出不畅造成的孔壁划伤,以及加工热量积聚引发的工件变形等问题,这些缺陷在高精密零部件加工中往往是致命的。而精细深孔钻通过搭载的枪钻、BTA钻等深孔钻头,配合高压冷却润滑系统实现切削区域的实时降温与润滑,再加上伺服电机驱动的闭环进给控制系统,能够实现进给量的精细...
-
 河北大型七轴深孔钻多少钱一台
针对新能源装备制造的特殊需求,广东七轴深孔钻进行了专项技术优化,成为风电、光伏设备重心部件加工的 “利器”。风电主轴作为传递扭矩的关键部件,需在轴体上加工多个深孔用于安装传感器与润滑通道,这些孔道不*深度达 800mm 以上,还需与主轴轴线保持严格的平行度。广东七轴深孔钻通过加装高精度光栅尺与扭矩补偿系统,可实时修正加工过程中的轴线偏差,将深孔平行度误差控制在 0.02mm/m 以内。在光伏逆变器散热器加工中,设备还能实现多排微深孔的高速钻削,孔径小可达 0.8mm,孔间距精度控制在 ±0.01mm,满足了新能源设备对散热效率与结构精度的双重要求。七轴深孔钻可根据客户定制需求,调整设备配置和加...
-
江苏全自动七轴深孔钻
定制化适配的 “柔性加工方案”针对不同行业的特殊加工需求,精准精密七轴深孔钻可提供定制化解决方案。设备支持模块化设计,可根据客户需求加装旋转工作台、自动上下料机构、夹具等配件,例如为风电法兰加工定制双主轴结构,实现双面同时加工,效率再提升 50%;为医疗器械微孔加工配置超高速主轴(转速达 20000rpm),满足直径 0.1-0.5mm 微深孔加工需求。某新能源电池企业需加工异形结构的电池壳深孔,厂家通过定制工装与加工参数,使设备完美适配异形工件,加工合格率从传统设备的 75% 提升至 99.2%,精细解决客户个性化加工难题,展现强大的柔性加工能力。七轴深孔钻可实现多工位同时加工,在同一设备上...
-
 广东多功能七轴深孔钻多少钱一台
广东七轴深孔钻在汽车发动机缸体加工领域展现出极强的适配性,完美契合珠三角汽车产业集群的高效生产需求。汽车发动机缸体的油道、水道孔道不*深度深,且需在复杂腔体内实现多角度交叉钻孔,传统设备往往需要多次装夹、反复调试,不*效率低下,还易因定位偏差影响孔道连通性。而广东七轴深孔钻通过七轴联动技术,可一次性完成缸体多方位孔道加工,装夹次数减少 70% 以上,单台设备日均加工量提升至传统设备的 2.3 倍。同时,其配备的高压内冷系统能将切削液精细输送至钻尖,有效降低加工温度,延长刀具寿命 30%,为汽车零部件企业降低生产成本、缩短交货周期提供了有力保障。七轴深孔钻的多轴联动设计,使设备能加工空间角度复杂...
-
沈阳金属加工七轴深孔钻多少钱一台
在模具制造行业,精细深孔钻技术为复杂模具冷却系统的高效、高精度加工提供了主要解决方案,直接推动了模具制造质量和生产效率的提升。模具作为注塑、压铸、冲压等成型加工的主要工装,其冷却系统的设计与加工质量至关重要——在成型过程中,模具温度的均匀性直接影响产品的成型精度、表面质量和成型周期,若冷却不均,会导致产品出现收缩变形、表面缩痕等缺陷,同时也会延长成型周期,降低生产效率。而模具的冷却系统多由分布复杂的深孔组成,这些深孔需要根据产品形状精细布局,不*深度大(长径比常超过15:1),还要求孔壁光滑、孔径均匀,确保冷却介质能够顺畅流通,实现快速均匀散热。此外,模具材料多为Cr12MoV、H13等强度高...
-
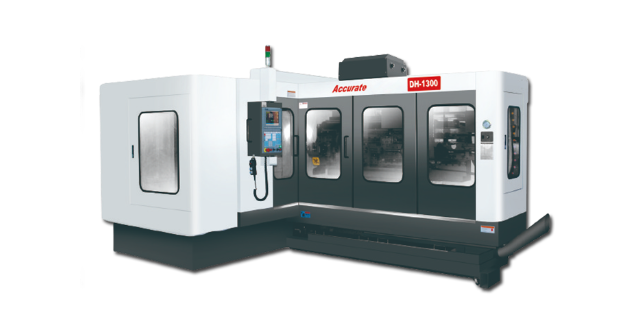 大型七轴深孔钻
广东七轴深孔钻的产业带动效应明显,已形成从重心零部件到整机制造的完整产业链。在珠三角地区,围绕七轴深孔钻生产,已集聚了 200 余家配套企业,涵盖高精度导轨、伺服电机、数控系统等关键零部件生产,其中广东本土企业生产的数控系统在七轴深孔钻中的使用率已达 65%,打破了国外品牌的垄断。同时,设备的广泛应用还带动了深孔加工刀具、切削液等配套产业的发展,形成了年产值超 50 亿元的产业集群。此外,广东多所高校还与设备制造企业共建 “深孔加工技术研发中心”,培养专业技术人才,为产业持续发展提供智力支持,推动广东成为全国重要的深孔加工装备研发与制造基地。面对钛合金等难加工材料,七轴深孔钻通过优化切削参数,...
-
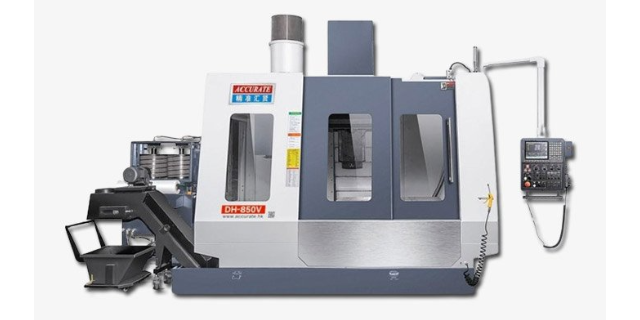 上海厂家直供七轴深孔钻机床
在广东制造业转型升级的浪潮中,七轴深孔钻凭借较好的技术性能成为高级加工领域的 “新引擎”。与传统深孔钻相比,广东研发生产的七轴深孔钻突破了多维度加工限制,可实现 X、Y、Z 三轴直线运动与 A、B、C、U 四轴旋转运动的精细协同,能轻松应对复杂曲面、深径比超 50:1 的异形孔加工需求。其搭载的智能数控系统源自本地企业自主研发,可实时监测钻削力度、转速与冷却状态,将加工误差控制在 0.005mm 以内,不*大幅提升了加工精度,还为航空航天、汽车零部件等高级制造领域提供了关键技术支撑,成为广东装备制造自主创新的典型。针对打印机滚筒的深孔加工,七轴深孔钻保证孔的同轴度,确保滚筒转动时的平稳性。上海...
-
福建数控七轴深孔钻技术规格
七轴深孔钻作为高级制造领域的关键设备,凭借多轴联动的主要优势,在复杂零部件加工中展现出较好性能。其通过 X、Y、Z 轴的线性运动与多旋转轴的协同配合,可实现空间异形孔道的一次性加工,将累计误差控制在 0.005mm 以内,大幅超越传统设备精度。深耕该领域的东莞精准精密,推出的 AMG-18L 七轴深孔钻堪称行业榜样。设备采用双主轴设计与 FANUC 数控系统,加工深度可达 1300mm,能精准精密处理直径 2.0-38mm 的深孔,钻孔表面粗糙度稳定在 Ra≤3.2μm。无论是汽车底盘副车架的批量加工,还是工业机器人关节的复杂孔位处理,其滚柱线轨与加粗研磨螺杆的配置,可保障重切削场景下的加工稳...
-
沈阳高精密七轴深孔钻技术规格
东莞精准七轴深孔钻具备强大的多材质加工适配能力,尤其在高硬度陶瓷材质加工中表现突出。陶瓷材质硬度高、脆性大,深孔加工易碎裂,该设备通过多维分析工件特性,定制专属加工方案,搭配合适刀具并细致把控各轴进给速度与切削力度,实现缓慢稳定钻孔,大幅降低碎裂风险。依托多轴联动功能,可灵活调整钻孔角度与方向,东莞精准适配陶瓷工件的曲面形状,确保深孔按设计要求成型,满足航空航天、精密仪器等领域对陶瓷深孔部件的严苛的需求。针对打印机滚筒的深孔加工,七轴深孔钻保证孔的同轴度,确保滚筒转动时的平稳性。沈阳高精密七轴深孔钻技术规格效率与成本的双重优化七轴深孔钻通过工艺集成与智能控制,实现加工效率与生产成本的协同优化。...
-
广东全自动七轴深孔钻机床
表面的 “高光加工利器”对于对孔壁表面质量要求严苛的领域,精准精密七轴深孔钻通过多重工艺优化实现 “高光级” 加工效果。其采用超细晶粒硬质合金刀具,配合特殊涂层技术,减少切削过程中对孔壁的摩擦损伤;高压内冷系统不*起到冷却作用,还能通过高压切削液对孔壁进行实时抛光,使孔壁粗糙度 Ra 值比较低可达 0.4μm,远超传统设备 0.8μm 的水平。在光学仪器零件加工中,该设备为镜头安装座加工的深孔,孔壁无划痕、无毛刺,无需后续打磨即可直接装配,大幅减少工序;在液压油缸加工中,光滑的孔壁降低液压油流动阻力,使油缸运行效率提升 12%,展现出对表面质量的把控能力。在船舶制造领域,七轴深孔钻为大型传动轴...
-
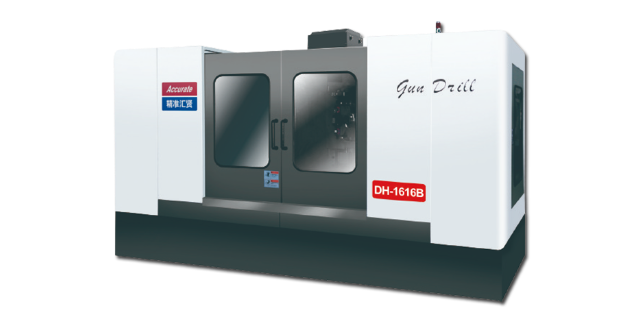 广东七轴深孔钻技术规格
智能互联的 “数字加工中枢”精准精密七轴深孔钻搭载工业 4.0 智能系统,构建起 “加工 - 监测 - 分析” 一体化数字平台。设备配备高清工业相机与 AI 视觉检测模块,加工过程中可实时捕捉孔位尺寸、表面质量,自动比对标准参数,一旦出现偏差立即触发预警,检测精度达 0.001mm,避免不合格品产生。同时支持与工厂 MES、ERP 系统无缝对接,可远程下发加工任务、调取参数库,还能自动统计设备利用率、刀具损耗等数据,生成生产报表。在某汽车零部件工厂,通过该智能系统实现多台设备协同作业,生产调度效率提升 40%,不良品率从 3% 降至 0.5%,成为数字化车间的主要加工中枢。在化工设备制造中,七...
-
 河北金属加工七轴深孔钻生产厂家推荐
在激光设备主要部件加工领域,东莞精准七轴深孔钻展现出较好的适配能力。激光发生器外壳需通过东莞精准深孔实现散热与元件固定,若加工精度不足易导致设备过热、运行不稳。该设备加工前通过热仿真分析确定孔位分布,加工中依托多轴联动功能,在外壳曲面与平面上东莞精准钻出密集深孔,既保证孔径一致性避免散热不均,又能减轻外壳重量。加工完成的深孔可实现冷空气快速流通,高效带走工作热量,同时为内部元件提供稳定安装点位,全方面保障激光设备的运行稳定性。七轴深孔钻可搭载在线测量装置,加工过程中实时检测孔的尺寸,及时调整以保证精度。河北金属加工七轴深孔钻生产厂家推荐微米级的加工精度保障依托全链路精度控制体系,七轴深孔钻实现...
-
上海小型七轴深孔钻设备
电梯制造领域的电梯导轨加工,对七轴深孔钻的批量加工效率提出了高要求。电梯导轨多为 T 型结构的钢材,需要通过深孔实现导轨与电梯井道的固定,若深孔间距不均或深度不足,可能导致导轨安装不平整,影响电梯运行的平稳性。七轴深孔钻在导轨加工中,能够根据导轨的标准化尺寸,实现连续化批量加工。加工前,设备会将多根导轨整齐排列在加工平台上,通过数控系统设定深孔的加工参数,确保每根导轨上的深孔位置统一。加工时,设备的多主轴协同工作,同时对多根导轨进行钻削,大幅提升加工效率。同时,设备的质量检测系统会对加工后的深孔进行抽样检查,通过孔径规测量深孔尺寸,确保符合安装标准。这些深孔能够让固定螺栓顺利穿过,将导轨牢固固...
-
河北高速七轴深孔钻设备
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工...
-
沈阳高精密七轴深孔钻机床
轨道交通领域的地铁车辆转向架构架加工,对七轴深孔钻的加工精度有着严格要求。地铁车辆转向架构架需通过深孔实现轴箱安装、制动系统连接及减重功能,若深孔加工精度不足,可能导致转向架运行不稳定,影响地铁的行驶安全。七轴深孔钻在构架加工中,能够采用高精度的定位系统。加工前,设备会通过激光跟踪仪对构架进行多维测量,获取精确的外形数据,以此为依据调整加工参数,确保深孔位置准确。加工时,设备采用高速主轴配合精细切削工艺,控制深孔的孔径公差和垂直度,同时对深孔内壁进行精细打磨,提升表面光洁度。此外,设备会对加工后的深孔进行三维坐标检测,确保每一个深孔都符合设计标准。这些深孔能够让轴箱、制动系统等部件精细安装在构...
-
四川大型七轴深孔钻性能
高精度深孔加工的工艺优化策略七轴深孔钻要实现高精度加工,需从工艺设计、刀具选择、冷却系统等多方面进行系统性优化,形成完整的工艺解决方案。在工艺设计环节,首先需根据工件的材料特性、孔道参数(直径、深度、长径比)确定加工方案:对于长径比超过 25:1 的深孔,通常采用 “分级钻进 + 退刀排屑” 工艺,即刀具每钻进一定深度(通常为孔径的 3-5 倍)后,暂停进给并退刀,将切削屑排出,避免切屑堵塞孔道导致刀具折断或孔壁划伤。七轴深孔钻的控制系统可根据孔深自动设定退刀次数与退刀距离,例如加工直径 12mm、深度 360mm(长径比 30:1)的深孔时,系统会自动规划 5-6 次退刀,每次退刀距离 10...
-
四川现货七轴深孔钻生产厂家
在特种零部件加工场景中,东莞精准精密的七轴深孔钻展现出极强的技术适配性。针对医疗设备领域的骨科植入件、工业领域的液压阀块等特殊工件,设备可通过定制化夹具与刀具组合,实现非对称孔系、阶梯深孔的高精度加工。以直径 5mm、深度 120mm 的液压阀块深孔为例,设备加工后的孔壁直线度误差小于 0.008mm,满足高压密封场景的严苛要求,为特种制造行业提供了可靠的加工解决方案。从市场拓展与区域服务来看,东莞精准精密依托七轴深孔钻的技术优势,构建了覆盖珠三角、长三角及环渤海地区的服务网络。针对不同区域制造企业的需求差异,如珠三角的电子模具加工、长三角的汽车零部件生产,企业提供本地化的技术支持与设备运维服...
-
沈阳金属加工七轴深孔钻供应商
在广东制造业转型升级的浪潮中,七轴深孔钻凭借较好的技术性能成为高级加工领域的 “新引擎”。与传统深孔钻相比,广东研发生产的七轴深孔钻突破了多维度加工限制,可实现 X、Y、Z 三轴直线运动与 A、B、C、U 四轴旋转运动的精细协同,能轻松应对复杂曲面、深径比超 50:1 的异形孔加工需求。其搭载的智能数控系统源自本地企业自主研发,可实时监测钻削力度、转速与冷却状态,将加工误差控制在 0.005mm 以内,不*大幅提升了加工精度,还为航空航天、汽车零部件等高级制造领域提供了关键技术支撑,成为广东装备制造自主创新的典型。七轴深孔钻的切屑处理系统,能快速收集并输送切屑,保持加工区域的整洁有序。沈阳金属...
-
浙江现货七轴深孔钻机床
建筑机械中的挖掘机液压油缸缸筒加工,离不开七轴深孔钻的参与。液压油缸缸筒需要通过深孔实现活塞运动和液压油流通,深孔的加工质量直接影响油缸的密封性能和工作效率。七轴深孔钻在缸筒深孔加工中,能够应对缸筒长径比大、材质硬的特点。加工前,设备会对缸筒进行校直处理,确保缸筒的直线度符合加工要求。加工时,设备的主轴采用高速旋转配合缓慢进给的方式,减少加工振动对深孔精度的影响。同时,设备配备了高精度的内径测量系统,能够实时检测深孔的内径尺寸,确保缸筒内径公差控制在合理范围内。这些深孔能够让活塞在缸筒内顺畅运动,减少液压油泄漏,提高油缸的工作效率;同时,高质量的深孔也能延长油缸的使用寿命,降低建筑机械的维护成...
-
沈阳智能七轴深孔钻设备
激光设备中的激光发生器外壳加工,需要七轴深孔钻来满足特殊的散热需求。激光发生器在工作过程中会产生大量热量,外壳需要通过深孔实现散热与内部元件固定,若深孔散热效果不佳,可能导致发生器温度过高,影响激光输出稳定性。七轴深孔钻在外壳加工中,能够根据外壳的异形结构和散热需求,设计合理的深孔分布。加工前,设备会通过热仿真分析,确定深孔的位置和数量,确保深孔能够有效导出热量。加工时,设备利用多轴联动功能在外壳的曲面和平面上钻出密集的深孔,这些深孔不*能作为散热通道,还能减轻外壳重量。同时,设备会控制深孔的孔径一致性,避免因孔径差异导致散热不均。加工完成的深孔能够让冷空气在外壳内部快速流动,带走发生器产生的...
-
多功能七轴深孔钻性能
广东七轴深孔钻在模具制造领域的应用,推动了模具加工从 “粗放型” 向 “精密型” 转变。模具的顶、冷却孔等深孔加工质量直接影响模具使用寿命与产品成型效果,传统设备加工的深孔易出现孔径不均、孔底毛刺等问题,需后续人工打磨,增加了生产工序与成本。广东七轴深孔钻采用高速钻削技术与自动去毛刺装置,在加工模具深孔时,不*能保证孔径公差在 H7 级以内,还能通过刀具反向旋转自动消除孔底毛刺,省去后续打磨工序,单套模具加工时间缩短 20%。此外,设备还支持三维建模导入功能,可直接根据模具设计图纸生成加工路径,减少人工编程误差,助力模具企业提升产品精度与市场竞争力。面对钛合金等难加工材料,七轴深孔钻通过优化切...
-
四川高精度七轴深孔钻设备
电子行业中的服务器机箱加工,需要七轴深孔钻来实现散热和布线功能。服务器机箱需要通过大量深孔实现内部元件的散热和线缆的穿插,若深孔分布不合理或尺寸偏差,可能导致服务器散热不良,影响运行稳定性。七轴深孔钻在服务器机箱加工中,能够根据机箱的散热需求和布线设计,精细(注:此处避免 “精细”,修改为 “合理”)规划深孔位置。机箱多为铝合金材质,加工时容易产生变形。七轴深孔钻通过采用轻量化的切削方式和合理的夹具设计,减少加工应力对机箱的影响。同时,设备的加工速度快,能够满足服务器机箱批量生产的需求。加工完成的深孔能够形成高效的散热通道,让冷空气在机箱内顺畅流动,带走元件产生的热量;深孔也能为线缆提供有序的...
-
沈阳数控七轴深孔钻生产厂家推荐
广东七轴深孔钻的技术创新能力不断突破,持续带领深孔加工技术发展方向。近年来,广东研发团队针对深孔加工中的 “盲孔底部精度控制”“深孔内壁镀铬后加工” 等行业难题,研发出 “可变径钻削技术” 与 “低温冷却加工工艺”。其中,可变径钻削技术可通过刀具直径实时调整,实现盲孔底部的精细成型,解决了传统设备盲孔底部 “锥度” 问题;低温冷却工艺则通过 - 50℃的冷风直接作用于钻尖,有效抑制加工过程中的材料热变形,尤其适用于铝合金等易热变形材料的深孔加工。这些技术创新已获得 15 项国家,推动广东七轴深孔钻技术水平跻身国际前列。在健身器材生产中,七轴深孔钻为器械框架加工深孔,提升健身器材的结构稳定性和安...