-
 河南自动压铸模具生产厂家
发布时间:2025.10.13
排气系统的设计应保证型腔内的气体能够顺利排出,排气槽的位置应设置在型腔的***填充部位、拐角处、深腔部位等容易聚集气体的地方。排气槽的宽度和深度需根据金属液的种类和模具材料确定,一般宽度为 5-20m...
-
 上海精密压铸模具结构
发布时间:2025.10.13
冷却过程的控制至关重要,冷却速度不*影响铸件的结晶组织和性能,还与铸件的尺寸精度和表面质量密切相关。若冷却速度过快,可能导致铸件内部产生应力集中,甚至出现裂纹;冷却速度过慢,则会延长生产周期,降低生产...
-
 宁波销售压铸模具厂家
发布时间:2025.10.13
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于 “自动”,即从金属原料的加入、熔融,到压射、保压、开...
-
 北仑区销售压铸模具厂家
发布时间:2025.10.13
型腔和型芯作为模具中直接成型铸件的部分,其形状和尺寸必须与产品精确匹配。为了提高模具的使用寿命和铸件的表面质量,型腔和型芯通常选用质优的模具钢材料,并进行适当的热处理,如淬火、回火等,以增强其硬度和耐...
-
 河南销售压铸模具厂家
发布时间:2025.10.12
自动压铸模具之所以能实现自动化生产,离不开一系列自动化辅助部件,这些部件与压铸机的控制系统联动,完成取件、清理、喷涂等自动化操作。取件机械手:安装在压铸机旁或模具上,开模后伸入型腔取出压铸件,可根据压...
-
宁波加工压铸模具
发布时间:2025.10.12
排溢系统是用于排出模具型腔内气体和残余金属液的通道,对于保证压铸件质量至关重要。在压铸过程中,模具型腔内的气体如果不能及时排出,会被压缩在金属液中,形成气孔等缺陷;残余金属液如果不能顺利排出,会在压铸...
-
 北仑区销售压铸模具哪家好
发布时间:2025.10.12
压铸模具的加工工艺包括铣削、车削、钻削、磨削、电火花加工等多种加工方法。在模具制造过程中,应根据模具零件的形状、尺寸和精度要求,选择合适的加工工艺和加工设备。对于模具的型腔和型芯等复杂曲面零件,通常采...
-
宁波压铸模具制造
发布时间:2025.10.11
排气系统的设计应保证型腔内的气体能够顺利排出,排气槽的位置应设置在型腔的***填充部位、拐角处、深腔部位等容易聚集气体的地方。排气槽的宽度和深度需根据金属液的种类和模具材料确定,一般宽度为 5-20m...
-
杭州机械压铸模具供应
发布时间:2025.10.11
根据模具零件的尺寸和形状,选用合适的钢材进行锻造或轧制,制备毛坯。对于大型模具零件,通常采用锻造毛坯,以改善材料的内部组织,提高其力学性能;对于小型零件,可采用轧制钢板或圆钢直接加工。毛坯的尺寸应比零...
-
 山东铝压铸模具厂家
发布时间:2025.10.11
在压铸模具的使用过程中,常常会出现一些常见问题,如模具开裂、磨损、热疲劳等。模具开裂主要是由于模具材料质量不佳、热处理工艺不当、模具结构设计不合理或使用过程中受到过大的冲击载荷等原因引起的。模具磨损则...
-
北京汽车压铸模具结构
发布时间:2025.10.10
在现代制造业的庞大版图中,机械压铸模具占据着举足轻重的地位,堪称工业制造的 “幕后英雄”。从汽车的关键零部件,到电子产品的精巧外壳,再到航空航天领域的复杂构件,机械压铸模具以其***的成型能力,塑造着...
-
福建销售压铸模具技术指导
发布时间:2025.10.10
浇注系统是引导熔融金属进入模具型腔的通道,其设计合理与否对压铸件的填充质量和成型效果起着关键作用。浇注系统通常由直浇道、横浇道、内浇口等部分组成。直浇道是连接压铸机压室与横浇道的通道,其尺寸应根据压铸...
-
北仑区整套压铸模具
发布时间:2025.10.10
随着计算机技术和人工智能技术的不断发展,压铸模具的智能化设计将成为未来的发展趋势。通过采用计算机辅助设计(CAD)、计算机辅助工程(CAE)和计算机辅助制造(CAM)等技术,结合人工智能算法,可以实现...
-
北仑区精密压铸模具哪家好
发布时间:2025.10.10
机械加工是模具制造的关键环节,通过多种加工设备对毛坯进行加工,使其达到设计尺寸和精度。铣削加工:利用铣床对模具的模板、型腔等进行平面加工和轮廓加工,可采用立式铣床、卧式铣床或加工中心进行。磨削加工:通...
-
浙江压铸模具供应
发布时间:2025.10.10
对于一些复杂形状的型腔或微小结构,传统的机械加工方法难以满足要求,这时就需要采用电火花加工或线切割加工技术。电火花加工是利用电极与工件之间的脉冲放电产生的高温蚀除金属来实现加工目的的一种方法。它可以加...
-
浙江自动压铸模具制造
发布时间:2025.10.10
冷却系统对于控制铸件的凝固过程至关重要。它由冷却管道组成,这些管道分布在模具的各个部位,通过循环冷却介质(通常是水)来带走热量。合理的冷却通道布局可以使模具温度均匀分布,避免局部过热导致铸件产生缩孔、...
-
福建整套压铸模具哪家好
发布时间:2025.10.10
冷却系统对于控制铸件的凝固过程至关重要。它由冷却管道组成,这些管道分布在模具的各个部位,通过循环冷却介质(通常是水)来带走热量。合理的冷却通道布局可以使模具温度均匀分布,避免局部过热导致铸件产生缩孔、...
-
 杭州自动压铸模具公司
发布时间:2025.10.10
金属液填充型腔后,紧接着便是冷却凝固阶段。模具通常配备有冷却系统,一般采用循环水冷却的方式。冷却水道巧妙地设计在模具内部,环绕型腔分布。当高温金属液与低温模具壁接触时,热量迅速传递给模具,通过冷却系统...
-
 山东自动压铸模具价格
发布时间:2025.10.09
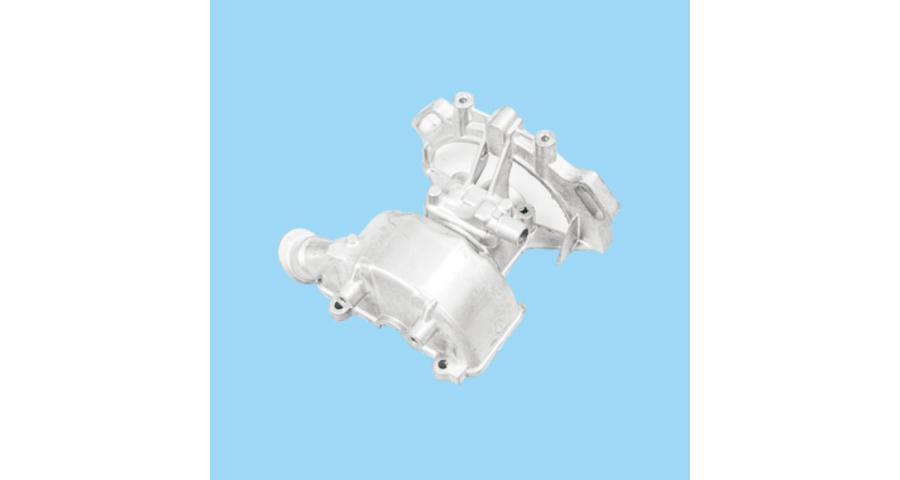
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作...
-
浙江机械压铸模具
发布时间:2025.10.09
压铸机的开合模机构带动动模向定模移动,在导向定位部件的作用下,动模与定模精细闭合,形成封闭的型腔。此时,模具的顶出机构在复位杆的作用下回到初始位置,为金属液的填充做好准备。压铸机的压射系统将熔融状态的...
-
上海铝压铸模具
发布时间:2025.10.09
在当今高度发达的制造业中,机械压铸模具扮演着举足轻重的角色。它是实现金属零部件高效、精细生产的关键工具,广泛应用于汽车、航空航天、电子电器、医疗器械等众多领域。随着科技的不断进步和市场需求的日益多样化...
-
北仑区铝合金压铸模具
发布时间:2025.10.09
顶出机构的设计需保证压铸件能够平稳、可靠地脱模,顶针的布置应均匀分布在压铸件的受力部位,避免因顶出力不均导致压铸件变形。顶针的数量和直径根据压铸件的重量和尺寸确定,顶针与模具的配合间隙应合理,既要保证...
-
 山东压铸模具公司
发布时间:2025.10.09
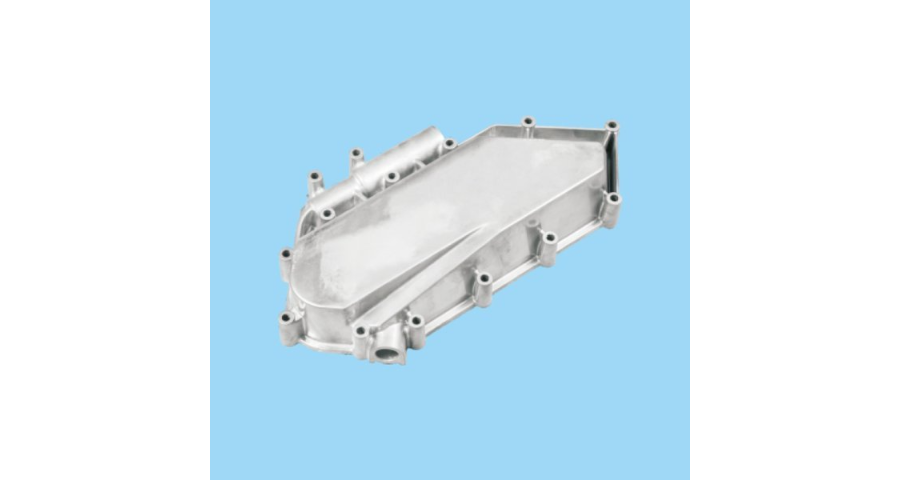
在现代制造业的庞大版图中,机械压铸模具占据着举足轻重的地位,堪称工业制造的 “幕后英雄”。从汽车的关键零部件,到电子产品的精巧外壳,再到航空航天领域的复杂构件,机械压铸模具以其***的成型能力,塑造着...
-
浙江铝合金压铸模具公司
发布时间:2025.10.09
金属液充满型腔后,压铸机继续保持一定的压力(保压压力),使型腔中的金属液在压力作用下凝固,补偿金属液在冷却过程中的体积收缩,防止压铸件产生缩孔、缩松等缺陷。保压时间根据压铸件的厚度和材质确定,一般为几...
-
河南整套压铸模具结构
发布时间:2025.10.09
压铸工艺能够实现一模多腔的生产方式,一次压铸可以同时成型多个产品,极大地提高了生产效率,降低了生产成本。从这些应用实例中,可以清晰地看到机械压铸模具的明显优势。首先,压铸工艺具有较高的生产效率,能够实...
-
 上海自动压铸模具批发
发布时间:2025.10.09
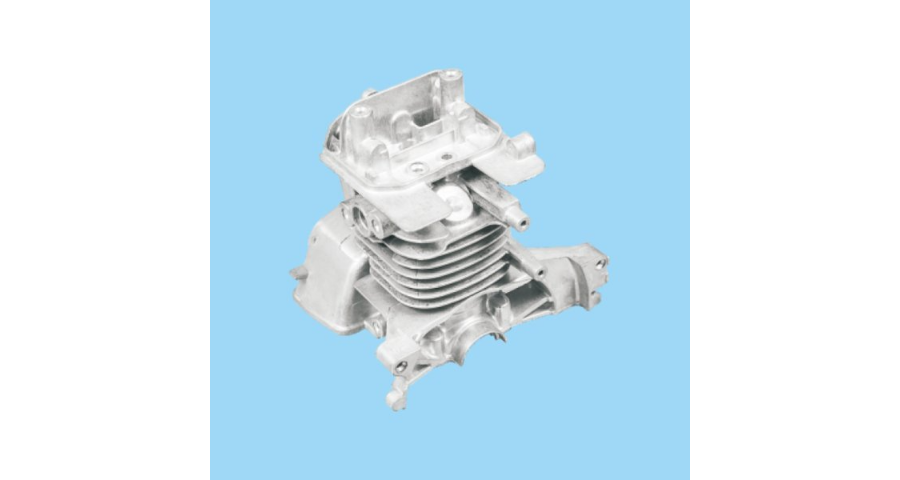
在当今高度发达的制造业中,机械压铸模具扮演着举足轻重的角色。它是实现金属零部件高效、精细生产的关键工具,广泛应用于汽车、航空航天、电子电器、医疗器械等众多领域。随着科技的不断进步和市场需求的日益多样化...
-
杭州铝压铸模具批发
发布时间:2025.10.09
压铸模具的加工工艺包括铣削、车削、钻削、磨削、电火花加工等多种加工方法。在模具制造过程中,应根据模具零件的形状、尺寸和精度要求,选择合适的加工工艺和加工设备。对于模具的型腔和型芯等复杂曲面零件,通常采...
-
宁波销售压铸模具生产厂家
发布时间:2025.10.09
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于 “自动”,即从金属原料的加入、熔融,到压射、保压、开...
-
河南汽车压铸模具供应
发布时间:2025.10.08
随着计算机技术和人工智能技术的不断发展,压铸模具的智能化设计将成为未来的发展趋势。通过采用计算机辅助设计(CAD)、计算机辅助工程(CAE)和计算机辅助制造(CAM)等技术,结合人工智能算法,可以实现...
-
上海铝压铸模具哪家好
发布时间:2025.10.08
导向装置包括导柱和导套,其主要功能是保证动模和定模在合模过程中的精确对准。导柱一般固定在定模一侧,穿过动模上的导套,起到导向和定位的作用。在模具开合过程中,导柱承受着一定的侧向力,因此需要具备足够的强...