新闻中心 - 易孚迪感应设备(上海)有限公司
-
 Minac智能化感应钎焊装置
选型时首先要考虑设备的加热功率范围,需与引线的材质、尺寸相匹配,确保能快速达到钎焊温度。其次,设备的温度控制精度很关键,应选择能实现 ±5℃以内温度波动的设备,以保证焊接质量的稳定性。另外,设备的自动...
发布时间:2025.10.24 -
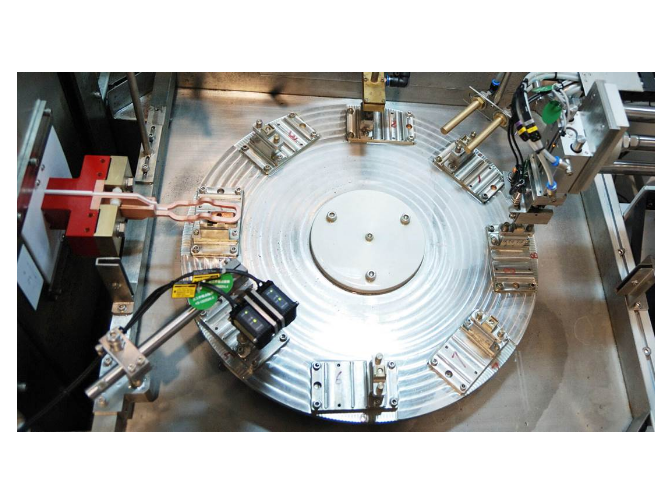 ENRX感应钎焊系统
设备需具备快速升温能力,因铝导热快,需在短时间内将焊接区域加热至钎焊温度,功率一般需达到 20-50kW。温度控制精度需在 ±3℃以内,避免局部过热导致铝管烧穿或钎料未充分熔化。感应线圈需采用特殊设计...
-
商用冰箱铜管感应钎焊设备
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直...
-
商用冰柜铜管感应钎焊自动化线
低压电器开关触点钎焊的环境要求需兼顾安全性和工艺稳定性。首先,钎焊车间需保持通风良好,尤其是火焰加热或使用含铅钎料时,需配备局部排风装置,减少有害气体(如氧化铅、氟化物)浓度,确保操作人员健康。其次,...
-
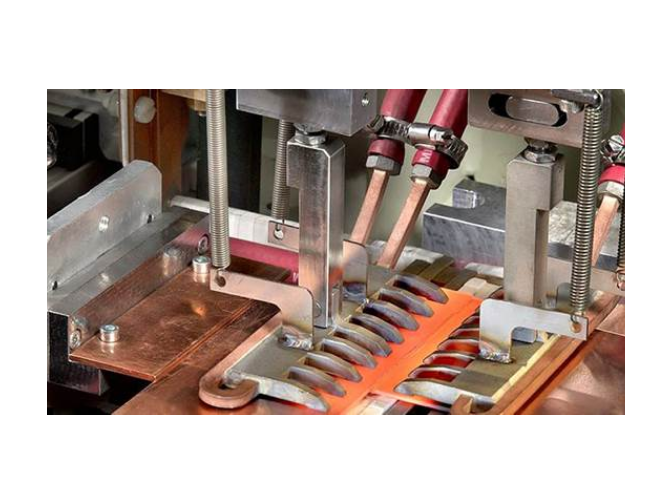
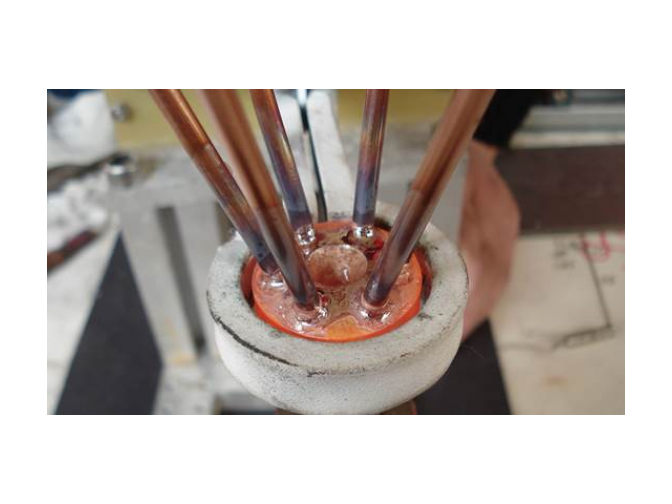 EFD INDUCTION感应钎焊装置
常见缺陷包括虚焊、气孔、裂纹等。虚焊主要是因引线表面不洁或加热温度不足导致,预防需严格清洁表面并确保加热温度达标。气孔多由钎料中混入气体或焊接环境湿度高引起,可通过选用高质量钎料、保持焊接环境干燥来避...
-
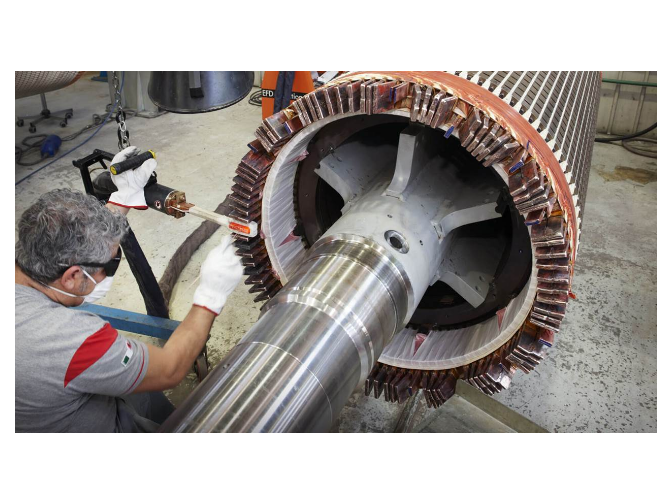
 EFD INDUCTION钎焊感应器
首先进行外观检查,观察焊口是否平整、钎料填充是否饱满,有无气孔、裂纹等缺陷。其次进行压力测试,将焊接后的铝管通入 1.5 倍工作压力的氮气,保压 30 分钟,压力下降不超过 5% 即为合格,确保无泄漏...