标签列表 - 无锡锦之海机电设备有限公司
-
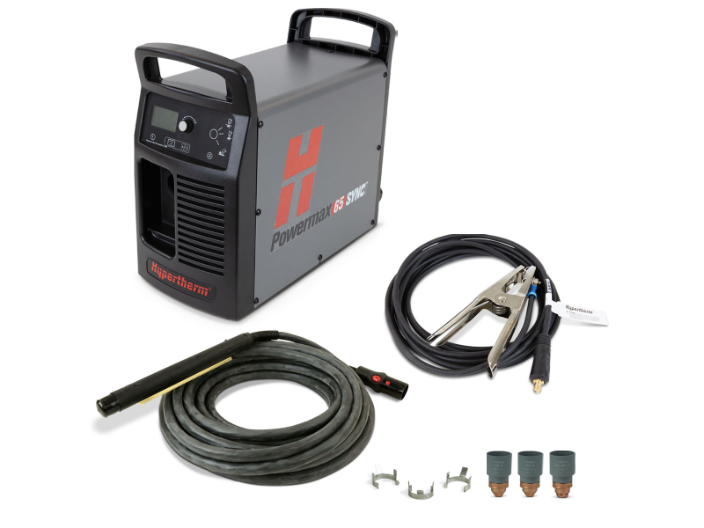 泰州美国等离子切割用户体验
等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧很近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。数控切割机可以实现各种形状的切割,如直线、圆弧、椭圆、多边形等。泰州美国等离子切割用户体验等离子切割当等离子数控切割机在切割速度太低时,由于切割处...
发布时间:2023.05.23 -
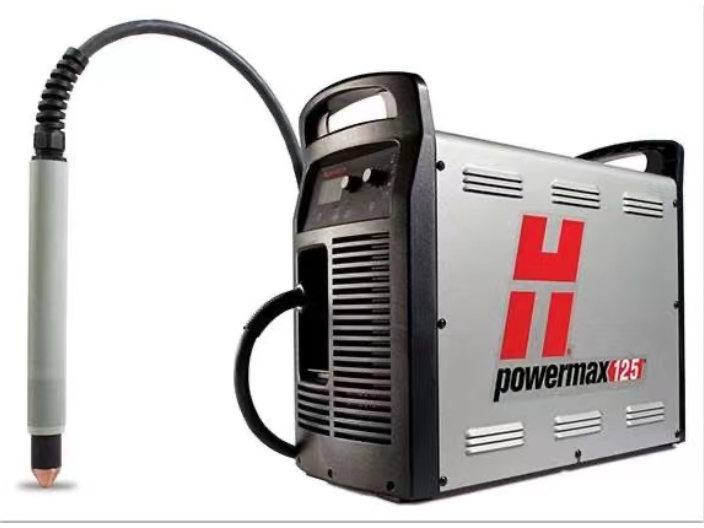 淮安等离子切割值得推荐
氢气通常是作为辅助气体与其它气体混和作用,如着名的气体H35(氢气的体积分数为35%,其余为氩气)是等离子弧切割能力强的气体之一,这主要得利于氢气。由于氢气能显着提高电弧电压,使氢等离子射流有很高的焓值,当与氩气混合使用时,其等离子射流的切割能力提高。氧气可以提高切割低碳钢材料的速度。使用氧气进行切割时,切割模式与数控火焰切割机很想像,高温高能的等离子弧使得切割速度更快,螺旋风管机但是必须配合使用抗高温氧化的电极,同时对电极进行起弧时的防冲击保护,以延长电极的寿命。空气中含有体积分数约78%的氮气,所以利用空气切割所形成的挂渣情况与用氮气切割时很想像;空气中还含有体积分数约21%的氧气,因为氧...
-
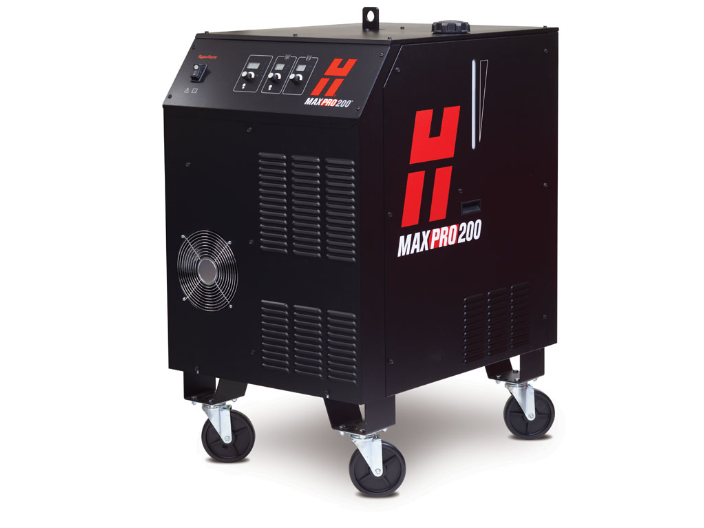 南京多功能等离子切割厂家供应
数控等离子切割机使用技巧:在使用数控等离子切割机时其切割质量不稳定,易损件更换频繁,发现更多的是用户在使用操作时对数控等离子切割机的使用不够规范,同时对一些细节性问题注意不够,下面我们总结了一些数控等离子切割机日常使用的一些技巧希望能为您带来方便:切割应从边缘开始:尽可能从边缘开始切割,而不要穿孔切割。采用边缘作为起始点会延长消耗件的寿命,正确的方法是将喷嘴直接对准工件边缘后再启动等离子弧。减少不必要的“起弧(或导弧)”时间。起弧时喷嘴和电极的消耗都非常快,在开始前,应将割炬放在切割金属行走距离内。数控切割机是一种利用高能量密度的光束或等离子体切割材料的设备。南京多功能等离子切割厂家供应等离子...
-
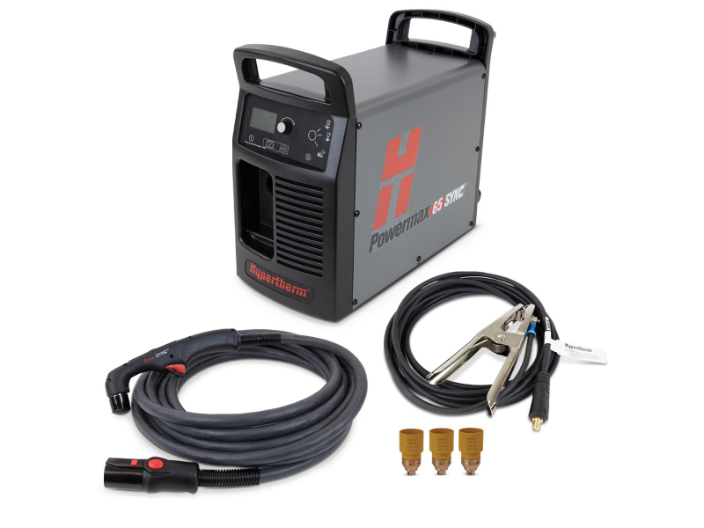 淮安品质等离子切割销售价格
等离子切割新技术,在过去的十年中,等离子炬制造商设计出了具有更小喷嘴和更薄等离子弧的新型号。这使得等离子切割边缘的激光精度接近。几家制造商已将精密CNC控制与这些割炬结合在一起,以使制造商能够生产几乎不需要或不需要精加工的零件。起初使用的晶体管是MOSFET,但现在越来越多地使用IGBT。对于并联的MOSFET,如果其中一个晶体管过早开启,则可能导致四分之一的逆变器级联故障。后来的发明IGBT不受此故障模式的影响。IGBT通常出现在无法并联足够的MOSFET晶体管的大电流机器中。精细等离子切割机随着精细等离子切割机的运用日趋普遍,传统的等离子切割机因其切割长度受限制,使精细等离子切...
-
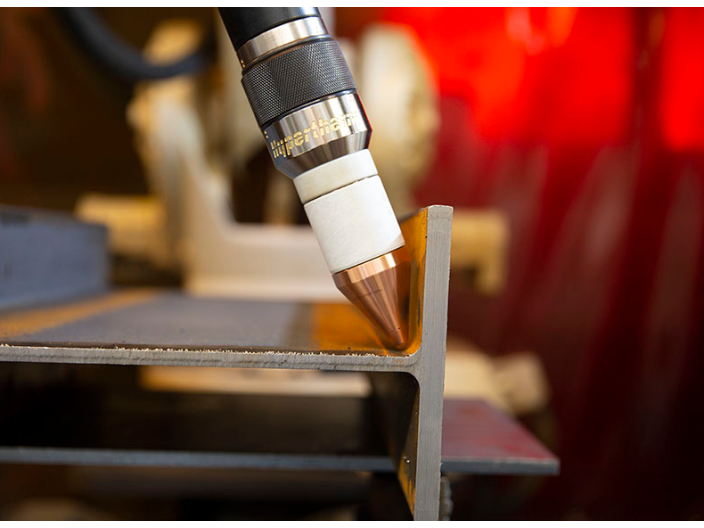 无锡小型等离子切割用户体验
氮气是一种常用的工作气体,在有较高电源电压的条件下,氮气等离子弧有较好的稳定性和比氩气更高的射流能量,即使是切割液态金属粘度大的材料如不锈钢和镍基合金时,切口下缘的挂渣量也很少。氮气可以单独使用,也可以同其它气体混和使用等离子切割机,如自动化切割时经常使用氮气或空气作为工作气体,这两种气体已经成为高速切割碳素钢的标准气体。有时氮气还被用作氧等离子弧切割时的起弧气体。氩气在高温时几乎不与任何金属发生反应,氩气数控等离子切割机很稳定。而且所使用的喷嘴与电极有较高的使用寿命。但氩气等离子弧的电压较低,焓值不高,切割能力有限,与空气切割相比其切割的厚度大约会降低25%.另外,在氩气保护环境中,熔化金属...
-
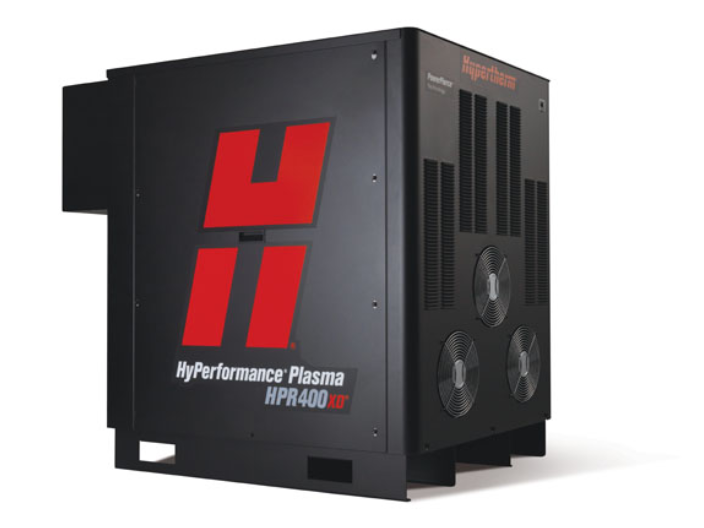 宿迁进口等离子切割联系人
在等离子数控切割机切割工件时,关于机用等离子电源的切割电流调节问题至关重要,它是很重要的切割工艺参数,直接决定了切割的厚度和速度,即切割能力。关于造成的影响,直接表现为以下几点等离子数控切割机的切割电流的选择形式:等离子数控切割机的切割电流的增大,等离子电弧能量增加,切割能力提高,切割速度是随之增大;等离子数控切割机的切割电流增大,等离子电弧直径增加,电弧变粗使得切口变宽;等离子数控切割机的切割电流过大使得喷嘴热负荷增大,喷嘴过早地损伤,切割质量自然也下降,甚至无法进行正常割。所以在切割前要根据材料的厚度正确选用切割电流和相应的喷嘴。数控切割机是一种利用高能量密度的光束或等离子体切割材料的设备...
-
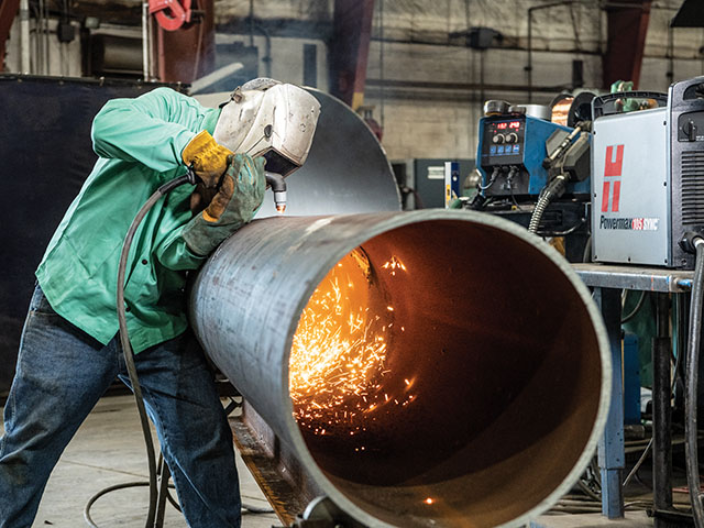 泰州多功能等离子切割值得推荐
同时空气也是很经济的工作气体。但单独使用空气切割时,会有挂渣以及切口氧化、增氮等问题,而且电极和喷嘴的寿命较低也会影响工作效率和切割成本。由于等离子弧切割一般使用恒流或陡降外特征的电源,喷嘴高度增加后,电流变化很小,但会使弧长增加并导致电弧电压增大,从而使电弧功率提高;但同时也会使暴露在环境中的弧长增长,弧柱损失的能量增多。氮气是一种常用的工作气体,在有较高电源电压的条件下,氮气等离子弧有较好的稳定性和比氩气更高的射流能量,即使是切割液态金属粘度大的材料如不锈钢和镍基合金时,切口下缘的挂渣量也很少。氮气可以单独使用,也可以同其它气体混和使用等离子切割机,如自动化切割时经常使用氮气或空气作为工作...
-
苏州进口等离子切割服务电话
氢气通常是作为辅助气体与其它气体混和作用,如着名的气体H35(氢气的体积分数为35%,其余为氩气)是等离子弧切割能力强的气体之一,这主要得利于氢气。由于氢气能显着提高电弧电压,使氢等离子射流有很高的焓值,当与氩气混合使用时,其等离子射流的切割能力提高。氧气可以提高切割低碳钢材料的速度。使用氧气进行切割时,切割模式与数控火焰切割机很想像,高温高能的等离子弧使得切割速度更快,螺旋风管机但是必须配合使用抗高温氧化的电极,同时对电极进行起弧时的防冲击保护,以延长电极的寿命。空气中含有体积分数约78%的氮气,所以利用空气切割所形成的挂渣情况与用氮气切割时很想像;空气中还含有体积分数约21%的氧气,因为氧...
-
泰州性价比等离子切割解决方案
氧气可以提高切割低碳钢材料的速度。使用氧气进行切割时,切割模式与数控火焰切割机很想像,高温高能的等离子弧使得切割速度更快,螺旋风管机但是必须配合使用抗高温氧化的电极,同时对电极进行起弧时的防冲击保护,以延长电极的寿命。空气中含有体积分数约78%的氮气,所以利用空气切割所形成的挂渣情况与用氮气切割时很想像;空气中还含有体积分数约21%的氧气,因为氧的存在,用空气的切割低碳钢材料的速度也很高;同时空气也是很经济的工作气体。但单独使用空气切割时,会有挂渣以及切口氧化、增氮等问题,而且电极和喷嘴的寿命较低也会影响工作效率和切割成本。由于等离子弧切割一般使用恒流或陡降外特征的电源,喷嘴高度增加后,电流变...
-
连云港多功能等离子切割销售价格
喷嘴不要过载使用:让喷嘴过载(即超过喷嘴的工作电流),将使喷嘴很快损坏。电流强度应为喷嘴的工作电流的95%为宜。例如:100A的喷嘴的电流强度应设定为95A。采用合理的切距:按照使用说明书的要求,采用合理的切距,切距即切割喷嘴与工件表面的距离,当穿孔时,尽量采用正常切距的2倍距离或采用等离子弧所能传递的比较大高度。穿孔厚度应在机器系统的允许范围内:切割机不能在超过工作厚度的钢板上穿孔,通常的穿孔厚度为正常切割厚度的1/2,尽量保持割炬和消耗件清洁,在割炬和消耗件上的任何脏物都会极大地影响等离子系统的功能。更换消耗件时要将其放在干净的绒布上,要经常检查割炬的连接罗纹,用过氧化氢类清洁剂清洗电极接...
-
宿迁品质等离子切割用户体验
当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧很近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧很近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。等离子切割可...
-
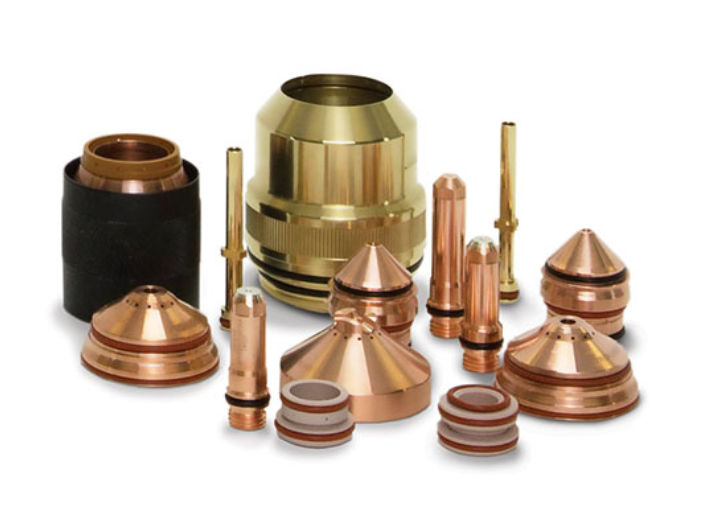 扬州多功能等离子切割服务电话
切割质量高:等离子切割技术可以切割出平滑、整齐的切口,减少后续加工的工作量。切割精度高:等离子切割技术可以实现高精度的切割,满足各种精度要求。切割成本低:等离子切割技术可以节省材料和能源的消耗,降低切割成本。切割适应性强:等离子切割技术可以切割各种金属材料,适用范围很广。综上所述,等离子切割技术是一种高效、高精度、低成本的金属切割技术,已经成为各种工业领域中不可或缺的技术手段。随着科技的不断进步,等离子切割技术将会得到更很广的应用和发展。使用美国海宝等离子切割机,应保持等离子切割机等离子气体的干燥和洁净。扬州多功能等离子切割服务电话等离子切割 无锡锦之海机电设备有限公司等离子切割手持...
-
宿迁自动化等离子切割销售价格
数控等离子切割机气体的选择技巧和要点:数控等离子切割机通常有较高的空载电压和工作电压,在使用电离能高的气体如氮气、氢气或空气时,稳定等离子弧所需的电压会更高。当电流一定时,电压的提高意味着电弧焓值的提高和切割能力的提高。如果在焓值提高的同时,减小射流的直径并加大气体的流速,往往可以获得更快的切割速度和更好的切割质量。氢气通常是作为辅助气体与其它气体混和作用,如着名的气体H35(氢气的体积分数为35%,其余为氩气)是等离子弧切割能力强的气体之一,这主要得利于氢气。由于氢气能显着提高电弧电压,使氢等离子射流有很高的焓值,当与氩气混合使用时,其等离子射流的切割能力提高。数控切割机可以实现各种形状的切...
-
淮安品质等离子切割用户体验
切割工件时应从边缘开始尽可能从钢板边缘开始切割,尽量少进行穿孔切割。从钢板边缘作为起始点切割会延长海宝等离子切割机易损件的寿命,正确的方法是将等离子割嘴直接对准工件边缘后再启动等离子弧。喷嘴不要过载使用美国海宝等离子切割机割嘴过载使用,等离子割嘴会很快损坏。电流强度应为美国海宝等离子割嘴的工作电流的%为宜。例如:A的喷嘴的电流强度应设定为A。减少不必要的起弧时间等离子切割加工起弧时等离子切割机喷嘴和电极的消耗都非常快,在开始进行切割前,应将等离子切割机割炬放在切割金属行走距离内。更换美国海宝等离子切割机消耗件后去除气体在更换美国海宝等离子切割机易损件或较长时间的停机后,应去除等离子切割机割炬电...
-
泰州美国等离子切割厂家电话
在等离子数控切割机切割工件时,关于机用等离子电源的切割电流调节问题至关重要,它是很重要的切割工艺参数,直接决定了切割的厚度和速度,即切割能力。关于造成的影响,直接表现为以下几点等离子数控切割机的切割电流的选择形式:等离子数控切割机的切割电流的增大,等离子电弧能量增加,切割能力提高,切割速度是随之增大;等离子数控切割机的切割电流增大,等离子电弧直径增加,电弧变粗使得切口变宽;等离子数控切割机的切割电流过大使得喷嘴热负荷增大,喷嘴过早地损伤,切割质量自然也下降,甚至无法进行正常割。所以在切割前要根据材料的厚度正确选用切割电流和相应的喷嘴。数控切割机可以实现高速、高精度的切割,很大提高了生产效率和产...
-
 扬州加工等离子切割销售价格
等离子数控切割机在切割速度过快时使得切割的线能量低于所需的量值,切缝中射流不能快速将熔化的切割熔体立即吹掉而形成较大的后拖量,伴随着切口挂渣,切口表面质量下降。当等离子数控切割机在切割速度太低时,由于切割处是等离子弧的阳极,为了维持电弧自身的稳定,阳极斑点或阳极区必然要在离电弧很近的切缝附近找到传导电流地方,同时会向射流的径向传递更多的热量,因此使切口变宽,切口两侧熔融的材料在底缘聚集并凝固,形成不易清理的挂渣,而且切口上缘因加热熔化过多而形成圆角。数控切割机是一种利用高能量密度的光束或等离子体切割材料的设备。扬州加工等离子切割销售价格等离子切割等离子切割电源是等离子切割机的电源设备,它提供高...