商机详情 -
大功率超声波焊接设备工具头
当超声波在介质中传播时,由于超声波与介质的相互作用,使介质发生物理的和化学的变化,从而产生一系列力学的、热的、电磁的和化学的超声效应,包括以下4种效应:超声波的机械作用可促成液体的乳化、凝胶的液化和固体的分散。当超声波流体介质中形成驻波时 ,悬浮在流体中的微小颗粒因受机械力的作用而凝聚在波节处,在空间形成周期性的堆积。超声波在压电材料和磁致伸缩材料中传播时,由于超声波的机械作用而引起的感生电极化和感生磁化(见电介质物理学和磁致伸缩)。 超声波焊接技术的普及需要加强宣传和推广,让更多的人了解和认识其优点和应用价值。大功率超声波焊接设备工具头
超声波焊接设备
表示简单的对接焊连接和有能量导向部分的理想连接的时间--温度曲线.能量导向部分允许迅速焊接,同时达到比较大的强度.在导向部分的材料如图示在整个结合区内流动. 图22:表示焊前按要求比例设计能量导向部分改进对接焊与导致的材料流动.工件尺寸的选择应是如图示能量导向部分熔化后足够分布于结合面之间,通常,对于易焊的树脂能量导向部分**小高度为0.010英寸(0.25毫米).对于某些需要高能量的树脂,即结晶型、低刚度或高熔化温度的非晶型(例如聚碳酸酯、聚砜)树脂,需要较大的能量定向部分,其**小高度为0.020英寸(0.5毫米).在工件之间对齐的方法,例如销钉和插口,应包括在工件设计中. 必须指出,为熔剂焊封所作的设计一般可以修改,以符合超声波焊接的要求.大功率超声波焊接设备工具头超声波焊接技术的发展将推动制造业向较为***化、智能化方向迈进。
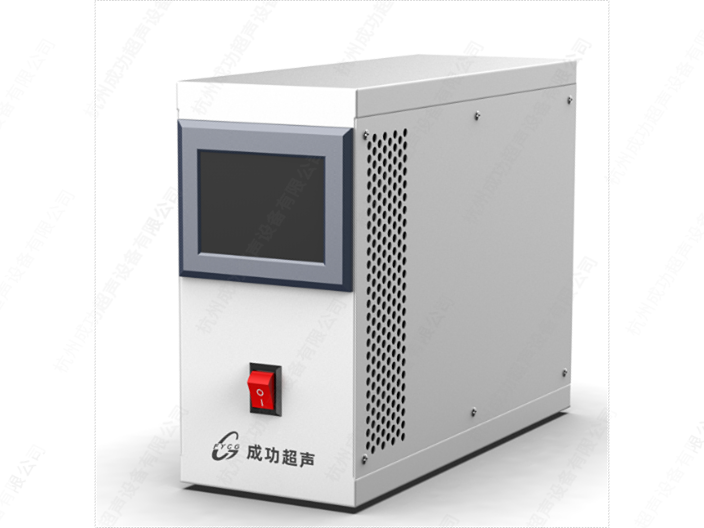
熔接法以超音波超高频率振动的焊头在适度压力下,使二块塑胶的接合面产生磨擦热而瞬间熔融接合,焊接强度可与本体媲美,采用合适的工件和合理的接口设计,可达到水密及气密,并免除采用辅助品所带来的不便,实现高效清洁的熔接。铆焊法将超音波超高频率振动的焊头,压着塑胶品突出的梢头,使其瞬间发热融成为铆钉形状,使不同材质的材料机械铆合在一起。埋植借着焊头之传导及适当之压力,瞬间将金属零件(如螺母、螺杆等)挤入预留入塑胶孔内,固定在一定深度,完成后无论拉力、扭力均可媲美传统模具内成型之强度,可免除射出模受损及射出缓慢之缺点。
特斯拉在其电池系统中应用了超声波焊接技术中的一个具体应用方式,Wire Bonding,使得超声焊接技术在动力电池成组连接领域中的应用被越来越多的讨论。超声波焊接在动力电池上的应用,可以看到应用实例的主要集中在极耳焊接,熔丝焊接方面。
超声波焊接特点
●可焊接的材料类型***,可用于同种金属材料、特别是高导电、高导热材料(如金、银、铜、铝等)和一些难熔金属的焊接,也可用于性能相差悬殊的异种金属材料(如导热、硬度、熔点等)、金属与非金属、塑料等材质的焊接,还能够完成厚度相差悬殊材料焊接以及多层箔片的焊接; 超声波焊接机的焊头是负责传递超声波能量的部分。
超声波模具架设常发生的问题:1. 忽略了超声波的特性为“扩大、集束、摩擦、振动、传导、能量分布”的特性,而用冲模、塑胶模、或一般 工具机的观念或经验,去架设超声波模具,结果导致无法发挥超声波的经济效益。2. 忽略了超声波能量分布、气缸、塑品、模具、机台底板的累积误差,而单纯用超声波的上模与底模,来校正机械与模具的垂直、水平精度是错误的,如此易造成微调功能的失效。(请参阅超声波模具架设技巧)3. ***且符合经济效益的超声波架模技巧,就是用熔接时间与预热原理,来控制产品的精度与距离,一般都 忽略了超声波的导熔线只有0.3~0.6m/m,多出的动作或熔接条件,均是消耗超声波的能量,也均是欲达超声波经济效益的反作用力。超声波焊接技术的推广和应用需要**、企业和学术界的共同努力和支持。大功率超声波焊接设备工具头
超声波焊接技术的发展需要**、企业和学术界的共同努力和合作,才能取得更大的成果和进展。大功率超声波焊接设备工具头
借由超音波振动将电子能转换为机械能,再靠焊头 ( HORN ) 将能量传达至塑料工件接触面,使分子与分子间产生激烈摩擦,促使产品瞬间熔化并结合为一体,加工时速快、干净、美观、经济。熔接范围:玩具业、文具业、家电业、电子业、食品业、通信业、交通业、航天航空等。超音波熔接实例:日用品业:粉盒、化妆镜、发梳、锁圈、保温杯、密封式容器、调味瓶、水管接头、提把、瓶盖、食品容器、汽车灯罩、汽车水箱… 等。玩具业:各式球类玩具、文具、水枪、塑料礼品、音乐玩具、及各式塑料玩具…等。电器业:电子钟、蒸气熨斗、吸尘器、电话、计算机键盘、电风扇、电池…等。汽车制造业:车灯、照后镜、内饰、保险杠、各类塑料成品…等。电子行业:主要生产电源、适配器、充电器、手机外壳等众多与塑料相关产品。电子行业是目前使用超声波塑焊机**多的行业。大功率超声波焊接设备工具头