商机详情 -
无锡零件热处理过程
日前认为采用尽可能低的气冷压力可以减小畸变。淬火+回火是将金属材料进行淬火处理之后迅速进行回火的加工方式。回火能够消除淬火后形成的应力,使材料更加稳定,并提高其强度、韧性和抗蚀性能。奥氏体化是指将某些含碳的钢加热至一定温度区间,持续时间足够长以使组织发生变化,形成奥氏体的加工方式。奥氏体化能够提高钢材的可塑性和韧性,降低钢材的硬度和强度,增强其耐磨性和耐腐蚀性。不锈钢氮化处理是一种提高不锈钢硬度、耐磨性、耐蚀性的表面处理工艺,它通过将不锈钢放入氮化炉中,在高温下使氮气离子渗透到不锈钢表面形成氮化层,从而提高了钢材表面的硬度和耐磨性,使其具有更好的耐腐蚀性。热处理具有热稳定性和耐高温性能。无锡零件热处理过程
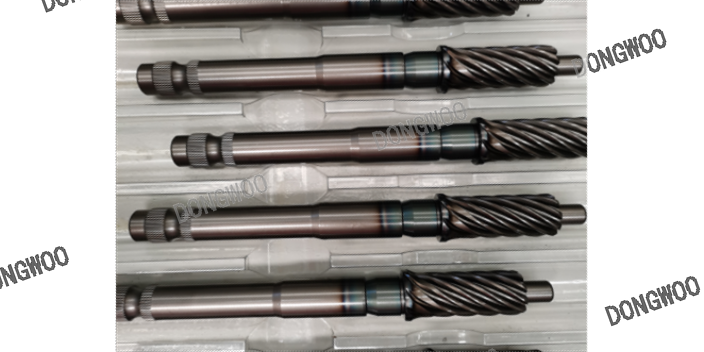
在与大气压只差0.1MPa范围内的真空下,固态相变热力学、动力学不产生什么变化。在制订真空热处理工艺规程时,完全可以依据在常压下固态相变的原理。完全可以参考常压下各种类型组织转变的数据。真空热处理的优越性。真空热处理是和可控气氛并驾齐驱的应用面很广的无氧化热处理技术,也是当前热处理生产技术先进程度的主要标志之一。真空热处理不*可实现钢件的无氧化、无脱碳,而且还可以实现生产的无污染和工件的少畸变,因而它还属于清洁和精密生产技术范畴。它已成为工模具生产中不可替代的先进技术。上海齿轮热处理价格热处理,让您的产品更加适应市场需求!
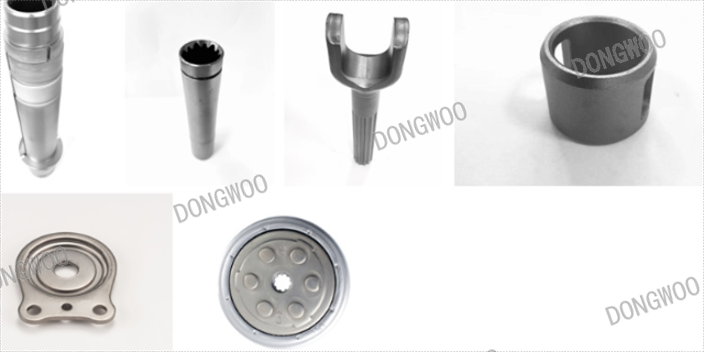
低压真空渗碳热处理工作原理是在低压5×10⁻⁴~15×10-4MPa真空状态下,通过多段脉冲式的渗碳+扩散与1个集中的扩散过程,达到所需硬化层深度的方法,如图1所示。实际生产中对于1种零件,1个脉冲过程一定层深内调整的层深范围为0.05~0.07mm,即每增加或减少1个脉冲阶段,层深相应的增加或减少0.05~0.07mm;通过优化调整渗碳、扩散时间配比,可以实现控制表面碳浓度以及渗碳层深的目的。脉冲式渗碳扩散工艺参数如渗碳扩散温度、渗碳脉冲时间和次数,以及气体流量、淬火控制一般由设备内置模拟软件和人工实际生产操作经验并依据零件材料、渗碳总表面积、层深等参数模拟运算得出。
低压真空渗碳的渗碳开端点是一起的,先加热到温,全部工件到温并匀温后,开端通乙炔渗碳,所以大小渗碳零件的渗碳层均匀性是一起的。真空渗碳对比普通渗碳渗碳层深度更均匀:工件加热完毕匀温之后,才通入渗碳气体,保证了大小工件开端渗碳点的同步性,这是渗碳层均匀的基础。而常规气体渗碳和多用炉难以保证这一点。真空对工件表面有净化效果,有利于碳原子被工件吸附。可处理形状凌乱的零件,工件变形小:真空渗碳工件加热时,加热的速度接连可控,可减小工件的表里温差,变形小;渗碳完毕后,淬火方法为真空淬火,大幅减小工件的淬火变形;减小后期的加工量,节约加工本钱。热处理,让您的产品更加适用于各种行业!
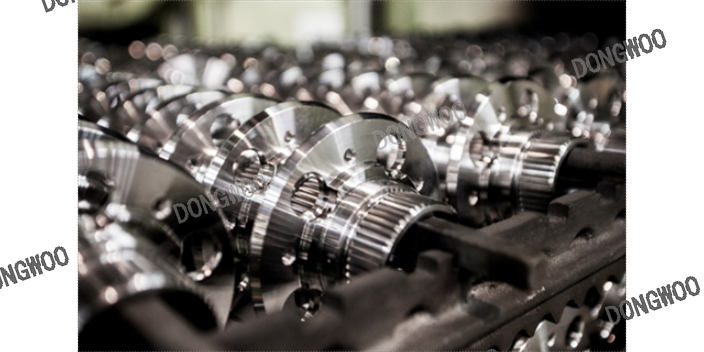
采用计算机模拟手段研究炉中气流循环规律,对于改进炉子结构变具有重要意义。真空渗碳是实现高温渗碳的很可能的方式。但在高温下长时间加热会使大多数钢种的奥氏体晶粒度长得很大,对于具体钢材高温渗碳,重新加热淬火对材料和工件性能的影响规律加以研究,对优化真空渗碳、冷却、加热淬火工艺和设备是很有必要的。近几年,国际上有研究开发使用气体燃料的燃烧式真空炉的动向。在真空炉中采用气体燃料加热的困难太多,虽然有节约能源的说法,但不一定是一个重要的发展方向。属在真空状态下的相变特点。热处理哪家好?欢迎咨询东宇东庵(无锡)科技有限公司。南通紧固件热处理产线
热处理可以改变材料的硬度、强度、韧性、耐腐蚀性等性质,从而提高材料的机械性能和使用寿命。无锡零件热处理过程
调质处理后得到回火索氏体组织,它的机械性能均比相同硬度的正火索氏体组织更优。它的硬度取决于高温回火温度并与钢的回火稳定性和工件截面尺寸有关,一般在HB200—350之间。"低压真空渗碳热处理工作原理是在低压5×10⁻⁴~15×10-4MPa真空状态下,通过多段脉冲式的渗碳+扩散与1个集中的扩散过程,达到所需硬化层深度的方法,如图1所示。实际生产中对于1种零件,1个脉冲过程一定层深内调整的层深范围为0.05~0.07mm,即每增加或减少1个脉冲阶段,层深相应的增加或减少0.05~0.07mm;通过优化调整渗碳、扩散时间配比,可以实现控制表面碳浓度以及渗碳层深的目的。无锡零件热处理过程