商机详情 -
苏州化学热处理供应商
东宇东庵热处理氮化优点:表面高硬度提高耐磨性;低温处理无晶体变化,热变形量减少;可适用于多数钢材,耐腐蚀性提高。可控相氮化使用氢传感器进行实时的KN值计算;气氛PID自动控制;减少气氛气消耗及工艺时间;节能降本。热处理回火介绍:将经过淬火的工件加热到临界点AC1以下的适当温度保持一定时间,随后用符合要求的方法冷却,以获得所需要的组织和性能的热处理工艺。钢的碳氮共渗:碳氮共渗是向钢的表层同时渗入碳和氮的过程。习惯上碳氮共渗又称为,以中温气体碳氮共渗和低温气体碳氮共渗(即气体软氮化)应用较为广。关于热处理的一些基础知识大全,欢迎查看。苏州化学热处理供应商
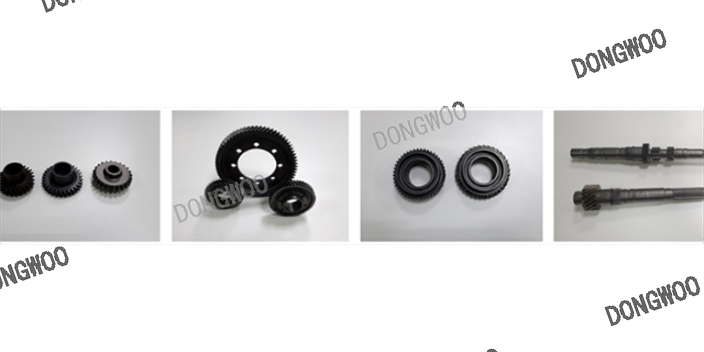
真空热处理是真空技术与热处理技术相结合的新型热处理技术,真空热处理所处的真空环境指的是低于一个大气压的气氛环境,包括低真空、中等真空、高真空和超高真空,真空热处理实际也属于气氛控制热处理。真空热处理是指热处理工艺的全部和部分在真空状态下进行的,热处理质量很大提高。与常规热处理相比,真空热处理的同时,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。真空热处理是将金属工件在1个大气压以下(即负压下)加热的金属热处理工艺。南通汽车零部件热处理厂家排行热处理怎么样?欢迎咨询东宇东庵(无锡)科技有限公司。
国内生产中应用很广的是气体软氮化。气体软氮化是在含有活性氮、碳原子的气氛中进行低温氮、碳共渗,常用的共渗介质有尿素、甲酰胺、氨气和三乙醇胺,它们在软氮化温度下发生热分解反应,产生活性氮、碳原子。活性氮、碳原子被工件表面吸收,通过扩散渗入工件表层,从而获得以氮为主的氮碳共渗层。由于软氮化层不存在脆性ξ相,故氮化层因而具有一定的韧性,不容易剥落。气体软氮化温度常用560-570℃,因该温度下氮化层硬度值比较高。氮化时间常为2-3小时,因为超过2.5小时,随时间延长,氮化层深度增加很慢。淬火钢回火后的性能取决于其内部显微组织;钢的显微组织因其化学成分、淬火工艺和回火工艺而异。碳钢在100~250℃之间回火后可以获得更好的机械性能。
氧氮化:氮化处理或处理后表面形成Fe3O4防止氧化的工艺。氧氮化方法有工程中添加2~5%氧化材后形成氮化物,氮化处理后表面形成氧化层的方法,我司以第二种方式处理产品,氧化材使用H20。真空渗碳:无氧化气氛:防止氧化皮及提高机械性能,材料合金自由设计;Gas冷却压力,风量,方向自由控制可减少变化量;渗碳时间缩短-高温及高浓度渗碳;环保设备;内孔深,小零件均匀渗碳。渗碳:产品加热至晶体转变温度以上,表面渗入碳&氮后通过急速冷却得到坚硬的表面渗碳层的热处理工艺。碳氮共渗:一般在晶体转变温度以上进行处理及渗碳温度930℃,碳氮共渗860℃。热处理哪里有?欢迎咨询东宇东庵(无锡)科技有限公司。
脉冲式渗碳扩散工艺参数如渗碳扩散温度、渗碳脉冲时间和次数,以及气体流量、淬火控制一般由设备内置模拟软件和人工实际生产操作经验并依据零件材料、渗碳总表面积、层深等参数模拟运算得出。零件经渗碳扩散过程完毕后,移动至气淬单元,瞬间通入大量高压氮气使其在零件表面快速流转冷却降温,实现气体冷却淬火。相对于传统的可控气氛渗碳热处理,真空热处理技术更具备“绿色、环保、节能、高效”的技术特点。在当前欧州、美国、日本等发达国家的汽车工业中,低压真空热处理技术已经得到广泛应用,伴随汽车行业竞争日益激烈,我国环保形势日益严峻,汽车产品技术逐步提高,轴齿低压真空渗碳热处理技术将逐步替代常规可控气氛渗碳热处理技术成为主要的热处理生产技术。热处理可以提高材料的热稳定性和耐高温性能,适用于高温环境。无锡箱式热处理供应商
热处理的这些优点你了解吗?苏州化学热处理供应商
从实践中发现:模具在加热和冷却过程中,模具表面温度和心部温度的差异(加热的不均匀性和冷却的不均匀性)是造成模具变形的主要因素。(真空炉具有控制加热速度和冷却速度的能力)。不同的工艺方法可以使模具满足不同的使用条件和不同的性能要求。真空高压气淬工艺具有加热和冷却速度自由控制的优点,可以编制不同的工艺参数,得到预想的金相组织和性能。热处理的发展是伴随着机械制造业的发展而发展,机械制造又对热处理提出了更新更高的要求,模具的热处理又是热处理中技术含量比较高的部分。众所周知,模具热处理就是为了发挥模具材料的潜力,提高模具的使用性能。苏州化学热处理供应商