商机详情 -
河北涡流探头厂家
超声波检测方法检测精度比较高.而且操作方便!但超声渡检测的方式是点检测.同时需要耦合剂.检测效率较低.实现快速检测比较困难!近年来.为了适应快速的检测要求.人们在不断研究超声波的耦合技术.如空气耦合、电磁超声、激光超声和直接磁致伸缩耦合等技术!德国采用水淋超声耦合技术实现工业管道壁厚和纵向裂纹的综合检测.它能满足从多个探伤面同时进行多种缺陷检测的需要.井能实现自动扫描、数字化控制和数据采集.从而提高了探伤的速度和超声波探伤的可靠性!超声波探伤的方法有很多种.常用的一般使脉冲反射法!由于物体内部有缺陷.会使物体材料内部不连续.当脉冲传播到不连续处时.由于不连续处的声阻抗的不一致.而脉冲会在两个声阻抗不一致的地方发生反射现象.同时超声波反射回来的能量大小和方向与交界面处的取向大小有关!通过测定检测线圈阻抗的变化,就可以判断被测钢管管材的性能或状态,从而达到无损检测钢管缺陷的目的。河北涡流探头厂家
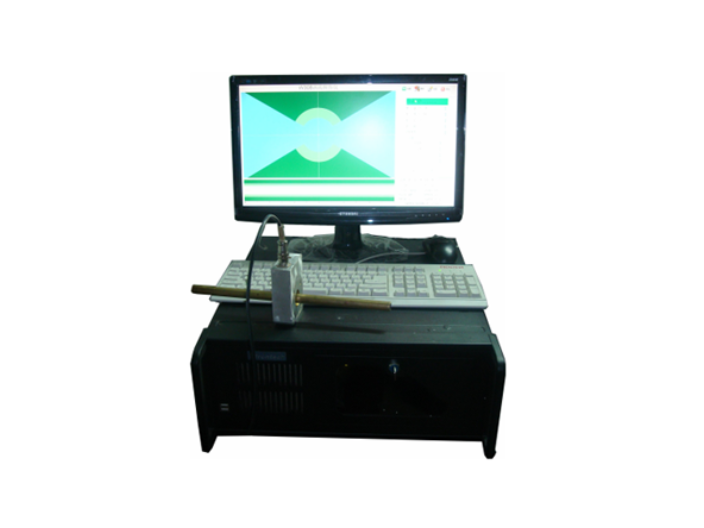
超声波在被检测材料中传播时.材料的声学特性和内部组织的变化对超声波的传播产生一定的影响.通过对超声波受影响程度和状况的探测了解材料性能和结构变化的技术称为超声检测。超声检测方法通常有穿透法、脉冲反射法、串列法等超声波探伤仪是一种便携式工业无损探伤仪器.它能够快速、便捷、无损伤、精确地进行工件内部多种缺陷(裂纹、疏松、气孔、夹杂等)的检测、定位、评估和诊断。既可以用于实验室.也可以用于工程现场。广泛应用在锅炉、压力容器、航天、航空、电力、石油、化工、海洋石油、管道、船舶制造、汽车、机械制造、冶金、金属加工业、钢结构、铁路交通、核能电力、高校等行业。贵州钢管涡流检测设备供应商涡流无损检测设备,万丰匠心打造,钢管表面近表缺陷全捕捉,欢迎联系。
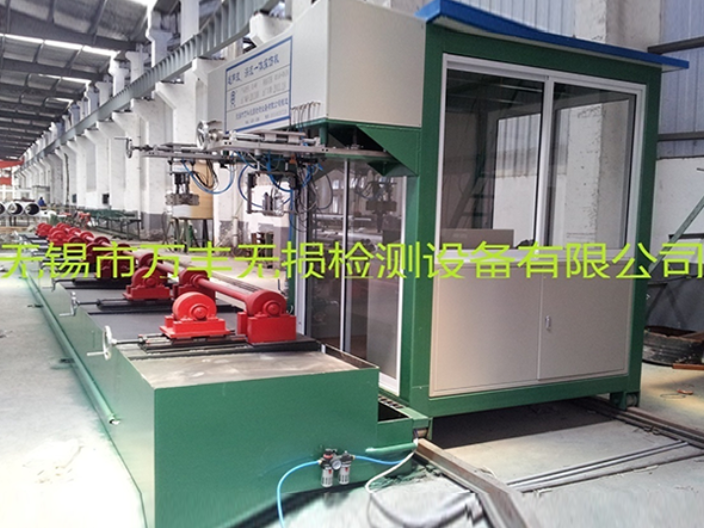
漏磁检测钢管缺陷:钢管端部缺陷、油管端部嗥纹区缺陷和钻杆螺纹区域的缺陷主要包括由于应力集中形成的裂纹.腐蚀坑.空洞和偏磨等!利用交流漏磁探头检测钢管端部盲区缺陷.传感器探头长10mm.小理论检测盲区为5mm!利用交流漏磁对钻杆螺纹区域的检测主要是解决霍尔元件离螺纹根部的提离距离.还有就是形成较强的磁化通路!对油管外螺纹区和钢管端部的检测主要是通过端部内部磁化外部扫描方法.对其横向伤进行检测.由于采用工字形磁化器.基本消除了检测盲区!两种方法的灵敏度很高.提高了仪器的缺陷识别能力!漏磁检测不*能检出内外表面和皮下缺陷.而且无需检测就可从建立的电信号幅度与缺陷参数的关系中.获知缺陷深度和长度等特征尺寸是否达到设定的拒收水平!检测能力强.检测速度快!
无损检测设备是现代工业领域中不可或缺的重要工具!它们利用物理原理.通过非侵入式的方式检测材料、构件或设备的内部缺陷.从而确保产品质量和安全!无损检测设备广泛应用于航空航天、汽车制造、石油化工等各个行业.对于提高产品质量、降低生产成本、预防事故发生具有重要意义!无损检测设备的种类繁多.包括超声波探伤仪、磁粉探伤机、涡流检测仪等!这些设备各有特点.适用于不同的检测对象和场合!例如.超声波探伤仪能够利用超声波在材料中的传播特性.发现材料内部的微小缺陷;磁粉探伤机则适用于铁磁性材料的表面缺陷检测.能够直观显示缺陷位置和大小!无损检测设备哪家靠谱?请您致电无锡市万丰无损检测设备有限公司。
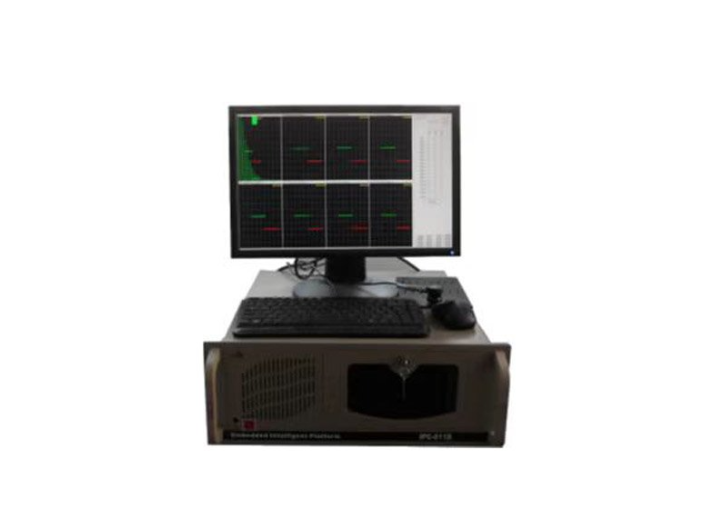
超声波检测钢管壁厚:钢管的壁厚检测常采用超声检测中的共振式和脉冲反射式两种方式逬行!振式检测壁厚的原理是利用频率在一定范围内由于变化所产生的正弦波电信号来刺激晶片.这时压电晶片就会产生频率连续变化的声波.并指向试件内部.共振原理中.如果试件的厚度是半波长的整数倍.那么试件内就会形成驻波.从而产生共振!然后依据波长和壁厚之间的公式关系来求出壁厚!但一般腐蚀的钢管厚度检测不可以用这种方法.因为共振式测厚要求试件的上下表面平坦.腐蚀性的钢管表面粗筮.较唯检测!脉冲反射式测厚的原理是利用厚度与声速及超声波在试件中的传播时间的关系来确定壁厚!无损检测设备供应商哪家好,欢迎咨询无锡市万丰无损检测设备有限公司。济南钢管气密试验机生产企业
专业品质,值得信赖,我们的钢管气密试验设备,行业的佼佼者!河北涡流探头厂家
常用的特征量提取方法有傅里叶描述法、主分量分析法和小波变换法!傅里叶描述法是提取特征值的常用方法!其优点是.不受探头速度影响.且可由该描述法重构阻抗图.采样点数目越多.重构曲线更逼近原曲线!但该方法只对曲线形状敏感.对涡流检测仪的零点和增益不敏感.且不随曲线旋转、平移、尺寸变换及起始点选择变化而变化!用测试信号自相关矩阵的本征值和本征矢量来描绘信号特征的方法称为主分量分析法.该方法对于相似缺陷的分辨力较强!小波变换是一种先进的信号时频分析方法!将小波变换中多分辨分析应用到涡流检测信号分析中.对不同小波系数处理后.再重构!这种经小波变换处理后的信号.其信噪比会得到很大的提高!河北涡流探头厂家