商机详情 -
智能工厂技改案例
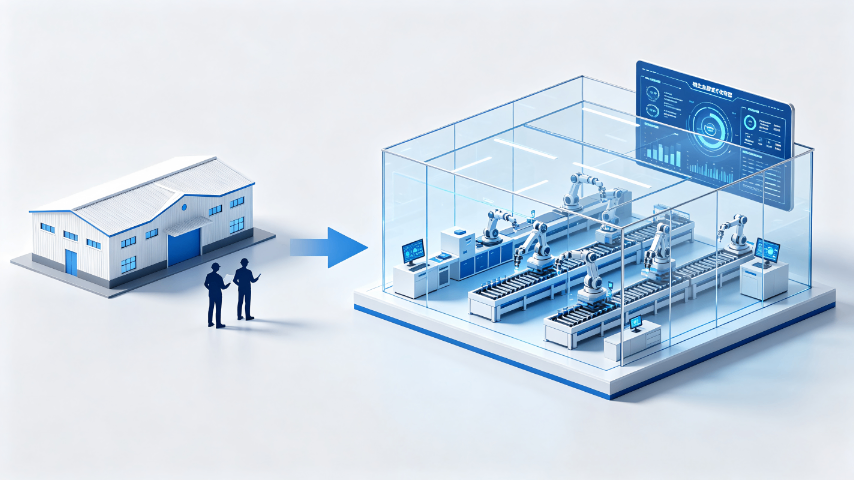
多系统集成是智能工厂进阶数字化建设的关键,能够打破业务系统单独运行壁垒,实现数据互通、业务协同、统一管控。多数厂区生产、能耗、质检、仓储系统单独运转,数据无法共享、业务无法联动,形成数据孤岛问题。多系统集成改造通过优化系统接口、打通数据链路、整合业务模块,实现多系统数据自动同步、业务协同联动。生产数据可联动能耗与质检模块,质量异常可联动工艺调整,仓储数据可联动生产排产,提升厂区协同管控能力。同时留存改造方案、接口开发记录、数据互通成果、业务优化成效等佐证资料,展现厂区数字化集成建设水平。智能工厂生产异常闭环管理,建立复盘优化机制,减少同类生产问题重复发生。智能工厂技改案例
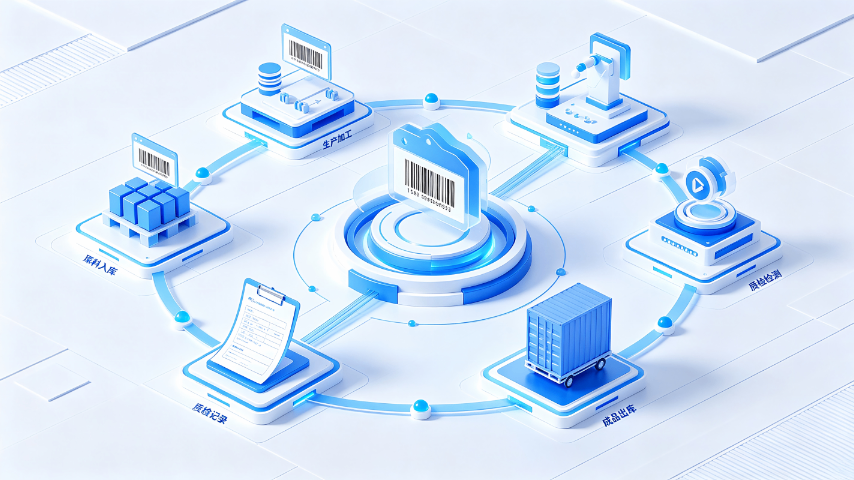
物料管理贯穿生产全流程,原料领用无序、在制品流转混乱、库存积压、物料错用浪费等问题,是传统制造厂区降本增效的主要阻碍。粗放的物料管理模式,不只增加生产成本,还会影响生产进度与产品品质。智能化物料精细化管控,能够规整物料流转全流程,减少资源损耗,优化生产运营成本。河北昭策科技为企业搭建全链条物料管控体系,依托条码管理、系统录入、数据采集技术,精细记录原料入库、领用流转、生产消耗、半成品流转、成品出库全流程数据。搭建物料防错、防积压管控机制,规范物料领用与存放标准,提升物料利用率。规整物料台账、盘点记录、消耗统计资料,实现物料管控可追溯、可统计、可优化,助力企业实现精益化生产。邯郸智能工厂物料管控搭建智能工厂质量追溯体系,实现生产全流程溯源,稳步提升产品生产合格率。
绿色低碳、节能降耗是当前制造业发展的主流方向,也是智能工厂评价体系中的重要组成板块。多数传统厂区能耗管控模式较为粗放,只统计整体能耗数据,无法精细定位高能耗点位,难以针对性开展节能优化工作,能源浪费问题普遍存在。智能化能耗管控体系,能够实现能源使用的精细化、规范化管理,助力企业降本增效、绿色转型。河北昭策科技结合各行业能耗管控特点,为企业搭建适配的能耗监测与优化体系,通过部署智能计量设备、搭建能耗监测系统,实现水、电、气等各类能源消耗的分时段、分产线、分车间统计。通过数据分析排查能耗漏洞,针对性优化设备运行模式与生产排班方案,减少无效能源消耗。同步规整能耗台账、计量校准记录、节能优化报告,完善绿色制造佐证资料,提升厂区绿色智能化建设水平。
生产工艺是制造企业的关键生产要素,传统工艺管控依赖老员工经验,工艺参数无标准、迭代无记录、调整无依据,容易出现工艺波动、产品品质不稳、生产效率不均等问题,制约厂区长效发展。工艺数字化升级能够固化质量生产参数,实现工艺标准化、精细化管控,持续优化产品品质与生产效率。河北昭策科技协助企业开展工艺数字化改造,采集整理各工序关键生产参数,梳理质量生产工况,固化标准化工艺参数体系。结合生产数据持续迭代优化工艺方案,针对性解决工艺粗放、适配性不足、品质波动等问题。规整工艺档案、参数更新记录、工艺迭代报告,建立工艺持续优化机制,稳步提升生产精度与产品合格率,打造厂区生产工艺差异化优势。河北昭策科技全程跟进申报流程,把控各环节细节,提升企业申报通过率。
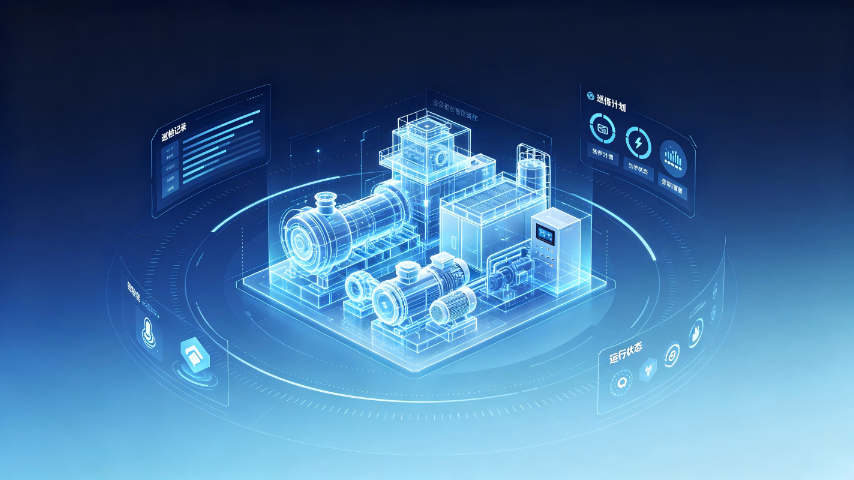
工业生产过程中会产生海量实时数据,传统云端数据处理模式存在响应滞后、处理效率低等问题,难以适配生产异常快速处置、工艺实时优化的需求。边缘计算技术可在设备终端完成数据采集、分析、预警与处置,提升数据处理实时性,适配智能工厂精细化管控需求。河北昭策科技助力企业落地轻量化边缘计算应用,针对关键产线与关键设备,部署适配的边缘计算设备,搭建终端数据处理体系。实时处理设备运行、工艺波动、能耗异常等各类生产数据,快速触发异常预警与处置指令,及时化解生产隐患。规整设备部署、数据处理、异常处置、效率优化等应用记录,丰富厂区智能化技术应用场景,持续提升生产管控的精细化、实时化水平。车间智能化升级可优化工艺布局,规范物料流转秩序,缓解生产低效卡顿状况。智能工厂工单管理落地方法
河北昭策科技搭建企业跨部门协同模式,提升智能工厂资料归集整体效率。智能工厂技改案例
食品加工行业对生产规范性、批次追溯、质量安全、环境卫生管控要求严苛,智能工厂建设以标准化、可追溯、安全化为关键。食品加工智能化建设重点搭建批次追溯体系、物料管控体系、质量检验体系与生产可视化体系,通过条码追溯、数据采集、台账规整,实现原料入库、生产加工、成品检验、出库销售的全链条溯源。严格规整生产工艺参数、环境卫生记录、质检台账、物料领用记录,保障每一批次产品生产可查、可控、可追溯。同时落地生产异常预警、设备智能运维、能耗精细化管控,优化生产流程,规避生产风险与物料浪费。系统化建设能够提升食品生产标准化与安全管控水平,贴合行业监管与智能工厂评价标准,助力食品产业智能化升级。智能工厂技改案例
累计服务企业及科研机构超500家,业务范围覆盖河北省全部地市,协助客户成功申报国家及地方科技政策项目600余项,服务的客户已涵盖电子信息、生物与新医药、新材料、新能源、先进装备制造等行业。辅导200多家企业完成高新技术企业认定,其中35家通过“专精特新”中小企业认证,帮助企业享受税收减免及政策扶持,平均降低运营成本20%以上。搭建校企合作平台,推动高校院所专利技术转化,协助5家企业开展联合研发,攻克工业机器人关键部件、智能传感器等领域的技术难题,申请发明专利12项,相关产品市场占有率提升10%。客户满意度连续三年保持95%以上,典型评价:"政策团队精细匹配政策资源,助力企业高效获取政策红利,服务专业度行业领先。