商机详情 -
杭州COP西林瓶灌装机厂家
耀舜设备采用大尺寸高亮度触摸屏作为人机交互,界面支持中文、英文等多种语言一键切换,满足跨国生产和多国操作团队的使用需求。主界面以动态流程图形式实时展示灌装、加塞、旋盖等关键工位的运行状态,灌装量、真空度、温度、产线速度等参数均以数字、趋势曲线及颜色变化同步可视化呈现,操作人员无需翻阅多层菜单即可掌握设备工况。界面布局遵循人体工程学原则,常用功能按键置于屏幕右侧及底部,符合多数操作者的触控习惯,有效降低误操作概率。为提升操作舒适度,设备额外配备智能照明系统。该系统在灌装区、触摸屏周边及操作工位设置可调光LED灯带,内置环境光传感器实时检测车间自然光与人工照明强度,自动调节设备区域照度至适宜水平,避免眩光或过暗导致的视觉疲劳。尤其适用于连续生产或夜班作业场景,长期使用可减轻操作员眼部负担,降低因视觉判断失误而产生的质量风险。该人机协同设计已在实践中获得验证。某跨国生物制品企业引入耀舜智能界面与照明系统后,新员工经过1天的理论培训与上机实操即可完成配方调用、参数监控及故障提示处理等日常操作,而传统设备通常需要3天以上。同时,在相同生产任务下,操作效率整体提升20%,异常响应时间明显缩短。 故障自诊断功能快速定位问题,提供维护方案,缩短停机时间。杭州COP西林瓶灌装机厂家
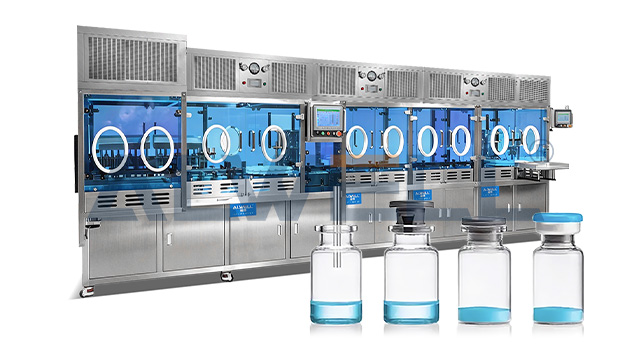
智能化瓶位检测系统,设备配备高精度光电传感器与激光测距模块,实时监测瓶位状态。当出现缺瓶、倒瓶或瓶位偏移时,系统自动触发停机并报警,避免空灌或漏灌,减少物料浪费。智能识别功能可兼容不同高度、直径的西林瓶,瓶型切换后系统自动校准检测参数,无需人工干预。某生物科技公司应用该功能后,灌装线废品率下降40%,操作效率提升,实现智能化品质管控。氮气保护系统的应用优势,针对光敏、氧敏 物,耀舜设备集成氮气保护模块。灌装头内置氮气通道,在药液接触空气前形成惰性保护层,有效隔绝氧气,保障药物活性成分稳定性。系统可实时监测氮气压力与流量,确保保护效果一致性。该设计已成功应用于某药物生产线,产品有效期延长3个月,客户产能与良品率同步提升,彰显技术对高敏感药物的保护价值。 上海制药药物西林瓶灌装机灌装生产线适用于疫苗、血液制品等高风险药品的精确灌装。
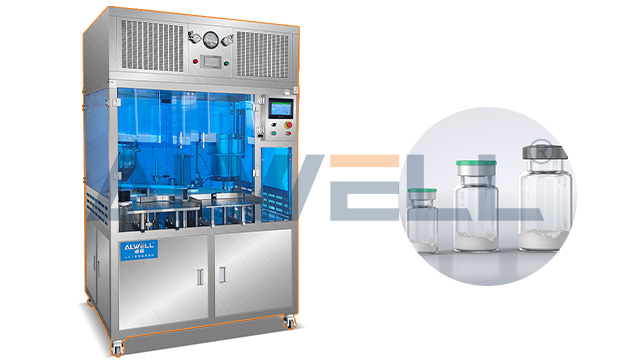
耀舜设备采用“重量校验+视觉检测”双重质量保障系统,为灌装产品提供的在线检测。在灌装工位之后,设备集成高精度在线称重模块,每瓶产品在传送过程中实时称重,并与预设的目标灌装量进行比对,偏差超出允许范围时自动剔除,确保每一瓶的剂量精度符合工艺要求。与此同时,视觉传感器同步采集瓶身图像,通过图像识别算法检测液位高度是否达标、瓶体有无裂纹或破损、瓶盖是否压合到位、标签位置是否偏移等外观缺陷。两个检测通道并行工作,数据相互校验——例如称重合格但视觉判定液位异常的系统会进行二次复核,避一检测方式的误判或漏判。该双重检测机制可有效防止不合格品流入下一工序或终市场。某血液制品企业引入耀舜“重量+视觉”系统后,连续12个月未收到任何因灌装剂量不足或瓶身缺陷导致的质量投诉。产品批间灌装量差异的标准差降至,优于行业平均水平,为客户赢得了良好的市场信誉。在多次接受药品监管机构飞行检查时,该系统生成的每批次检测数据日志完整可追溯,满足了严格的质量管理要求。耀舜以双保险检测策略,帮助客户建立从灌装到包装的全过程质量防线,成为高要求制剂生产线的可靠选择。
耀舜构建数字化服务平台,为全球客户提供远程支持。设备内置物联网模块,实时上传运行数据至云端,工程师通过远程桌面即可进行故障诊断、参数优化及软件升级。例如,当东南亚客户遇到突发问题时,国内技术团队可立即接入系统,在线指导排除故障,平均响应时间≤30分钟。此外,耀舜开发智能预测维护系统,通过分析设备振动、温度等数据,提前预判轴承磨损、润滑不足等潜在问题,将非计划停机率降低60%。数字化服务不*提升效率,更通过数据洞察助力客户优化生产策略。提供FAT/SAT验证文件,加速客户GMP认证进程。
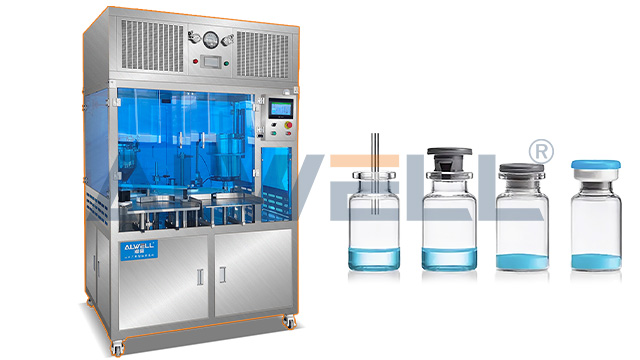
模块化扩展的产线适配性,耀舜灌装机采用“乐高式”模块化设计,可灵活扩展至灌装-加塞-轧盖一体化产线。标配接口兼容视觉检测、激光打码、机器人上下料等第三方设备,支持柔性化生产布局。例如,某化妆品企业通过集成耀舜的模块化平台,实现从灌装到包装的全自动化,产能提升50%,空间利用率优化30%,为未来技术升级预留充足扩展空间。
全球化服务网络的响应速度,耀舜建立覆盖北美、欧洲、亚太的全球化服务网络,拥有8大区域备件中心。设备提供3年质保,故障响应时间≤24小时,关键部件72小时内到达现场。远程诊断系统可实时接入设备,工程师在线解决80%的常见问题。某东南亚客户突发停机,耀舜团队通过远程调试与空运备件,48小时内恢复生产, 小化客户损失,彰显全球化服务实力。 智能配方管理系统可存储100组工艺参数,快速切换生产任务。北京液体西林瓶灌装机厂家供应
从单机到产线的一站式解决方案,交付周期缩短40%。杭州COP西林瓶灌装机厂家
耀舜设备配备正压气流屏障系统,为无菌灌装区域构筑可靠的污染防控屏障。该系统在灌装关键区上方集成高效空气过滤器,通过风机驱动形成垂直定向的洁净气流,在灌装工位持续输出正压保护。与传统洁净室依赖大面积送风不同,该屏障技术将洁净气流精细聚焦于灌装头、瓶口等暴露区域,形成局部ISO5级(A级)环境,有效阻止背景环境中的尘埃粒子与微生物侵入灌装区。系统内置高精度压差传感器,对屏障内外压差进行毫秒级实时监测,当正压值低于设定阈值时自动触发声光报警并联动风机调速,确保屏障始终处于有效防护状态。该技术设计已通过PDATR79相关技术报告的验证要求,符合国际公认的屏障系统污染控制规范,特别适用于无菌疫苗、注射用生物制剂等高风险产品的无菌灌装生产。实际应用案例中,某疫苗企业在生产线中集成耀舜正压气流屏障系统后,对连续生产批次进行无菌检验验证。数据显示,产品微生物污染率从传统防护方案下的,降幅,完全满足GMP对B级背景区微生物限度的严格要求(浮游菌≤10CFU/m³、沉降菌≤5CFU/4小时)。该系统不*大幅降低了因微生物污染导致的批次报废风险,更为企业应对国际药监机构检查提供了可靠的技术保障,筑牢了药品质量与患者安全的关键防线。 杭州COP西林瓶灌装机厂家
上海耀舜机械设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在上海市等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来上海耀舜机械设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!