商机详情 -
杭州定制化西林瓶灌装机制造商
耀舜针对高壁垒无菌制剂领域,推出“无菌岛”集成式解决方案,实现灌装机与隔离器(Isolator)的无缝对接,为无菌生产提供全封闭屏障。该方案配备过氧化氢蒸汽(VHP)灭菌循环系统,通过自动控制加药浓度、温湿度及作用时间,确保隔离器内部及灌装表面达到≥6log生物负载去除率,满足无菌工艺验证要求。设备内部所有与药液接触的关键部件(灌装针、管路接口、分液器)均采用电解抛光处理,表面粗糙度Ra≤μm,消除微生物附着与残留风险。在VHP灭菌与电解抛光双重保障下,系统可实现无菌保障水平(SAL)≤10⁻⁶,即每百万次灌装中污染概率不超过一次,达到国际公认的无菌灌装高标准。该定制化方案已在实际生产中验证其可靠性能。某疫苗企业在引入耀舜“无菌岛”系统后,连续运行3个月,期间按GMP要求定期进行微生物挑战测试(包括培养基模拟灌装与生物指示剂放置),所有测试结果均未出现超标情况,设备无菌性能稳定可靠。这一表现解决了国产设备在高标准无菌保障能力上长期存在的难题,帮助该企业顺利通过世界卫生组织(WHO)PQ预认证,为其疫苗产品进入国际市场扫清了关键工艺障碍。耀舜以集成化、可验证的无菌方案,为高壁垒无菌制剂的生产提供了强有力的技术支撑。 高速运转效率,单线日产能可达10万瓶,适配规模化生产需求。杭州定制化西林瓶灌装机制造商
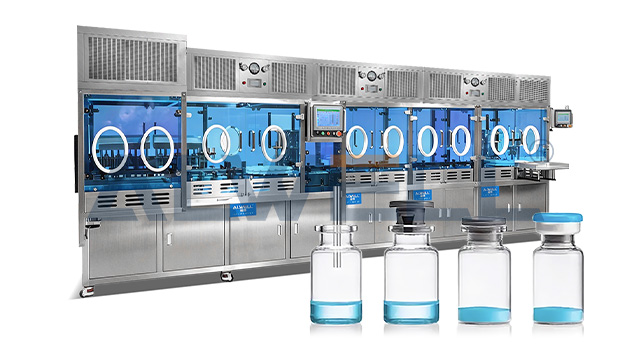
耀舜设备配备正压气流屏障系统,为无菌灌装区域构筑可靠的污染防控屏障。该系统在灌装关键区上方集成高效空气过滤器,通过风机驱动形成垂直定向的洁净气流,在灌装工位持续输出正压保护。与传统洁净室依赖大面积送风不同,该屏障技术将洁净气流精细聚焦于灌装头、瓶口等暴露区域,形成局部ISO5级(A级)环境,有效阻止背景环境中的尘埃粒子与微生物侵入灌装区。系统内置高精度压差传感器,对屏障内外压差进行毫秒级实时监测,当正压值低于设定阈值时自动触发声光报警并联动风机调速,确保屏障始终处于有效防护状态。该技术设计已通过PDATR79相关技术报告的验证要求,符合国际公认的屏障系统污染控制规范,特别适用于无菌疫苗、注射用生物制剂等高风险产品的无菌灌装生产。实际应用案例中,某疫苗企业在生产线中集成耀舜正压气流屏障系统后,对连续生产批次进行无菌检验验证。数据显示,产品微生物污染率从传统防护方案下的,降幅,完全满足GMP对B级背景区微生物限度的严格要求(浮游菌≤10CFU/m³、沉降菌≤5CFU/4小时)。该系统不*大幅降低了因微生物污染导致的批次报废风险,更为企业应对国际药监机构检查提供了可靠的技术保障,筑牢了药品质量与患者安全的关键防线。 原液西林瓶灌装机真空包装机灌装头自动升降系统,适配不同瓶高,操作便捷无需工具调节。
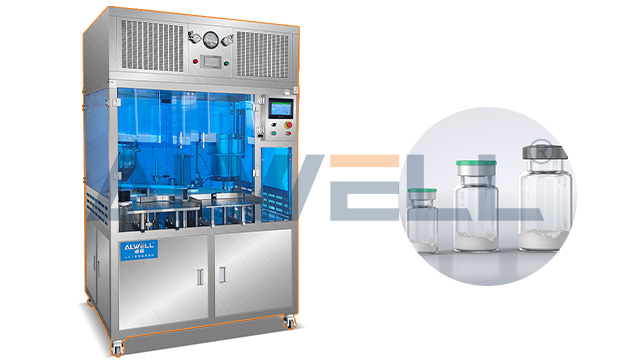
耀舜设备针对不同生产环境的严苛要求,强化了环境适应性设计,确保在多样化的车间条件下稳定可靠运行。设备内置温湿度自适应系统,通过多点传感器实时监测环境温湿度,并自动调节风机转速、加热功率及除湿策略,使设备在10℃至40℃环境温度、相对湿度不超过85%的宽范围内均可保持灌装精度与运行稳定性,无需人工干预。该设计尤其适合缺乏恒温恒湿条件的生产现场或季节性气候波动明显的区域。设备表面防护等级达到IP65,完全防尘并可承受低压水射流冲洗。洁净车间日常需频繁进行消毒液擦拭、喷雾及高压水枪清洁,IP65等级确保电气元件与机械结构不受水分和化学清洁剂侵入,避免因清洁导致的短路或锈蚀问题,延长设备使用寿命。同时,设备底部配置可调支撑脚,每个支撑脚均可调节高度与水平角度,能够补偿车间地面±15mm以内的平整度差异,安装时无需重新铺设地面或制作基座,大幅缩短现场调试周期。实际应用案例中,某疫苗工厂因洁净区层高受限,传统灌装机无法进入或需大幅改造厂房结构。耀舜设备采用紧凑化布局,整机高度较同类产品降低约20%,同时将操作面板侧置、管路集中收纳,终在该洁净区成功部署,节省了约30%的占用空间,为其他工艺设备留出充裕位置。工厂反馈表明。
耀舜设备采用大尺寸高亮度触摸屏作为人机交互,界面支持中文、英文等多种语言一键切换,满足跨国生产和多国操作团队的使用需求。主界面以动态流程图形式实时展示灌装、加塞、旋盖等关键工位的运行状态,灌装量、真空度、温度、产线速度等参数均以数字、趋势曲线及颜色变化同步可视化呈现,操作人员无需翻阅多层菜单即可掌握设备工况。界面布局遵循人体工程学原则,常用功能按键置于屏幕右侧及底部,符合多数操作者的触控习惯,有效降低误操作概率。为提升操作舒适度,设备额外配备智能照明系统。该系统在灌装区、触摸屏周边及操作工位设置可调光LED灯带,内置环境光传感器实时检测车间自然光与人工照明强度,自动调节设备区域照度至适宜水平,避免眩光或过暗导致的视觉疲劳。尤其适用于连续生产或夜班作业场景,长期使用可减轻操作员眼部负担,降低因视觉判断失误而产生的质量风险。该人机协同设计已在实践中获得验证。某跨国生物制品企业引入耀舜智能界面与照明系统后,新员工经过1天的理论培训与上机实操即可完成配方调用、参数监控及故障提示处理等日常操作,而传统设备通常需要3天以上。同时,在相同生产任务下,操作效率整体提升20%,异常响应时间明显缩短。 化工领域腐蚀性液体的安全灌装,兼容特殊材质瓶体。
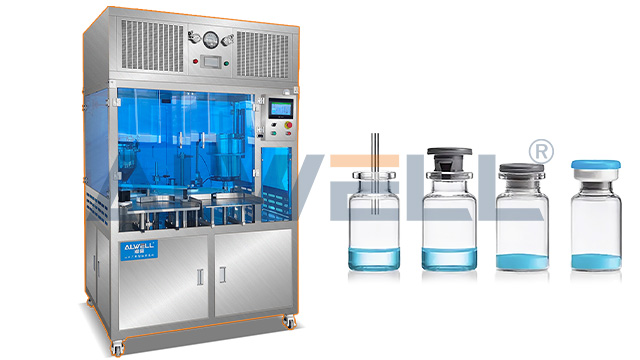
耀舜设备集成智能能耗监测系统,通过内置高精度电表模块对各功能部件(伺服电机、加热控温单元、真空泵、风机、触摸屏等)进行电能数据采集,采样频率达到每分钟一次。系统自动汇总生成以设备、工序、时段为维度的能耗报表,并以柱状图、趋势线等形式在触控屏上可视化展示。报表可一键导出为Excel或PDF格式,便于能源管理人员进行月度、季度对比分析。系统内置能耗诊断算法,能够识别出高耗能环节(如待机状态下持续运行的真空泵、过度频繁启停的输送电机),并针对具体工况推送节能优化建议,例如“建议将待机超过10分钟后的真空泵自动切换至低功耗模式”或“优化灌装间歇期风机转速设定”。所有建议均附带预期节电比例与参数调整路径。该系统的实际效益已在用户实践中得到验证。某制药企业在引入耀舜能耗监测系统后,通过连续一个月的运行数据分析,发现夜间非生产时段部分辅助设备仍维持较高能耗。企业根据系统建议调整了自动待机策略与参数设定,在保持正常生产效率的前提下,全年用电量下降8%,相当于每台设备年减少约4000千瓦时消耗。这一改进不*降低了直接电费支出,也帮助企业满足欧盟ErP(能源相关产品)指令对工业设备能效的合规要求。 全不锈钢316L材质接触部件,耐酸碱腐蚀,延长设备使用寿命。上海经济型西林瓶灌装机有哪些
远程运维模块实现在线调试与固件升级,售后响应效率提升70%。杭州定制化西林瓶灌装机制造商
上海耀舜机械设备西林瓶灌装机凭借质量的技术与稳定的性能表现,在生物制药、化学制剂、疫苗生产等高标准领域广泛应用。设备采用伺服电机驱动的双柱塞计量系统与高精度压力传感器,实现微量灌装的稳定控制,小灌装量可达,精细满足胰岛素、单抗类药物等高要求产品的生产需求。创新防滴漏灌装头搭配真空回吸技术,有效减少药液残留风险,确保瓶口洁净度;双通道并行设计提升产能弹性,单通道异常时仍可维持50%生产水平,保障生产连续性。设备通过CE认证及ISO13485质量管理体系认证,符合GMP规范,关键部件选用国际品牌(如Festo、西门子等),经严格测试验证,确保长期稳定运行。产品以高精度与高可靠性赢得市场认可,服务客户覆盖多家全球药企,并出口至欧美、东南亚等30余个国家与地区。智能云平台实时监测设备状态,结合预防性维护计划与7×24小时全球化响应服务,有效降低故障率,延长设备使用寿命。同时,公司提供从需求评估、安装调试到培训的全周期服务,助力企业优化生产效率,持续提升竞争力。以技术创新为驱动,上海耀舜致力于为制药行业提供稳定、智能、合规的灌装解决方案,成为客户信赖的合作伙伴。 杭州定制化西林瓶灌装机制造商
上海耀舜机械设备有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在上海市等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同上海耀舜机械设备供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!