商机详情 -
自动化气缸现货
汽车制造是高度自动化的行业,气缸在其中扮演着不可或缺的角色:1. 车身焊接(白车身):驱动大型焊接夹具上的多个定位销和夹紧臂,准确固定车身钣金件,确保焊接机器人作业的精度。巨大的焊装夹具往往包含数百个气缸。2. 冲压生产线:控制大型压力机模具的上下料机械手、送料机构、板材定位器和废料推出装置。3. 涂装车间:控制喷涂机器人的升降、旋转辅助轴(第七轴),驱动遮蔽治具(Masking Jig)的开合,以及输送链的升降转挂。4. 发动机/变速箱装配:驱动精密拧紧的进给机构、活塞环装配工具、缸盖螺栓拧紧站的定位夹紧、部件(如凸轮轴、曲轴)的精确压装。5. 总装配线:安装仪表盘、座椅、车门、轮胎、电池等大部件的助力机械手(Pneumatic Balancer)的末端执行器动作控制;驱动风挡玻璃涂胶和安装机构;控制底盘合装定位销。6. 检测与测试:驱动车辆下线后的制动/灯光检测台的运动部件、泄漏测试的密封堵头升降。气缸的可靠性和经济性是支撑汽车大批量、高节拍生产的关键。气缸维护成本低廉,更换密封件等易损件操作简便,大幅降低设备运营开支。自动化气缸现货
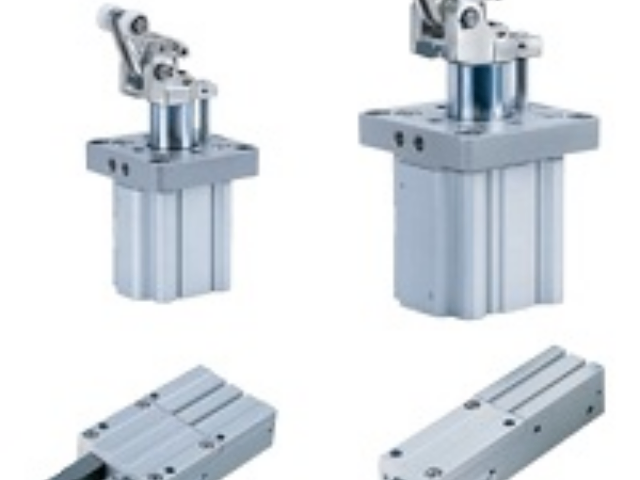
气动夹具(Pneumatic Fixture)利用气缸作为动力源,驱动夹紧元件(卡爪、压板、V型块、定位销等)快速、可靠地固定工件,是机械加工(车、铣、钻、磨)、装配、检测工位的基础装备。其关键优势在于:1. 快速动作:压缩空气驱动可实现秒级的夹紧/松开,大幅缩短非加工时间。2. 恒定夹紧力:通过调节气压即可精确设定并保持所需的夹紧力,确保工件稳定不松动,且避免过夹导致变形。3. 易于自动化集成:通过电磁阀即可远程控制,轻松集成到PLC或机器人控制的自动化单元中。4. 结构灵活:气缸可安装在夹具本体内部或外部,通过连杆、杠杆、楔块等机构,将气缸的直线运动转化为所需的夹紧动作(旋转、平移、复合运动),适应各种工件形状和夹持点要求。5. 安全互锁:常与系统气压联锁,失压时可自动保持夹紧(需弹簧增力缸或保压阀)或安全松开(单作用气缸失压松开),提高安全性。常用气缸类型包括紧凑型短行程缸、导向缸(抗偏载)、回转夹紧缸等。气动夹具是实现高效、柔性制造的关键工装。自动化气缸现货气缸以压缩空气为动力源,通过气体膨胀推动活塞实现往复运动,为设备提供动力。
注塑机是塑料制品生产的关键设备,其动作循环高度依赖气缸(和液压缸):1. 合模/锁模单元:在中小型机或特定动作中,气缸驱动调模机构(调整模具厚度)、顶出机构预复位(在合模前将顶出板拉回安全位置)、安全门(防护罩)的快速启闭和联锁。大型锁模力仍主要靠液压。2. 注射/塑化单元:驱动注射座(射台)整体前进(喷嘴接触模具浇口)和后退动作。控制料斗干燥机风门。3. 顶出/脱模系统:这是气缸应用至普遍的区域。直接驱动顶针板(Ejector Plate)往复运动,通过顶杆将成型制品从模具型腔中顶出。顶出行程、速度和顶出次数(多次顶出)均可由气动系统精确控制。4. 辅助功能:驱动机械手取件装置的进退/升降基轴;控制模具冷却水路的阀门开闭(气动阀);驱动拔出芯机构(模具内活动部分)。注塑机环境温度较高,且可能有油污、粉尘,要求气缸具备良好的耐温和密封性能。顶出气缸需提供足够且平稳的推力。
气缸漏气是至常见的故障之一,主要表现为气缸动作无力或无法动作,外部可观察到气体泄漏。其原因多为密封件老化、磨损,缸筒内壁或端盖密封面划伤,安装螺栓松动等。维修时,先切断气源,使用肥皂水涂抹疑似漏气部位,准确定位漏点。若密封件损坏,需更换同规格的 O 型圈、唇形密封圈等,并检查密封槽是否存在磨损,必要时进行修复或更换。对于缸筒或端盖划伤,轻微划痕可采用研磨修复,严重时需更换部件。此外,重新安装气缸时,应按规定扭矩拧紧螺栓,确保密封面均匀受力,防止因安装不当再次漏气。气缸内壁需要高度抛光,以减少活塞运动时的摩擦和磨损。
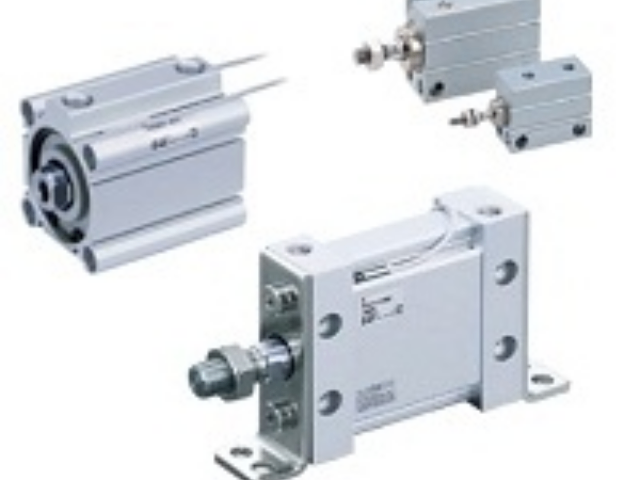
导向气缸(Guided Cylinder)并非单纯依赖活塞杆传递推拉力,而是在气缸本体上集成了一根或多根精密直线导轨(或导杆)。活塞杆(或输出平台)通过坚固的支架或滑块与这些导轨刚性连接。这种结构设计带来了明显的优势:极大地增强了气缸抵抗侧向载荷(弯矩)和扭转载荷的能力;明显提高了运动部件的刚性和稳定性;有效抑制了活塞杆在伸出状态下的挠曲变形和振动;确保了输出端在整个行程中保持较高的直线运动精度和平行度。因此,导向气缸特别适用于那些需要承受偏心负载、要求精确直线导向、或需要高重复定位精度的应用场景,例如精密装配中的压装工序、检测设备中的探头定位、高精度点胶涂覆、以及需要稳定支撑的物料移送机构。它弥补了标准气缸在抗弯抗扭和导向精度上的不足。压缩空气的可压缩性赋予气缸抗过载能力,遇突发状况时有效保护设备部件。自动化气缸现货
稳定的密封设计让气缸在运行中极少出现气体泄漏,保障工作的持续性与可靠性。自动化气缸现货
气缸铭牌或计算得出的理论输出力是在理想条件下得出的扩大值。实际应用中,多种因素会导致有效输出力明显降低:1. 系统压力波动:实际供气压力可能低于设定值(管路损失、调压阀精度、多执行器同时动作)。2. 摩擦力:活塞密封圈、活塞杆密封圈、导向环与缸筒/杆之间的摩擦消耗了部分驱动力,尤其在低速或启动瞬间。摩擦力与密封类型、润滑状态、加工精度、侧向载荷密切相关。3. 背压:排气侧因管路阻力、阀的流量特性或节流调速产生的反向压力,会抵消部分驱动力(尤其在缩回行程,有杆腔排气阻力直接影响拉力)。4. 气缸效率:综合摩擦和泄漏损失,制造商通常提供一个效率系数η(如0.8)。实际有效力≈理论力×η。5. 负载特性:负载方向(与气缸轴线夹角)、运动状态(匀速、加速)、外部导轨摩擦等均影响实际需求力。6. 速度影响:高速运动时,密封圈变形滞后、流体阻力(空气粘性)增大,导致摩擦力上升。7. 供气流量不足:阀或管路通径太小,无法在需要时向气缸腔室快速充入足够空气,导致腔内压力无法达到预期值,输出力下降。选型时必须完整评估这些因素,确保实际有效力满足负载需求。自动化气缸现货