商机详情 -
自动化气缸分类
气缸动作缓慢会影响设备工作效率,其根源可能是供气压力不足、排气不畅、负载过大或摩擦力增大。首先检查气源压力,使用压力表测量供气端压力,若低于额定值,需排查空压机、减压阀等部件是否故障,并及时修复或调整。其次,检查排气管道是否堵塞或弯折,清理堵塞物并优化管道布局。若负载超出气缸承载能力,需重新核算负载并更换合适规格的气缸。对于因润滑不良导致的摩擦力增大,需定期添加或更换符合要求的润滑油,同时检查导向装置是否卡死,确保运动部件灵活顺畅。塑料注塑机中,气缸助力模具的开合与塑料制品的顶出操作。自动化气缸分类
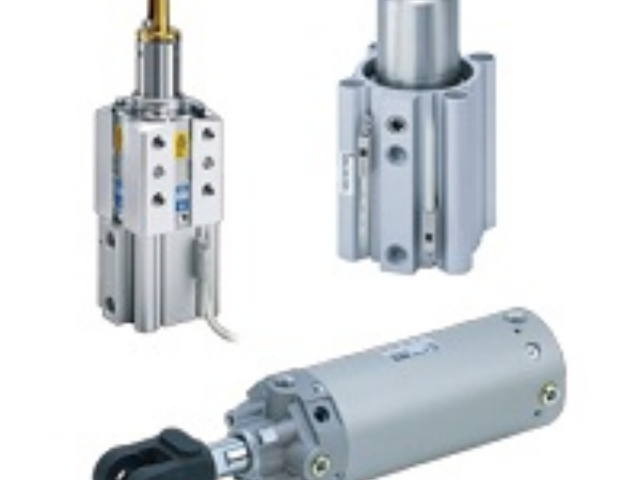
气缸端盖(End Caps / Heads)是封闭缸筒两端、构成完整压力腔室的关键部件,通常由与缸筒相同的材料(铝合金或不锈钢)铸造或机加工而成。后端盖(Cap End)通常集成进气口(无杆腔接口),而前端盖(Head End)则集成了另一进气口(有杆腔接口)并设有精确的导向孔和密封结构,供活塞杆往复运动。端盖的主要功能包括:1. 密封:通过静密封件(O型圈、金属垫圈)与缸筒端面紧密配合,防止高压气体从端部泄漏。2. 支撑:前盖内的导向衬套(Bushing)或耐磨环为高速往复运动的活塞杆提供精确的径向支撑和导向,减少杆的振动和弯曲,保护杆密封件。3. 集成气口:作为压缩空气进出气缸腔室的通道接口。4. 缓冲调节(通常在前盖):集成可调节的缓冲装置(缓冲针阀和缓冲密封)。5. 安装接口:提供标准化的安装螺纹孔、通孔或符合ISO/VDMA等标准的安装面(如脚座、前法兰、后法兰、耳轴等安装形式)。端盖的结构强度、加工精度和密封可靠性对气缸的整体性能和寿命至关重要。陕西气缸现价多样的安装形式,如法兰、耳环、脚座安装,让气缸可灵活嵌入各类机械结构。
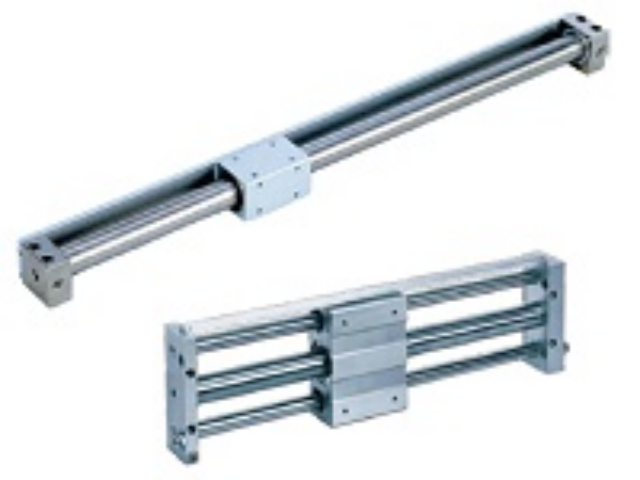
气缸爬行表现为活塞运动时出现时停时走、速度不均匀的现象,严重影响设备运行精度。主要原因是润滑不良、气缸内混入空气或密封件摩擦力不均匀。处理时,先打开排气阀,让气缸空载往复运动,排出内部空气;若问题未解决,则需检查润滑系统,查看润滑油的品质和油量是否达标,必要时更换润滑油,并清理润滑管路,确保润滑充分。此外,检查密封件安装是否正确,有无扭曲、变形,调整或更换密封件,使活塞运动时摩擦力均匀。若爬行现象依然存在,还需检查导轨、滑块等导向部件是否磨损,及时修复或更换。
手指气缸是一种专门用于抓取和夹持工件的气动执行元件,其结构类似于人类手指,可实现张开和闭合动作。手指气缸分为平行开闭型、支点开闭型和三点开闭型等。平行开闭型手指气缸的两个手指平行移动,适用于抓取形状规则的工件;支点开闭型手指气缸的手指绕支点摆动,可抓取不同尺寸的工件。在自动化装配线上,手指气缸配合视觉系统,可清晰抓取电子元器件、小型零件等,实现自动化组装,提高生产效率和装配精度。旋转气缸可实现 360° 或小于 360° 的旋转运动,按结构可分为齿轮齿条式、叶片式和螺杆式。齿轮齿条式旋转气缸通过活塞的直线运动带动齿轮齿条机构,将直线运动转换为旋转运动,输出扭矩大、旋转角度精确;叶片式旋转气缸结构紧凑、响应速度快。旋转气缸普遍应用于自动化设备的物料翻转、角度调整等场景,如在印刷机械中,旋转气缸带动印版滚筒旋转,实现印刷图案的精确套准。包装生产线里,气缸驱动机械臂完成产品的抓取、封装等一系列动作。
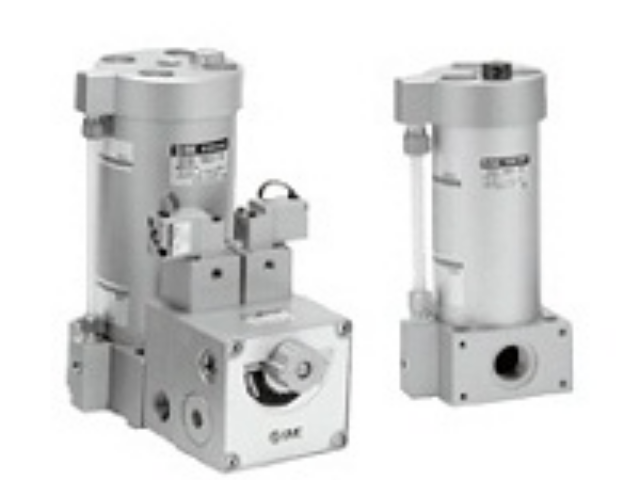
气动夹具(Pneumatic Fixture)利用气缸作为动力源,驱动夹紧元件(卡爪、压板、V型块、定位销等)快速、可靠地固定工件,是机械加工(车、铣、钻、磨)、装配、检测工位的基础装备。其关键优势在于:1. 快速动作:压缩空气驱动可实现秒级的夹紧/松开,大幅缩短非加工时间。2. 恒定夹紧力:通过调节气压即可精确设定并保持所需的夹紧力,确保工件稳定不松动,且避免过夹导致变形。3. 易于自动化集成:通过电磁阀即可远程控制,轻松集成到PLC或机器人控制的自动化单元中。4. 结构灵活:气缸可安装在夹具本体内部或外部,通过连杆、杠杆、楔块等机构,将气缸的直线运动转化为所需的夹紧动作(旋转、平移、复合运动),适应各种工件形状和夹持点要求。5. 安全互锁:常与系统气压联锁,失压时可自动保持夹紧(需弹簧增力缸或保压阀)或安全松开(单作用气缸失压松开),提高安全性。常用气缸类型包括紧凑型短行程缸、导向缸(抗偏载)、回转夹紧缸等。气动夹具是实现高效、柔性制造的关键工装。农业机械里的气缸,用于控制农具的升降、翻转等,适应不同耕作需求。云南气缸厂家价格
气缸的输出力可通过调节气压轻松改变,能准确满足不同工况下的力量需求。自动化气缸分类
工业自动化生产线是气缸应用至为密集和典型的领域,其身影几乎贯穿所有工位和工序:1. 物料搬运与传送:驱动输送带升降/分度、阻挡器(Stopper)升降、工件推出/拉入机构、穿梭台(Shuttle)往复移送、提升机升降。2. 精确定位与夹紧:驱动精密定位销插入/拔出、V型块或卡爪对工件进行高刚性夹持(工装夹具)、转台的分度锁紧。3. 装配操作:执行螺钉供料与锁付机构的升降/进退、精密零件的压装(Press Fit)、轴承/密封圈的压入、涂胶/点焊头的定位。4. 加工辅助:驱动机床防护门开关、刀具/夹具的自动更换(换刀机构)、工件在加工中心的翻转/旋转定位。5. 检测与分选:推动工件进出检测工位、驱动传感器探头接触检测、执行合格/不合格品的分选挡板或推杆。6. 包装与码垛:控制开箱/封箱机构、驱动推料板将产品推入包装盒、控制抓手进行箱体堆叠(码垛)。气缸以其响应快、成本低、环境耐受性强、易于实现点对点直线运动的特点,成为构建自动化生产线高效、可靠、灵活动作单元的基石。自动化气缸分类