商机详情 -
汽车空调蒸发器检漏
在齿轮切削滚齿过程监控方面,齿轮零件的机加工对滚齿刀具和滚齿工艺提出了很高的要求。GENIORMODULAR系统可以在早期就监测到异常和工艺变化。这可以避免故障零件流入到装配段或检查段。在齿轮磨削与砂轮动平衡方面,能源使用效率在各个领域都很重要,尤其在电动汽车领域,其对扩大汽车的行驶里程至关重要。齿轮和机械部件的外表面和几何尺寸质量是这一技术变革成功的关键。借助Marposs砂轮动平衡和消空程技术,磨削工艺始终能以比较好方式进行,比较大限度地提高量产质量。马波斯T3LD是一种新颖的压差法泄漏测试装置。通过测量被测产品与参考样品之间的压差,可以缩短测试时间。汽车空调蒸发器检漏
检测设备
Marposs单啮测试系统可用于在实验室中测量试制样件,以验证齿轮设计过程。该测量系统也可测量变速箱(减速器)样品中待测样件相比于master,或待测样件相比于共轭齿轮的尺寸偏差。操作人员甚至可以调节齿轮中心距及轴线倾斜角,以比较大化降低噪音。对于齿轮制造过程在线监控来说,该监控系统旨在检测出磨削过程中的尺寸变化,从而在砂轮接触零件或修整器时能够极精确得控制进给速度。该系统尤其可以防止加工过程中的碰撞,检测机器或工装的故障,检测砂轮上的碎片,以及检测修整器的缺陷。动力电池检测设备解决方案e.d.c.的优势依赖于局部放电测试的高度专业化。
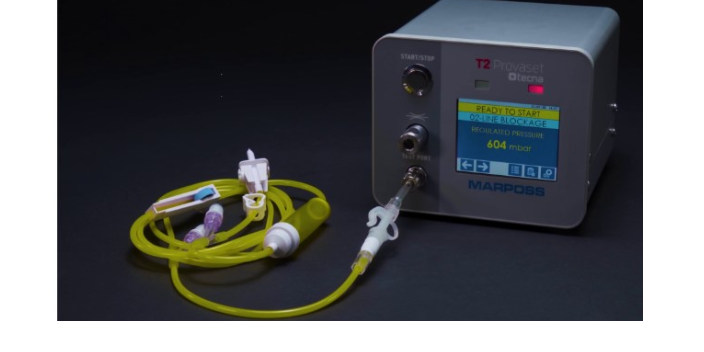
在齿轮的NCG检测方面,电驱动产品内的高精度齿轮往往需要采用非接触技术对某些参数进行检测。Marposs非接触式检测方案,使用激光扫描传感器或共焦技术来测量产品的各种外观特征,如倒角尺寸和侧面轮廓等。在泄漏测试方面,Marposs为齿轮箱变速箱売体提供量身定制的泄漏测试解决方案,其满足行业及客户的各种需求,支持手动或全自动方案。高速变速箱的装配过程通常需要确定和验证装配用的垫片适用与否,以防止变速箱运转过程中可能导致的噪音或工作异常。
玻璃容器加工尺寸控制的方法:加工尺寸控制包括:•总高度•垂直度•嘴平行度•外径,或长/短边,以及瓶身的对角线•颈部外径•各种表面处理的许多不同参数(例如直径、高度、半径、角度……)这些尺寸控制可以通过go-no-go通止规在生产线附近实现,也可以在实验室使用手动量规或半自动/自动计量系统在样件上进行。但使用通止规进行尺寸控制会有一些问题:它不提供定量信息,而且依赖于操作员的技能。持续使用通止规成本高昂,因为每件产品都需要一套**的通止规,这些硬规需要日常管理并定期重新校准。此外,这种方法不可能收集所有测量数据并进行统计分析以改进加工工艺和过程。涡流探测的重要优点包括操作员不需要检查并确定零件是完好的还是已经报废,因此消除了人为错误。
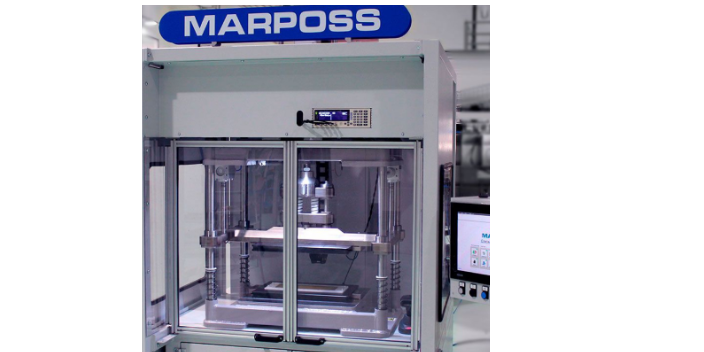
在变速箱垫片选择与装配(选垫机)方面,高速变速箱的装配过程通常需要确定和验证装配用的垫片适用与否,以防止变速箱运转过程中可能导致的噪音或工作异常。垫片选择及装配的工艺主要用于调整锥形轴承之间的预紧力或调整啮合齿轮之间的齿隙。当涉及到电气化变速箱(减速机)时,选垫机方案将面对新的挑战和要求。此时集成化/定制化的测量方案将变得至关重要。Marposs非接触式检测方案,使用激光扫描传感器或共焦技术来测量产品的各种外观特征,如倒角尺寸和侧面轮廊等。局部放电绝缘测试是一种更复杂的技术,对外部电磁干扰不敏感,因此更适合在生产环境中使用。检测服务设备公司
MARPOSS嗅探氦气泄漏测试方案能够测量10-2 - 10-4 SCC/sec的泄漏,该技术在漏率范围内取得了良好测试结果。汽车空调蒸发器检漏
在检测金属双极板时,马波斯可提供界面接触电阻检测方案以助力新能源电动车行业。从适用范围的角度来看,马波斯提供的这款界面接触电阻检测方案可用于检测金属双极板的质量,同时预测GDL膜压紧并装入PEM燃料电池堆后的电气特性。对于金属双极板的检测而言,马波斯提供的检测方案提供的压紧力值为40kN。在进行检测的过程中,马波斯提供的这款界面接触电阻检测方案也能调整压缩顺序。同时,界面接触电阻检测方案可保证测试检具可换,并提供高分辨率的电阻测。汽车空调蒸发器检漏