商机详情 -
机床刀具监控
Optoquick具有实时的柔性和较高的性价比。可将单个Optoquick,用于监控相同生产区内的多台机床以及多种不同类型的工件。Optoquick通过简单的操作员选择或条形码扫描,就能即时切换到一个新的测量程序。Optoquick具有长久的投资回报。能够为客户的生产规划了一个非常柔性与可重新配置的策略。需要采用现有生产线以制造新产品或者只需要生产现有零件的新版本。这对于Optoquick而言,都不是问题。只需要在Optoquick上添加一个新的测量程序。Optoquick,面向未来的柔性。本质上NVH检测的原理是通过施加与实际工况相似(甚至更高)的转速和扭矩值来对齿轮进行检测。机床刀具监控
检测设备
MARPOSS嗅探氦气泄漏测试方案能够测量10-2-10-4SCC/sec的泄漏。该技术在此漏率范围内取得了非常好的测试结果,并且方案简单可靠。通过空气泄漏测试方法(压降法或质量流量法)检查组装好的冷却回路。从优势的角度来看,嗅探氦气泄漏测试方案检测泄漏精度高达10-4SCC/sec,该方法不受待测产品和环境温度影响适用于大体积和外壳会变形的产品的测试识别泄漏位置,使用多个机器人嗅探以优化测试节拍按照客户的规格要求定制方案或通用化解决方案结构坚固部件易于获得,易于进行保养。机床刀具监控局部放电绝缘测试是一种更复杂的技术,对外部电磁干扰不敏感,因此更适合在生产环境中使用。
Optoquick帮助操作人员直接在生产机床旁,进行快速与准确的质量检查。通过减少工件物流等待的时间,而优化了工艺流程。Optoquick系统采用非接触式光学扫描系统,实现快速与准确的测量。测量可在静态测量模式或工件旋转的动态模式中完成。工业级光学传感器与马波斯数字信号处理技术,让测量变得准确与可靠。例如:偏心件、曲轴连杆或其它复杂特征也能可靠测量。对于在高速转动下测量凸轮轮廓这一复杂任务而言,马波斯凸轮随动测量是一个创新型解决方案。它能够测量所有类型的凸轮轮廓,包括凹面部分的轮廓。
Marposs单啮测试系统可用于在实验室中测量试制样件,以验证齿轮设计过程。该测量系统也可测量变速箱(减速器)样品中待测样件相比于master,或待测样件相比于共轭齿轮的尺寸偏差。操作人员甚至可以调节齿轮中心距及轴线倾斜角,以比较大化降低噪音。对于齿轮制造过程在线监控来说,该监控系统旨在检测出磨削过程中的尺寸变化,从而在砂轮接触零件或修整器时能够极精确得控制进给速度。该系统尤其可以防止加工过程中的碰撞,检测机器或工装的故障,检测砂轮上的碎片,以及检测修整器的缺陷。电动机的完整质量控制包括绝缘试验,以验证装配操作没有损害绝缘的完美状态以及一系列功能试验。
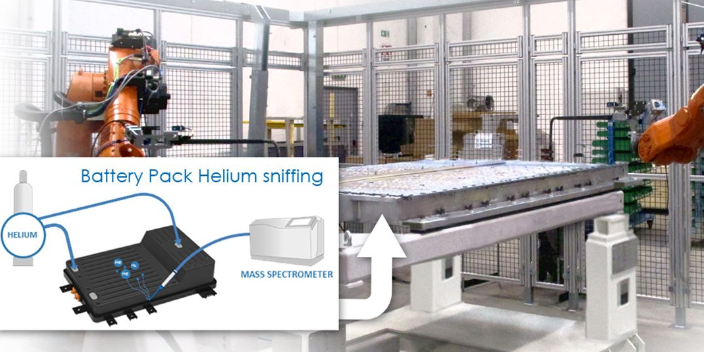
MARPOSS可以用累积室中的氦气对电池PACK进行泄漏测试,待测零件在环境压力下被放入密封室,然后充入氦气,通过氦质谱仪检测是否有示踪气体从待测零件流到密封室里。这种零部件半成品和pack成品的泄漏测试技术是一种非常可靠的方法,可以确保产品整体密封性良好,从而防止水进入电池pack内部。使用示踪气体的泄漏测试方法可确保比较大的测试灵敏度,其可以识别极低的泄漏情况,适用于大容积部件和任何环境条件。我们在累积室氦气泄漏测试方案可以测量10-2-10-4SCC/sec的泄漏。马波斯Hetech泄漏检测方案试漏检测的目的是发现生产过程中非常细微的泄漏,以确保产品的质量。机床刀具监控
无论定子是哪种型号,Marposs都可以提供多种产品和应用,以满足整个制造链的过程控制。机床刀具监控
在紧固件的质量控制方面,螺栓、销钉和铆钉都可以通过Optoflash实现快速测量。标准的测量选项里包括螺纹测量功能:螺纹大径、螺纹小径、螺纹中径、螺距、啮合角度、螺纹总长度、螺纹起始点角向、螺纹轴线、螺纹同轴度等。基于2D图像采集技术,Optoflash是测量涡轮增压器的完美解决方案比较大的优势在于,Optoflash可通过一张2D图像采集到整个工件轮廓,所以能够用更快的速度测量到整个叶片的轮廓(而不是数个截面),并且更加精确可靠。Optoflash的测量速度是传统线扫描光学系统的两倍。机床刀具监控