商机详情 -
天津201电解设备厂家报价
不锈铁电解设备的发展历程,是一部与工业需求同频共振、与电化学技术、自动化技术深度融合的创新史。从早期依赖人工操作的简易电解装置,到如今智能化、精细化、环保化的现代工业系统,其技术演进的每一步,都伴随着工业生产对效率、精度、环保需求的升级,清晰勾勒出表面处理技术从粗放到精细、从低效到高效的蜕变轨迹。不锈铁电解技术的萌芽,源于工业对不锈铁表面处理的迫切需求。在工业化初期,不锈铁表面处理主要依靠人工打磨、化学浸泡等传统方式,不*效率低下、处理质量不稳定,还会产生大量粉尘污染与化学废液,且人工操作劳动强度大、安全风险高。随着电化学技术的初步应用,简易的不锈铁电解装置应运而生,这类装置只由电解槽、直流电源与简单的循环系统构成,依靠人工调节电流、电压与电解时间,处理过程完全依赖操作人员的经验,只能实现基础的去污与去毛刺功能,处理精度低、一致性差,且能耗高、电解液损耗快,只能满足小规模、低要求的不锈铁处理需求,难以适配工业化大规模生产的节奏。在电镀工艺中,电解设备用于金属表面镀层,提升耐腐蚀性。天津201电解设备厂家报价
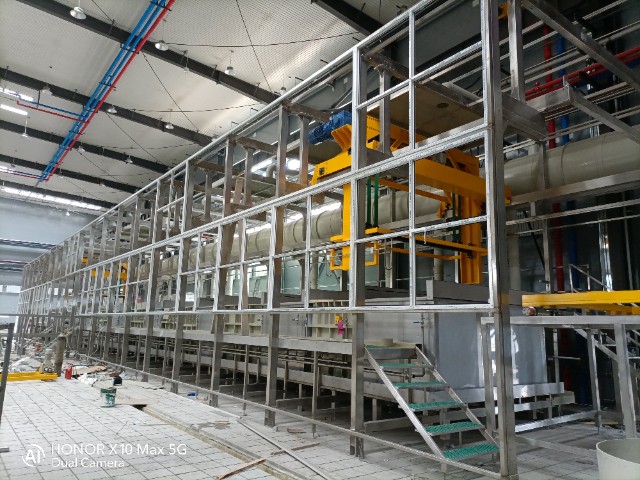
随着电化学理论的完善与工业自动化技术的起步,20世纪中后期,不锈铁电解设备开始向半自动化、规模化方向迈进。这一时期的设备引入了初步的电流、电压调节装置,可实现对电解参数的简单控制,同时配备了基础的电解液循环过滤系统,能够延长电解液的使用寿命,减少频繁更换带来的成本与污染。设备结构也更加完善,出现了卧式、立式等不同形式的电解槽,适配不同尺寸与形状的不锈铁工件,处理效率较简易装置大幅提升。但这一阶段的设备仍存在明显局限,自动化程度低,参数控制精度不足,无法根据不锈铁材质、表面状态动态调整工艺参数,且缺乏完善的安全防护与环保处理系统,电解过程中产生的废气、废液仍会对环境造成较大压力,难以满足制造对表面处理的精细化需求。湖州内壁电解设备怎么用电解设备在环保领域用于重金属废水的电化学沉淀处理。
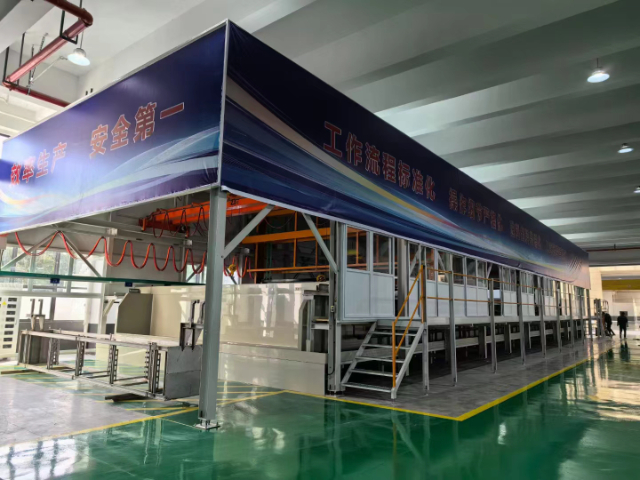
能源回收领域废旧电池回收:随着电子产品更新换代速度加快,废旧电池的数量不断增加。这些废旧电池中含有大量的锂、钴、镍等有价金属资源,如果随意丢弃会造成资源浪费和环境污染。使用304电解设备可以对废旧锂电池、镍氢电池等进行拆解和回收处理,通过电解的方法将电池中的金属元素提取出来,实现资源的循环利用。这不*有助于缓解资源短缺问题,还可以降低废旧电池对环境的危害。可再生能源储存与转化:在一些新型能源存储系统中,如液流电池储能技术中,304电解设备可用于正负极电解液的配置和循环充放电过程。通过对电解液中活性物质的可逆氧化还原反应来实现电能的储存和释放,为太阳能、风能等间歇性可再生能源的有效利用提供了技术支持。此外,在氢能领域,电解水制氢也是一个重要的研究方向,而高效的304电解设备则是实现大规模制氢的关键设备之一。
电流电压控制是重心环节,通过电流传感器、电压传感器实时监测电解电流与电压,将数据反馈至PLC,PLC根据设定值与实际值的偏差,自动调节电源输出,确保电流密度、电压稳定在工艺范围内,精度可达±1%,保障处理效果的一致性。温度与pH值控制方面,通过温度传感器、pH值传感器实时监测电解液的温度与酸碱度,PLC根据监测数据,自动调节加热冷却装置与酸碱添加装置,将温度控制在±2℃以内,pH值控制在设定值±0.1范围内,保障电化学反应的稳定性。此外,智能控制系统还具备工艺参数存储与调用功能,可存储不同材质、不同处理要求的工艺参数,操作人员一键调用,无需重复设定,提升操作效率;同时具备数据记录、故障诊断、远程监控功能,数据记录功能可存储电流、电压、温度、pH值、处理时间等关键参数,便于质量追溯与工艺优化;故障诊断功能实时监测设备运行状态,及时发现泵体故障、传感器异常、电源故障等问题,发出报警提示并给出排查建议,缩短设备停机时间;远程监控功能则通过网络将设备运行数据上传至云端,操作人员可通过手机、电脑远程查看设备状态、调整工艺参数,实现无人值守或少人值守,大幅提升生产管理的便捷性与效率。针对废水处理需求,电解设备有效降解有害污染物。
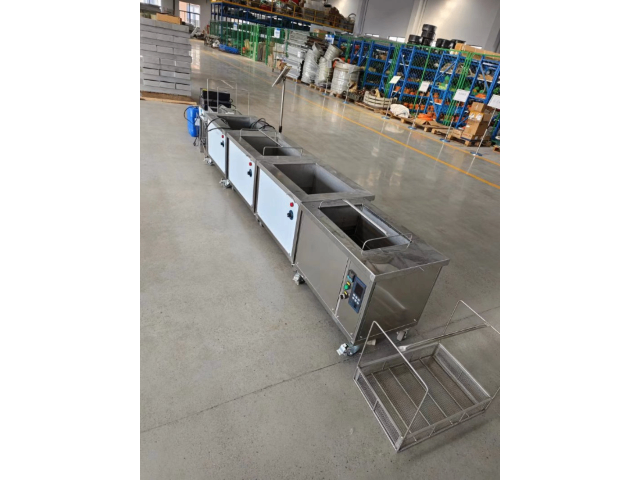
现代不锈铁电解设备的高效、精细、安全运行,依赖于一系列重心技术的突破与关键部件的精密协同。从电解系统到循环净化系统,从智能控制系统到安全防护系统,从电源系统到物料输送系统,每一个环节都承载着特定功能,共同构成了完整的不锈铁电解技术体系,决定着设备的处理效果、运行效率、环保性能与安全水平。电解系统是不锈铁电解设备的重心功能单元,其重心任务是通过电化学反应,实现不锈铁表面的去污、去毛刺、抛光与钝化,是设备实现功能的重心载体。电解设备通过外加电流驱动电解质中的离子迁移,实现氧化还原反应。广东316电解设备维修电话
采用节能型电源配置,电解设备降低能源消耗成本。天津201电解设备厂家报价
运行过程监控观察运行参数变化:密切关注设备的运行参数,如电流、电压、温度等的变化趋势。正常情况下,这些参数应该保持在设定范围内相对稳定波动。如果出现突然大幅度变化或超出正常范围的情况,应立即查找原因并采取相应措施进行调整。例如,如果发现电流急剧下降,可能是电极表面出现了钝化现象或者电解液浓度发生了变化;若温度过高,则可能是冷却系统故障或反应过于剧烈导致放热过多。注意电解液状态:定期观察电解液的颜色、透明度和气味变化。如果电解液变得浑浊、有异味或者颜色异常加深或变浅,都可能表明发生了化学反应失衡、杂质积累过多或者有副反应发生等问题。此时需要及时分析原因并采取相应的处理措施,如更换部分电解液、调整添加剂用量或者清洗电极表面等。聆听设备声音异常:仔细听设备运行时的声音是否正常。正常的设备运行声音应该是平稳而有节奏的嗡嗡声或其他规律性声响。如果出现刺耳的尖叫声、摩擦声或者异常嘈杂的声音,可能意味着设备内部存在部件磨损、松动或者异物进入等情况,需要停机检查排除故障。天津201电解设备厂家报价