商机详情 -
济南管件酸洗钝化设备
智能控制系统是酸洗钝化设备的神经中枢,通过PLC可编程逻辑控制器、传感器、人机界面与工业软件的协同,实现设备的自动化运行与智能化管理。传感器实时监测温度、压力、液位、药剂浓度、pH值等关键参数,将数据传输至PLC,PLC根据预设程序自动调节加热装置、加药泵、循环泵的运行状态,确保工艺参数稳定;人机界面为操作人员提供直观的操作界面,可实时查看设备运行状态、工艺参数,支持参数设定、故障报警与远程操作;工业软件则具备数据采集、存储、分析与追溯功能,可记录每一批工件的处理参数,生成质量报告,便于质量追溯与工艺优化,同时通过数据分析预测设备故障,实现预防性维护,减少设备停机时间。智能控制系统的应用,大幅提升了设备的运行效率与稳定性,降低了人工操作强度与出错率。设备配备温度报警装置,防止酸洗液过热引发危险。济南管件酸洗钝化设备
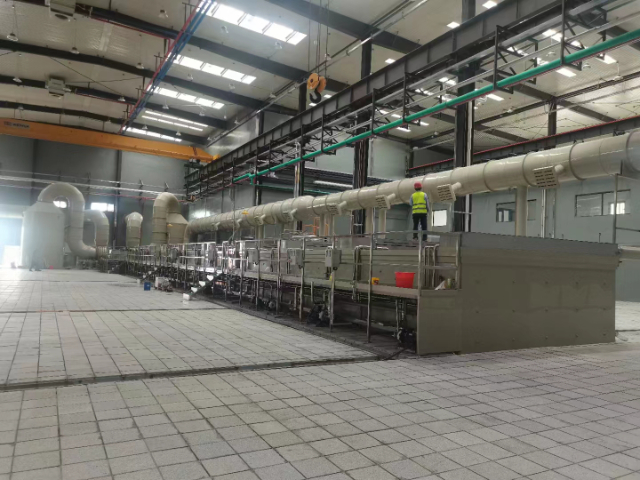
火力发电厂的锅炉、汽轮机等重心设备,长期处于高温、高压、高腐蚀的运行环境中,受热面管道、压力容器极易产生氧化皮与锈蚀,不*降低热传导效率,增加能耗,更可能引发管道堵塞、爆管等严重安全事故。酸洗钝化设备可对锅炉受热面管道、汽轮机叶片等关键部件进行深度处理,彻底清理表面杂质,形成致密钝化膜,大幅提升设备的耐腐蚀性与运行稳定性,为能源电力的安全高效生产筑牢根基。在核电站中,核级不锈钢设备的酸洗钝化更是关乎核安全的重心环节,设备表面杂质的残留与钝化膜的不完整,都可能引发核腐蚀风险,影响核电站的长期安全运行,因此,高精度、高可靠性的酸洗钝化设备,成为核电工业不可或缺的安全保障。化工行业是酸洗钝化设备的重心应用领域之一,其对金属设备的耐腐蚀性要求堪称严苛。陕西管阀酸洗钝化设备怎么样酸洗液可循环利用,降低企业生产成本与资源浪费。
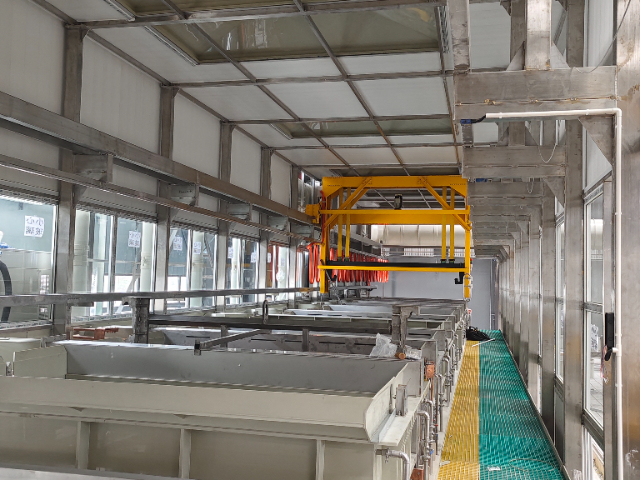
钝化系统是构建金属防护屏障的关键环节,其重心功能是在金属表面形成一层致密、稳定的钝化膜,提升金属的耐腐蚀性能。钝化系统主要由钝化液槽、温控装置、pH调节装置、钝化液循环装置等构成。钝化液槽同样采用耐腐蚀材质,确保钝化液的稳定性;温控装置精细控制钝化液温度,不同钝化工艺对温度要求不同,精细控温是保障钝化膜质量的关键;pH调节装置通过自动添加酸碱试剂,将钝化液pH值控制在比较好范围内,确保钝化反应的顺利进行;钝化液循环装置通过循环泵使钝化液均匀循环,保证钝化液与金属表面充分接触,形成均匀致密的钝化膜。此外,钝化系统还配备钝化膜质量监测装置,通过电化学检测、膜厚检测等方式,实时监测钝化膜的质量与厚度,确保钝化效果达标,对于制造领域的精密部件,钝化系统的精度与稳定性直接决定了产品的重心性能。控制系统是酸洗钝化设备的大脑,决定了设备的自动化程度、运行精度与稳定性,是实现智能化酸洗钝化的重心支撑。
酸洗重心设备是工艺的重心执行单元,主要包括酸洗槽体、循环搅拌系统、温控系统与加药系统,其设计需兼顾耐腐蚀性、密封性与参数稳定性。酸洗槽体多采用玻璃钢、聚丙烯或衬塑钢材制造,具备优异的耐酸腐蚀性能,槽体结构根据工件尺寸设计,分为卧式、立式与滚筒式,卧式槽体适用于长管道、板材等大型工件,立式槽体适用于小型零部件,滚筒式槽体则通过旋转实现工件与药剂的充分接触,提升处理效率。循环搅拌系统通过耐酸泵与搅拌装置,使酸洗药剂保持均匀流动,避免局部浓度不均,同时增强药剂与工件表面的接触效果,缩短酸洗时间;温控系统采用电加热或蒸汽加热方式,结合温度传感器与自动调节装置,将酸洗温度控制在设定范围,确保化学反应速率稳定,避免温度过高引发过腐蚀或温度过低导致酸洗不彻底;加药系统则通过计量泵精细补充酸洗药剂,维持药剂浓度稳定,减少药剂浪费,保障酸洗效果的一致性。设备运行前需对槽体进行钝化预处理,防止金属本体被酸液腐蚀。
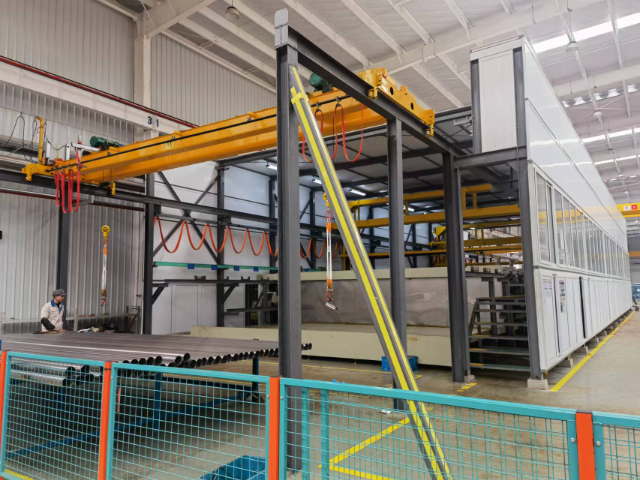
设备智能化与精细化,将大幅提升金属防护工艺的质量稳定性,减少因防护失效导致的设备故障与安全事故,降低工业生产的维护成本与停机损失;设备环保化与资源循环化,将推动金属表面处理行业实现绿色转型,减少环境污染,助力工业领域实现碳达峰、碳中和目标;设备集成化与定制化,将降低中小企业的准入门槛,让更多企业享受到先进的金属防护技术,推动行业整体技术水平的提升。同时,酸洗钝化设备的技术进步,还将带动上游材料研发、零部件制造与下游应用产业的协同发展,形成完整的产业链生态,为工业体系的安全、高效、绿色运行提供坚实支撑。钝化处理后的金属件需在100℃以下烘干,避免高温导致钝化膜开裂或褪色。山东全自动酸洗钝化设备方案
酸洗钝化设备智能化程度高,助力企业实现绿色生产。济南管件酸洗钝化设备
操作人员在使用酸洗钝化设备时必须做好个人防护工作,穿戴耐酸碱的工作服、手套、护目镜等劳保用品。工作场所应设置明显的警示标志,提醒人员注意安全。同时,要确保设备的电气系统安全可靠,避免漏电事故的发生。在进行加酸等危险操作时,应在通风良好的环境下缓慢进行,防止酸液飞溅伤人。另外,现场应配备急救药品和冲洗设施,以便在发生意外情况时能及时采取措施减少伤害。随着环保意识的不断提高,如何减少酸洗钝化过程中产生的废水、废气排放成为一个重要课题。对于废水处理,可以采用中和沉淀法、膜分离技术等方法去除其中的有害物质后再排放。废气处理方面,除了前面提到的通风排气系统外,还可以采用吸附法、催化燃烧法等先进技术进一步净化废气中的污染物。此外,企业应积极探索绿色生产工艺,如开发低污染的新型酸洗剂替代传统强酸,从源头上降低环境污染风险。济南管件酸洗钝化设备