商机详情 -
黑龙江全自动酸洗钝化设备生产过程
酸洗钝化工艺的本质,是通过化学药剂与金属表面的靶向反应,实现清洁与防护的双重目标,其工艺原理的科学性,决定了酸洗钝化设备的设计与应用方向。酸洗环节利用酸性溶液,如盐酸、硫酸、硝酸,与金属表面的氧化皮、锈层发生化学反应,将其转化为可溶性物质后剥离,同时去除油污、焊渣等附着杂质,使金属表面达到洁净状态;钝化环节则借助钝化剂,如硝酸、铬酸盐、有机钝化剂,促使洁净的金属表面发生氧化反应,形成一层厚度均匀、结构致密的钝化膜,这层钝化膜能有效隔绝氧气、水分与腐蚀性介质,大幅提升金属的耐腐蚀性能,避免后续使用中的锈蚀、点蚀等问题。这一工艺对设备的重心诉求,在于实现工艺参数的精细可控、处理过程的稳定高效与作业过程的安全可靠。设备配备自动补液系统,维持酸洗液浓度稳定平衡。黑龙江全自动酸洗钝化设备生产过程

操作人员在使用酸洗钝化设备时必须做好个人防护工作,穿戴耐酸碱的工作服、手套、护目镜等劳保用品。工作场所应设置明显的警示标志,提醒人员注意安全。同时,要确保设备的电气系统安全可靠,避免漏电事故的发生。在进行加酸等危险操作时,应在通风良好的环境下缓慢进行,防止酸液飞溅伤人。另外,现场应配备急救药品和冲洗设施,以便在发生意外情况时能及时采取措施减少伤害。随着环保意识的不断提高,如何减少酸洗钝化过程中产生的废水、废气排放成为一个重要课题。对于废水处理,可以采用中和沉淀法、膜分离技术等方法去除其中的有害物质后再排放。废气处理方面,除了前面提到的通风排气系统外,还可以采用吸附法、催化燃烧法等先进技术进一步净化废气中的污染物。此外,企业应积极探索绿色生产工艺,如开发低污染的新型酸洗剂替代传统强酸,从源头上降低环境污染风险。杭州不锈钢酸洗钝化设备维修电话钝化液温度准确可控,保障钝化膜质量均匀一致。
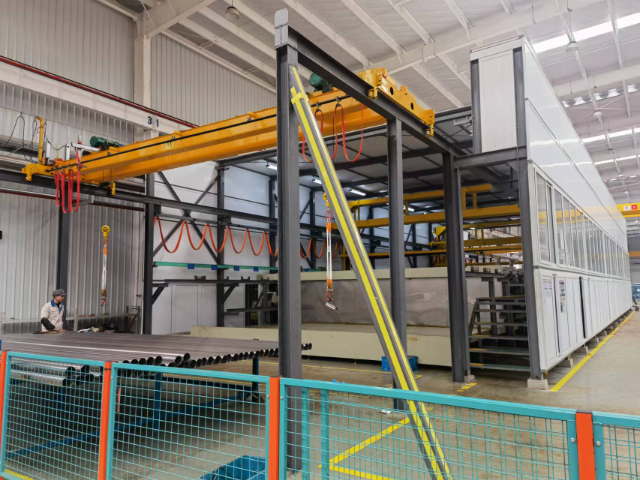
物料输送系统是实现酸洗钝化自动化、规模化的重要支撑,其重心功能是将待处理的金属工件精细输送至酸洗、钝化工序,确保处理过程的连续性与高效性。物料输送系统根据工件的尺寸、重量、形状与生产规模,可分为吊具输送、输送带输送、悬挂链输送、机器人搬运等多种形式。吊具输送适用于大型、重型工件,通过电动葫芦、行车等装置实现工件的起吊、转运与浸泡;输送带输送适用于中小型、规则形状的工件,通过输送带将工件连续输送至酸洗、钝化槽,实现连续化生产;悬挂链输送适用于形状复杂、需多角度处理的工件,工件悬挂在链条上,依次经过酸洗、钝化、清洗等工序,实现自动化流水线作业;机器人搬运则适用于精密、易损工件,通过工业机器人精细抓取、定位,避免工件磕碰损伤,同时实现柔性化生产,满足多品种、小批量的生产需求。
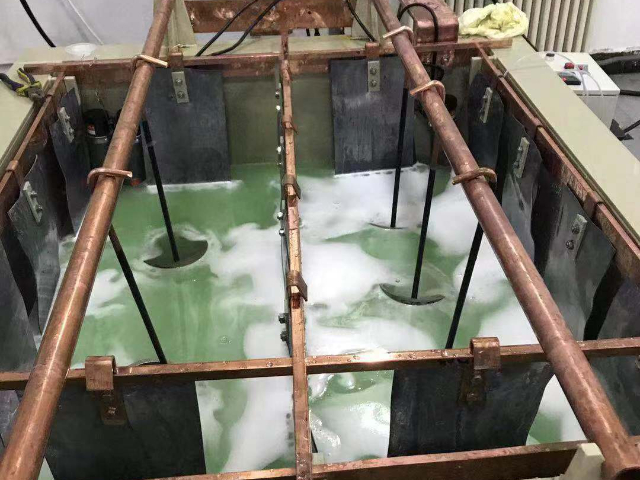
物料输送系统的合理配置,大幅提升了酸洗钝化设备的生产效率,降低了人工劳动强度,保障了处理过程的稳定性。废液处理系统是酸洗钝化设备实现绿色环保的关键保障,其重心任务是对酸洗钝化过程中产生的废液进行无害化处理,实现达标排放或资源回收。废液处理系统主要由中和反应装置、沉淀分离装置、过滤装置、蒸发结晶装置等构成。中和反应装置通过添加碱性试剂,将酸性废液中和至中性,同时使重金属离子形成沉淀;沉淀分离装置通过重力沉淀、气浮等方式,将沉淀物与清液分离,沉淀物经脱水处理后,作为危险废物妥善处置,清液进入后续处理环节;过滤装置采用精密过滤器、膜分离装置等,去除清液中的微小颗粒与溶解性杂质,进一步提升水质;对于高浓度废液,蒸发结晶装置通过加热蒸发,使废液浓缩结晶,回收有用盐类,同时实现废水的零排放。酸洗槽配备搅拌装置,促进酸洗液与金属充分反应。
尽管酸洗钝化设备已实现广泛应用,但随着工业需求的升级与环保标准的趋严,仍面临诸多技术挑战,需要通过持续创新实现突破,推动设备技术向更高水平进阶。环保与资源循环的挑战是当前较突出的问题。传统酸洗钝化工艺产生的废水、废气、废渣处理难度大,尤其是含重金属的废水与废渣,处理成本高,且存在二次污染风险;同时,酸洗药剂的利用率较低,大量药剂随废水排放,造成资源浪费。突破方向在于研发资源循环利用技术,例如开发酸洗废液回收再利用装置,通过膜分离、蒸发结晶等技术回收废液中的酸与金属离子,实现酸的循环利用与金属离子的回收;优化废水处理工艺,采用高级氧化、电渗析等技术,提高废水回用率,减少新鲜水资源消耗;同时研发无铬、低毒的环保钝化剂,替代传统含铬钝化剂,从源头减少有毒有害物质的产生,降低环保处理压力。针对钛材表面处理,设备形成稳定耐蚀的钝化膜层。贵州全自动酸洗钝化设备供应商家
设备配备pH值监测系统,实时反馈酸洗液酸碱度。黑龙江全自动酸洗钝化设备生产过程
进入21世纪,随着自动化技术、传感技术、信息技术的飞速发展,酸洗钝化设备迎来智能化、精细化转型,实现了从人工控制到智能调控、从单一功能到系统集成、从高污染到绿色环保的跨越式升级。智能化成为这一时期的重心特征,设备集成了温度传感器、浓度传感器、pH传感器、流量传感器等高精度感知元件,结合PLC控制系统、工业计算机与智能算法,实现对酸洗钝化全过程的实时监测与精细调控。操作人员可通过人机界面设定工艺参数,系统能自动调整酸液浓度、温度、浸泡时间、喷淋压力等关键指标,确保每一个工件的处理效果均匀一致,大幅提升了产品质量稳定性与生产效率,同时降低了人工操作风险。与此同时,绿色环保成为酸洗钝化设备技术发展的重心方向。黑龙江全自动酸洗钝化设备生产过程