商机详情 -
云南管件酸洗钝化设备厂家报价
现代酸洗钝化设备的控制系统以PLC为重心,结合人机界面、各类传感器与执行机构,构建闭环控制体系。温度控制方面,通过温度传感器实时监测酸液、钝化液温度,将数据反馈至PLC,PLC根据设定值与实际值的偏差,自动调节加热装置功率,确保温度稳定;浓度控制方面,通过浓度传感器监测酸液、钝化液浓度,自动补液装置根据浓度变化补充试剂,维持浓度稳定;时间控制方面,通过计时装置精细控制酸洗、钝化时间,避免因时间不足导致处理不彻底,或时间过长造成基体损伤。此外,控制系统还具备数据记录、故障诊断、远程监控等功能,数据记录功能可存储温度、浓度、时间、pH值等关键参数,便于质量追溯与工艺优化;故障诊断功能实时监测设备运行状态,及时发现泵体故障、传感器异常、阀门堵塞等问题,发出报警提示并给出排查建议,缩短停机时间;远程监控功能则通过网络将设备运行数据上传至云端,操作人员可通过手机、电脑远程查看设备状态、调整工艺参数,实现无人值守或少人值守,大幅提升生产管理的便捷性与效率。医疗器械生产中,酸洗钝化设备能对金属器械进行严格的表面处理,保证其无菌性和安全性。云南管件酸洗钝化设备厂家报价
酸洗钝化过程中涉及强酸、高温等高危因素,设备一旦出现泄漏、故障,极易引发安全事故;同时,设备长期在腐蚀性环境中运行,关键部件易老化、损坏,影响运行可靠性。突破方向在于强化设备的安全防护设计,采用双重密封、防泄漏报警、紧急停机等安全装置,实现对泄漏、超温、超压等风险的实时监测与预警;选用耐腐蚀性更强、使用寿命更长的材料与部件,例如采用新型高分子复合材料、耐腐合金等,提升设备重心部件的耐蚀性与可靠性;同时建立设备全生命周期管理系统,通过状态监测与预防性维护,提前排查故障隐患,保障设备长期稳定运行。云南管件酸洗钝化设备厂家报价钝化处理后的金属件需在100℃以下烘干,避免高温导致钝化膜开裂或褪色。
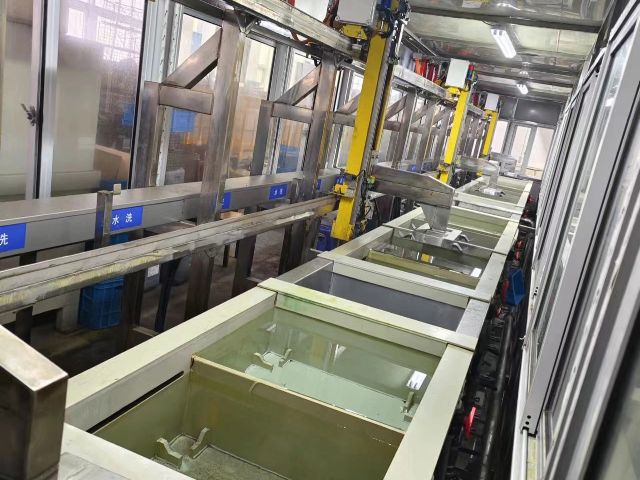
在工业化初期,金属酸洗钝化主要依靠人工浸泡、手工操作,采用简单的酸液槽与钝化液槽,通过人工控制浸泡时间、温度,完成金属表面的处理。这种方式完全依赖操作人员的经验,处理质量不稳定,酸液消耗量大,且操作人员直接接触强酸、强碱,安全风险较高,同时产生的废液随意排放,对环境造成严重污染。这种粗放的处理方式,只能满足小规模、低要求的金属防护需求,无法适应工业化大规模生产的发展。随着化工技术与机械制造技术的进步,20世纪中期,酸洗钝化设备开始向机械化、规模化方向发展。这一时期,出现了半自动化的酸洗钝化生产线,通过输送带、吊具等装置实现金属工件的自动输送,减少了人工干预,提升了处理效率。同时,设备开始配备简单的温控、液位控制装置,能够对酸液、钝化液的温度与浓度进行初步调控,处理质量的稳定性有所提升。但这一时期的设备仍存在明显局限,自动化程度低,工艺参数控制精度不足,且缺乏完善的废液处理系统,环境污染问题依然突出,难以满足制造行业对金属防护的精细化需求。
酸洗钝化设备的应用场景高度分散,不同行业、不同工件的材质、尺寸、防护需求差异明显,设备需根据具体场景进行定制化设计与技术适配,才能充分发挥工艺价值。在石油化工行业,重心需求是处理大型压力容器、管道与储罐,这些工件尺寸大、材质多为不锈钢或碳钢,且需承受高温高压、强腐蚀性介质,对钝化膜的致密性与耐腐蚀性要求较高。适配的酸洗钝化设备多采用大型卧式槽体与自动化流水线,配备大容量酸洗钝化槽、循环搅拌系统与环保处理装置,同时集成在线检测功能,实时监测钝化膜质量,确保处理后的设备满足石油化工行业的严苛标准,保障设备在复杂工况下的长期稳定运行。在操作酸洗钝化设备时,需要注意安全防护,佩戴好防护用品,避免酸液对人体造成伤害。

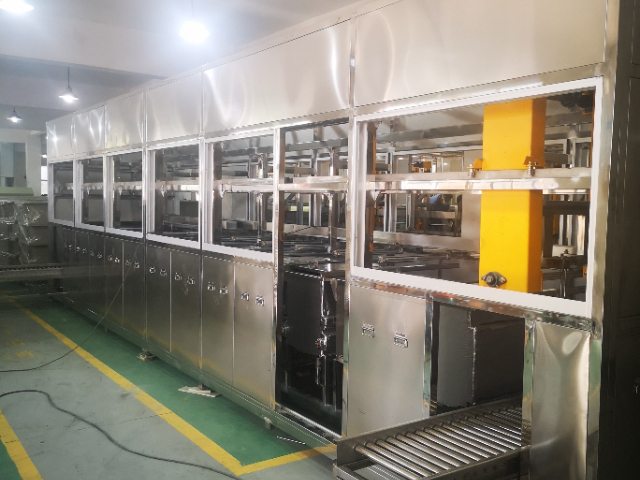
传统人工浸泡或简易槽体处理,不*存在药剂浓度波动大、温度控制粗放、处理时间不精细等弊端,导致钝化膜厚度不均、附着力不足,还因人工操作暴露于强酸环境中,存在严重的安全隐患,同时产生的废液、废气难以集中处理,极易造成环境污染。而酸洗钝化设备通过集成自动化控制系统、循环过滤系统、安全防护系统与环保处理系统,将工艺参数的波动控制在极小范围,确保每一批金属工件的处理效果一致,同时将人工操作与高危工序隔离,实现废液废气的源头收集与合规处置,既保障了工艺质量,又契合现代工业对安全与环保的刚性要求。从工业价值来看,酸洗钝化设备是连接金属材料与终端应用的关键纽带。设备配套的废水处理系统采用中和沉淀法,将废酸液转化为中性固体废弃物。云南管件酸洗钝化设备厂家报价
酸洗液浓度实时监测,确保处理效果稳定可靠。云南管件酸洗钝化设备厂家报价
智能控制系统是酸洗钝化设备的神经中枢,通过PLC可编程逻辑控制器、传感器、人机界面与工业软件的协同,实现设备的自动化运行与智能化管理。传感器实时监测温度、压力、液位、药剂浓度、pH值等关键参数,将数据传输至PLC,PLC根据预设程序自动调节加热装置、加药泵、循环泵的运行状态,确保工艺参数稳定;人机界面为操作人员提供直观的操作界面,可实时查看设备运行状态、工艺参数,支持参数设定、故障报警与远程操作;工业软件则具备数据采集、存储、分析与追溯功能,可记录每一批工件的处理参数,生成质量报告,便于质量追溯与工艺优化,同时通过数据分析预测设备故障,实现预防性维护,减少设备停机时间。智能控制系统的应用,大幅提升了设备的运行效率与稳定性,降低了人工操作强度与出错率。云南管件酸洗钝化设备厂家报价