商机详情 -
贵州不锈钢切削液工厂
切削液在机床中循环使用,使用周期的长短影响用液成本与维护频率,延长使用周期有助于降低综合成本。宁波安斯贝尔润滑科技有限公司通过配方设计与使用建议,帮助延长切削液的使用周期,减少换液次数。合适的浓度维护、杂油清理与微生物控制,有助于切削液保持状态,延长有效使用时间。使用周期较长的切削液,能减少换液次数,降低停机与废液处理负担,使车间用液管理更加经济与顺畅。让用液过程更加经济顺畅,减少维护与换液频次。宁波安斯贝尔润滑科技有限公司乳化型切削液,润滑表现较好。贵州不锈钢切削液工厂
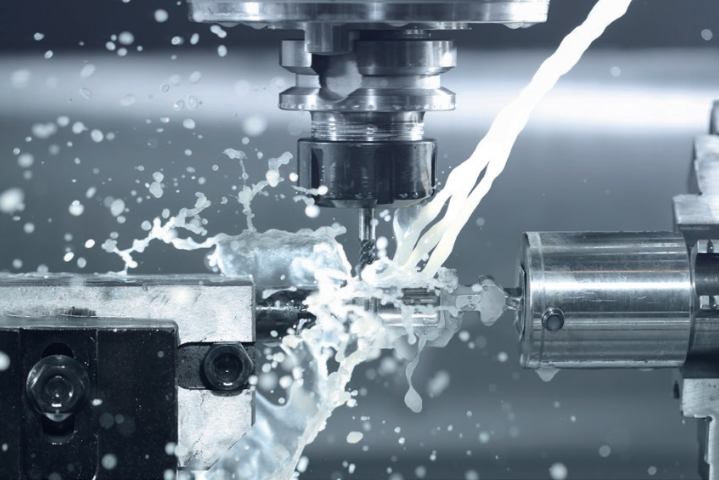
加工类型高速切削适合使用水溶性切削液,低速切削适合使用油溶性切削液。工件材料不同材料对切削液的要求不同,例如铝合金适合使用乳化液,不锈钢适合使用极压切削油。刀具材料硬质合金刀具适合使用水溶性切削液,陶瓷刀具适合使用油溶性切削液。加工精度高精度加工需要使用润滑性能好的切削液,以减少刀具磨损和提高表面质量。环保要求在环保要求较高的场合,应优先选择合成切削液或生物降解性好的切削液。稀释比例水溶性切削液需要按照说明书的要求进行稀释,通常稀释比例为1:20到1:50。使用浓度根据加工条件和切削液类型,调整切削液的使用浓度,以确保冷却和润滑效果。流量和压力切削液的流量和压力应根据加工条件进行调整,确保切削液能够充分冷却和润滑刀具和工件。过滤和清洁定期过滤切削液,去除切屑和杂质,保持切削液的清洁,延长使用寿命。河南微乳化切削液销售厂家工业空调配备压力释放阀保安全。
全合成切削液:这种切削液完全不含矿物油,主要由水、添加剂和有机化合物组成。它的冷却性能非常好,而且透明度高,便于观察加工过程。全合成切削液的使用寿命也很长,因为它不会像乳化液那样容易发生油水分离。但它对润滑性能要求很高的加工不太适用,例如一些高精度的磨削加工。主要成分是矿物油,可能还会添加一些极压添加剂。油性切削液的润滑性能非常好,能够承受较大的切削力和切削热。它适用于重负荷的切削加工,如拉削、攻丝等。例如,在拉削加工中,刀具与工件的接触面积大,切削力很大,油性切削液能够很好地减少刀具与工件之间的摩擦,防止刀具损坏。不过,它的冷却性能相对较差,而且使用后机床和工件表面会比较油腻,清理起来比较麻烦。
浓度控制对于水溶性切削液,需要根据加工要求和切削液的说明书来调整浓度。浓度过低会降低润滑和防锈性能,浓度过高则会增加成本,同时可能影响冷却性能。例如,乳化液的浓度一般在3%-10%之间,具体浓度要根据加工材料和加工方式来确定。清洁和维护要保持切削液的清洁,定期清理切削液槽中的切屑和杂质。如果切削液中有过多的杂质,会影响其性能,还可能导致机床部件堵塞。同时,要注意切削液的维护,定期检查其酸碱度、浓度等指标,及时补充和更换切削液。安全和环保切削液在使用过程中可能会产生一些对人体有害的气体和液体。操作人员应该佩戴防护用品,如手套、护目镜等。而且,切削液的废液不能随意排放,要按照环保要求进行处理,避免对环境造成污染。宁波安斯贝尔润滑科技有限公司切削液,帮助减少刀具磨损。
攻丝与钻孔工序中,刀具深入工件,排屑与润滑难度较大,切削液较难到达刀具前端。切削液需到达刀具前端,帮助润滑切削界面、带走切屑,减少丝锥与钻头的磨损。宁波安斯贝尔润滑科技有限公司针对攻丝钻孔推出相应切削液,注重渗透与润滑表现,使液体能较快到达切削部位。较深螺纹与孔位加工时,合适的切削液有助于减少刀具磨损与断丝问题,提升工序的顺畅程度,帮助减少攻丝钻孔过程中的停机返工。帮助减少螺纹加工中的断丝问题,提升攻丝钻孔效率。宁波安斯贝尔润滑科技有限公司切削液,抗泡表现较为稳定。湖北微乳化切削液共同合作
宁波安斯贝尔切削液适配自动化设备,提升智能产线效能。贵州不锈钢切削液工厂
切削液在使用中保持相应的洁净度,有助于加工质量与设备状态,减少杂质对加工的影响。宁波安斯贝尔润滑科技有限公司的切削液在使用中,切屑与杂质可通过沉降等方式与液体分离,保持液体相对清洁。磨削液中切屑颗粒细小,沉降与过滤较为重要,需做好日常管理。保持切削液洁净,能减少颗粒对工件表面的影响,也有助于延长切削液与机床部件的使用状态,帮助车间维持良好的加工条件。帮助加工现场维持较好条件,减少杂质带来的不良影响。贵州不锈钢切削液工厂