商机详情 -
江苏电动机嵌线机参考价
结构变形是另一个潜在的精度威胁。嵌线机在长期承受工作载荷后,机架和导轨等基础部件可能发生微小变形,累积起来会影响整体精度。定期使用精密水平仪和激光准直仪检测设备基础几何精度,必要时进行调整或修复。设备安装基础的质量也很关键,应确保足够稳固且防震。电气系统稳定性直接影响控制精度。电源波动可能导致伺服电机转矩波动;编码器信号干扰会造成位置检测误差;接地不良会引入测量噪声。定期检查电气连接可靠性,清洁接触点;使用稳压电源和滤波器保证供电质量;合理布线避免信号干扰。伺服驱动参数也需要定期校验,确保响应特性符合要求。芜湖全自动嵌线机销售厂。江苏电动机嵌线机参考价
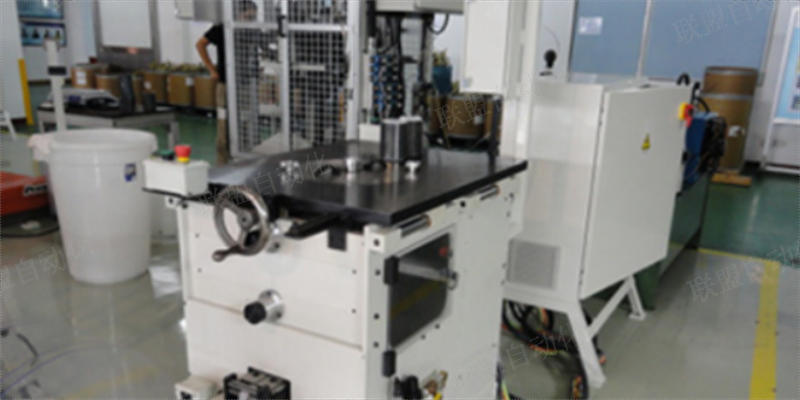
常见故障快速排查:嵌线时断线。(1)线嘴出口毛刺:拆下线嘴,用金相砂纸打磨R角。(2)张力轮卡滞:清理张力轮轴承,重新加脂。(3)线材本身缺陷:更换线圈供应商批次,做拉力测试。分度不准:(1)原点开关松动:重新固定开关支架,复测零点。(2)分度盘锁紧螺母松:用扭矩扳手按对角顺序复紧。(3)蜗轮副磨损:更换蜗轮蜗杆,重新跑合。主轴温升高:(1)润滑不足:检查油路、油泵、分配器。(2)轴承预紧过大:松开锁紧螺母,重新调整预紧力。(3)冷却风扇停转:更换风扇电机,清洗散热片。江苏电动机嵌线机参考价嵌线机的自动化设计减少了人工操作,提高了生产的稳定性。
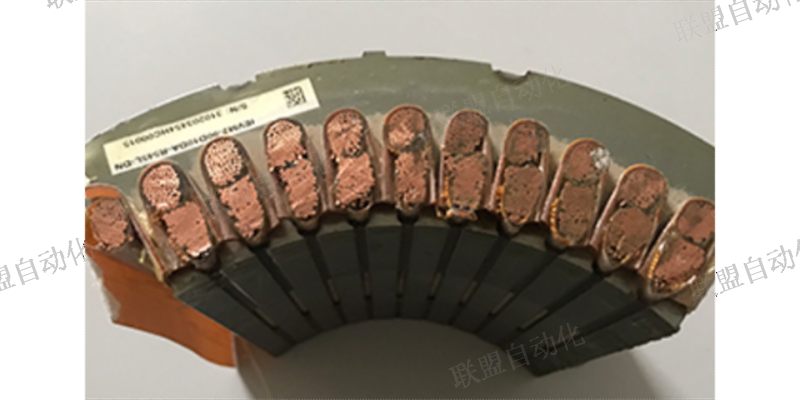
嵌线力度是确保线圈到位且不受损的关键参数。力度不足会导致线圈嵌入不彻底,影响槽满率和电气性能;力度过大则可能使导体变形或绝缘破损。理想的嵌线力度应根据线圈截面积、绝缘材料和槽形尺寸通过试验确定。现代嵌线机可编程实现力度曲线控制,在不同嵌线阶段施加不同的力。铁芯旋转角度精度直接影响绕组分布均匀性。角度偏差会导致绕组节距变化,影响电机电磁性能。嵌线机通常采用高分辨率编码器检测旋转位置,精度可达±0.1°甚至更高。对于特殊绕组形式,如分数槽绕组,角度控制更为关键,需要精确计算每个槽位的理论位置。
工件与工具准备环节,首先要核对待嵌线的定子规格与生产图纸是否一致,检查定子内孔、槽口是否有毛刺、油污或变形,若有需用锉刀、砂纸等工具清理修整,防止嵌线时损伤线圈绝缘层。线圈的型号、尺寸、匝数需与图纸要求相符,外观应无破损、鼓包或粘连,绝缘层完好,引出线长度和位置符合规定。同时,需准备好绝缘纸、槽楔、压线板等辅助材料,确保其规格与定子槽匹配。常用工具如尖嘴钳、剪刀、划线笔、卷尺等应提前放在操作台上,且保持清洁完好。这款嵌线机操作简便,适合各种规模的电子制造厂。
周保:进入轻度拆检层面。润滑系统:(1)放出润滑泵旧油,用干净油桶回收,目测油色。若油发黑且带金属粉,说明主轴或凸轮副已出现异常磨损,需提前安排月保排查。(2)清洗滤网。滤网堵塞是润滑不足的首要原因,用柴油浸泡后用毛刷轻刷,阴干后再装回。(3)手动打油,观察各分配器是否出油均匀。若某一路不出油,用细钢丝通油孔,不可高压空气猛吹,防止把杂质吹进轴承。气动系统:(1)拆下过滤器水杯,倒掉积水,检查密封圈是否龟裂。(2)用肥皂水涂抹在电磁阀排气口,若出现连续气泡,说明阀芯磨损内漏,必须更换阀芯或整阀。(3)将气压从0.6兆帕缓慢降到0.4兆帕,观察气缸是否仍能平稳动作。若爬行严重,说明缸筒内密封圈已老化。机械传动:(1)拆下主轴皮带防护罩,检查同步带齿面是否起毛、掉齿。(2)手盘主轴,感觉是否有卡滞。若盘不动,多半是分度凸轮进了异物或轴承烧死。(3)用塞尺检查联轴器端面间隙,超过0.2毫米必须重新找正。宁德机器人嵌线机销售厂。山东入线机市场价格
福州半自动嵌线机销售厂。江苏电动机嵌线机参考价
槽楔的安装要紧密贴合线圈和定子槽。选择与槽型匹配的槽楔(通常为竹制或环氧玻璃布板材质),用木锤或橡胶锤轻轻将槽楔敲入定子槽内,使其顶部与定子铁芯平齐,两端伸出长度一致(一般为5-10mm)。槽楔不得有松动或翘起现象,若槽楔过短或过松,需更换合适的槽楔重新安装,防止电机运行时槽楔脱落损伤线圈。质量检查需从外观和电气性能两方面进行。外观检查要查看线圈在槽内是否排列整齐,无扭曲、变形,端部高度一致,绝缘纸无破损、外露,槽楔安装牢固,引出线位置正确,标记清晰。用手轻拉线圈,感受其在槽内的紧实度,无明显松动。检查定子铁芯表面有无划痕、变形,若有需进行修复。江苏电动机嵌线机参考价