商机详情 -
四川潜水泵滴漆机生产
高精度化发展:随着电机性能要求的不断提高,对滴漆工艺的精度要求也越来越高。未来的滴漆机将在滴漆量控制、温度控制和位置控制等方面实现更高的精度。例如,采用先进的微滴注技术和高精度的流量控制装置,能够实现对滴漆量的精确控制,误差可控制在极小的范围内。在温度控制方面,采用更加精密的温度传感器和先进的控温算法,能够实现对加热温度的高精度调节,确保工件在预热和固化过程中的温度均匀性。在位置控制方面,通过引入高精度的伺服驱动系统和定位装置,能够实现对工件的精确定位和运动控制,保证绝缘漆能够准确地滴注到绕组的各个部位。滴漆机的喷涂过程中不会产生漏涂,保证产品的质量。四川潜水泵滴漆机生产
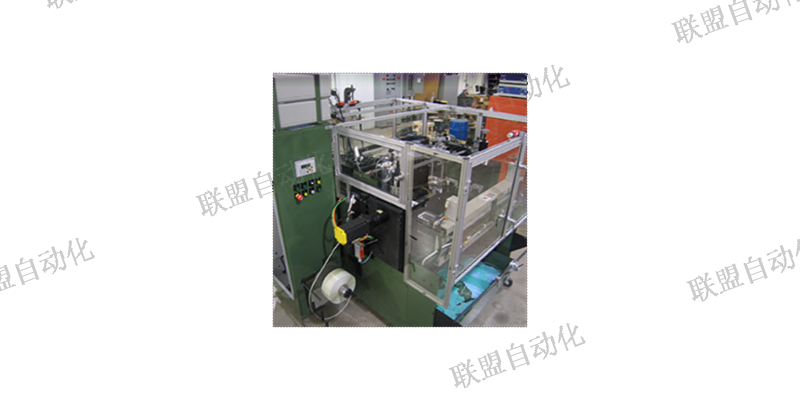
滴漆机在提升生产效率和一致性方面发挥着明显作用。在传统手工浸漆或喷涂工艺中,不*效率低下,而且难以保证每个产品绝缘厚度的均匀性和一致性。人工操作易受主观因素影响,可能导致漏涂、涂覆不均或固化不足等问题。滴漆机采用自动化控制系统,能够精确设定滴漆量、滴漆速度及固化参数,实现大批量生产中的高度一致性。同时,滴漆机通常集成于生产线中,可实现连续作业,大幅缩短生产周期。例如,在现代汽车电机生产线中,滴漆机能够与绕线机、嵌线机等设备联动,形成高效自动化流水线,满足大规模制造的需求。进口滴漆机单价上海加热滴漆机设备厂家。
流平与胶化阶段:分子结构重组。滴漆完成后,工件进入流平区,在离心力与重力共同作用下,漆膜表面张力趋于平衡。此阶段需严格控制工件转速:转速过低(<800rpm)会导致漆液堆积,形成流挂缺陷;转速过高(>2500rpm)则可能引发甩漆,造成铁心端部漆膜厚度不足。胶化过程是漆液从液态向固态转变的关键阶段。以某环氧滴浸漆为例,当温度升至145℃时,漆液中的双酚A环氧树脂与酸酐固化剂开始交联反应,3分钟内形成三维网状结构。此时需监测胶化时间,若胶化过快(<2分钟),易导致漆膜内应力集中,产生裂纹;胶化过慢(>5分钟),则可能造成漆膜流淌,影响绝缘性能。
典型应用场景分析:从微电机到大型发电机。微电机转子滴漆:在处理外径Φ50mm、长度80mm的微电机转子时,采用FD(G)J系列滴漆机,配置Φ0.8mm滴漆针头,滴漆流量设定为1.2ml/s,旋转速度1500rpm。通过30°倾斜滴漆工艺,可在25秒内完成全槽填充,漆膜厚度均匀性CV值≤8%,满足IEC60034-1标准要求。大型发电机定子滴漆:对于外径Φ2m、高度1.5m的大型发电机定子,需采用多工位旋转滴漆系统。以某核电站用发电机定子为例,其采用8工位旋转台,每个工位配置单独滴漆头与加热装置。通过同步控制各工位旋转速度(50rpm)与滴漆流量(50ml/s),可在45分钟内完成全定子滴漆,漆膜渗透深度达12mm,远超传统浸漆工艺的8mm。河南潜水泵滴漆机生产。
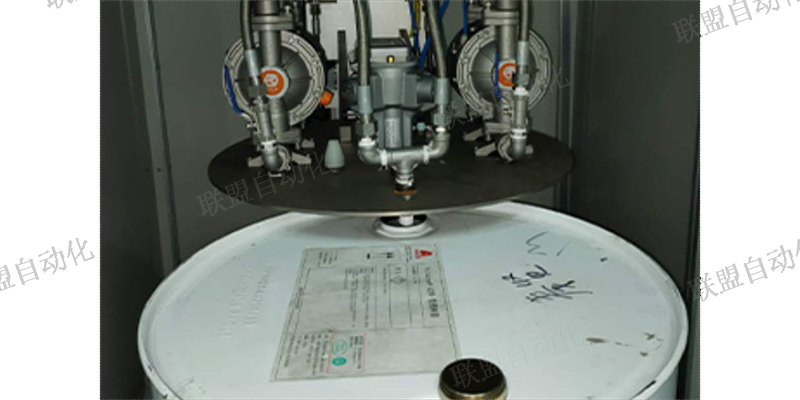
漆料特性同样影响设备选择。不同粘度的漆料需要匹配不同压力的输送系统;漆料的固化特性决定了加热系统的功率和温控精度要求;漆料的化学性质则关系到管路和喷嘴的材质选择。与漆料供应商密切沟通,确保设备兼容性十分重要。生产节拍要求直接关系到设备自动化程度的选择。高产量生产线需要配备自动上下料机构、快速固化系统和高效的漆料循环装置;而多品种小批量生产则更注重设备的快速换型能力和工艺参数存储功能。厂房条件也是不可忽视的因素。滴漆机可延长电机使用寿命。江苏进口滴漆机哪家好
滴漆机为企业创造明显效益。四川潜水泵滴漆机生产
设备清理:在完成一批工件的滴漆操作后,需要对滴漆机进行清理和维护。首先,将滴漆系统中的剩余绝缘漆排空,并对漆桶、漆泵、滴漆嘴等部件进行清洗,防止绝缘漆残留干涸堵塞管道和部件。然后,清理加热系统和传动系统中的灰尘和杂物,对各润滑点进行补充润滑。然后,对设备的控制面板、人机界面等进行清洁,保持设备的整洁。随着技术的不断进步,滴漆机的涂装效果将更加精细,效率将更加高效,成为各行业提高产品质量和生产效率的重要工具。四川潜水泵滴漆机生产