商机详情 -
浙江电机压铸件工期短
异形压铸件的关键优势的是复杂几何结构一次成型,大幅提升成本效益。这类零件若采用分段加工再组装,成本会大幅增加,而压铸工艺可通过模具复刻复杂曲面与多腔体结构,减少后续机加工量与组装误差,降低整体成本。成本优化的关键的在于模具设计与生产节拍管控:采用模块化模具降低开模成本,通过多腔模设计提升单次产出,提高生产效率;材料选型上,选用兼顾流动性与强度的铝合金,适配薄壁异形件成型需求。LED 灯具散热鳍片、医疗器械复杂结构件等,均能通过这种方式实现降本增效。江苏骏利精密制造科技在异形压铸件领域经验丰富,采用高寿命模具钢延长模具使用寿命,通过结构优化设计降低材料消耗,在保证产品强度的同时,为客户提供高性价比的异形压铸件解决方案。报价透明分解各项成本,明确特殊要求费用,建立合理调价机制,助客户平衡质量与成本。浙江电机压铸件工期短
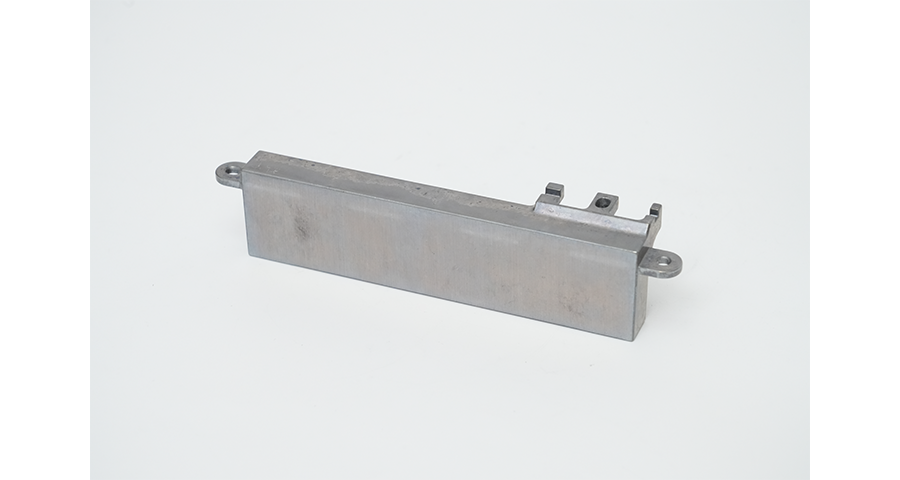
重力压铸作为一种传统的压铸成型工艺,凭借其独特的技术优势,在特定领域仍具有不可替代的地位。该工艺依靠金属液自身重力自然充填型腔,生产过程温和平稳,可有效减少金属液充型过程中产生的内部气孔、氧化夹渣等缺陷,形成致密均匀的内部组织,使得压铸件的力学性能均匀稳定,特别适合后续需要进行热处理、焊接等加工工序的零部件生产。与高压压铸工艺相比,重力压铸更适配壁厚较大、结构相对简单的零件生产,在医疗器械零部件、自动化设备配件等对产品机械性能一致性要求较高的领域,能够稳定保证产品的机械性能达标,满足各类场景的使用需求,为精密制造领域提供多样化的成型解决方案。天津加厚压铸件标准规格铜合金加工严控熔点温控,模具耐热补偿,CAD/CAE模拟避缺陷,为通讯电气提供可靠铸件。
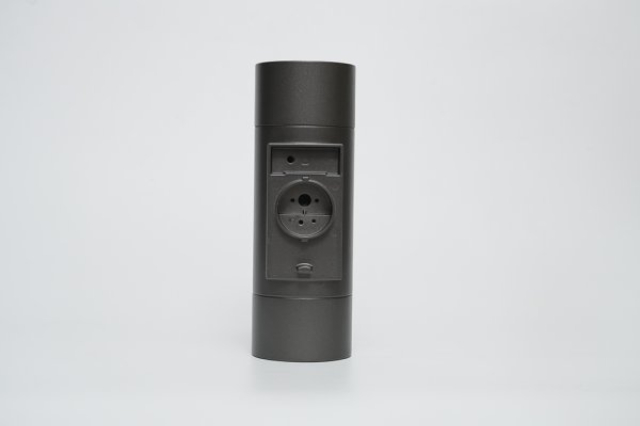
配件压铸件作为各类设备的关键配套组件,其性能表现直接决定了整机的运行稳定性、使用寿命与使用效果,因此需结合不同应用场景的具体需求,定制专属的生产解决方案,兼顾强度、耐磨性、尺寸精度、轻量化等多元性能要求,实现性能与场景的匹配。不同行业的配件压铸件,需求各有侧重:电动工具配件长期承受高频振动与摩擦,需强化结构强度与耐磨性,确保长期稳定运行;自动化设备配件多为复杂结构,需适配设备的装配需求,保障尺寸精度与结构合理性;医疗机器人配件对精度与稳定性要求较高,需严格控制尺寸偏差,避免运行过程中出现故障;通讯设备配件需兼顾电磁屏蔽性能与轻量化设计,满足设备小型化、高性能的发展趋势。优化合金配方、改进热处理工艺、完善模具与产品结构设计,是提升配件压铸件综合性能的关键手段,通过科学管控,可让配件压铸件充分适配电动工具、自动化设备、医疗、通讯等多行业的使用需求,为整机设备的可靠运行提供坚实支撑。
锌合金压铸生产周期的优化,需统筹兼顾模具准备、熔炼、压铸、后处理等各个环节,每个环节的效率提升,都能有效推动整体交付速度的提升,同时需确保提速不影响产品品质。在模具准备环节,采用标准化模架设计、对模具进行预硬化处理,可大幅缩短新订单的模具开发与准备时间,提升模具投入使用的效率;熔炼环节,通过调控熔炼温度与合金配比,既能保证材料性能稳定,又能提高熔炼效率;压铸与后处理环节,优化后处理流水线排序、采用快速换模系统,可减少工序衔接延迟,进一步压缩生产周期。同时,合理的原材料库存管理,能避免因采购延误影响生产进度;引入自动化检测设备,可快速完成尺寸测量与缺陷识别,减少检验耗时,实现生产效率与产品质量的双重保障,高效响应下游客户的交付需求。锌合金表面处定制电镀喷涂,一体化产能减损耗,全自动设备保均匀,满足多行业差异化。
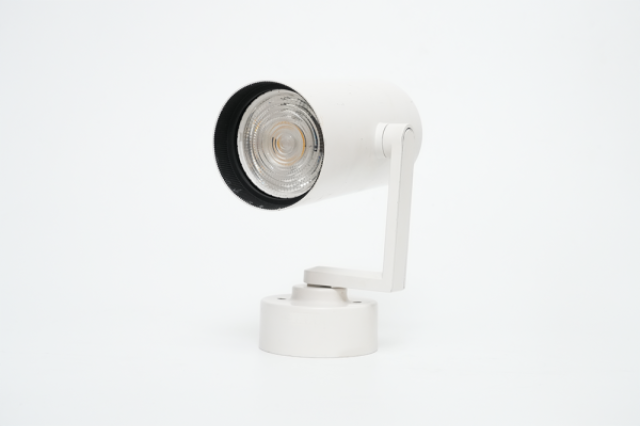
压铸件质量是精密制造行业的关键要求,需从尺寸精度、材料性能、表面质量、内部质量四个关键维度进行综合管控,缺一不可,只有把控,才能确保压铸件满足各行业的严苛使用需求。尺寸精度方面,需控制复杂结构压铸件的形位公差,确保零部件能够实现无缝装配;材料性能方面,需根据不同应用场景的需求,选择适配的压铸材料,保障材料的强度、耐热性、耐腐蚀性等指标达标;表面质量方面,需保证压铸件表面光洁度、色泽均匀,无划痕、毛刺、色差等缺陷;内部质量方面,需彻底杜绝缩孔、气孔、氧化夹渣等内部缺陷,保障产品结构完整性与使用稳定性。质量管控贯穿生产全流程,从模具设计阶段充分考虑材料收缩率,避免成型后尺寸偏差;到熔炼环节严格把控合金成分与熔体温度,确保材料性能稳定;再到压铸过程优化注射速度、压力、温度等工艺参数,减少成型缺陷;后续经精整、热处理等工序进一步提升产品性能,同时配合首件检验、过程巡检、成品终检的全流程检测机制,层层把关,确保每一件产品都符合行业标准与客户要求。镁合金压铸件全流程质控,严控原料至成品检测,保障汽车通讯产品可靠稳定。上海异形压铸件工厂
高压成本受能耗模具影响,CAE模拟减试模,标模架降投入,成熟控本能力提供高性价比。浙江电机压铸件工期短
喷砂是提升压铸件外观质感、表面粗糙度与使用寿命的关键表面处理工艺,其工艺方案需根据压铸件的材质特性与实际使用场景进行定制,才能达到预期处理效果。不同材质的压铸件,适用的喷砂介质与工艺参数存在差异:铝合金压铸件通常采用玻璃珠喷砂,可实现均匀的亚光效果,兼顾美观与实用性;锌合金压铸件则多选用不锈钢砂,能够有效提升表面硬度,增强产品的抗划伤能力。工艺选择还需结合产品的使用环境,例如户外通讯设备外壳,需选用耐腐蚀的喷砂介质,以应对户外恶劣环境,延长产品使用寿命;医疗设备压铸件则需采用生物相容性良好的喷砂材料,确保符合医疗领域的卫生标准。此外,喷砂前后均需执行严格的清洁流程,彻底清理压铸件表面的杂质与残留,避免影响喷砂效果与涂层附着力。完善、灵活的喷砂工艺体系,能够为各类压铸件提供稳定可靠的表面处理支持,满足不同行业的差异化需求。浙江电机压铸件工期短
江苏骏利精密制造科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的照明工业中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏骏利精密制造科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!