商机详情 -
浙江通讯压铸件密度均匀
高压压铸件加工成本受设备能耗、模具使用寿命、材料利用率等因素影响较大,持续优化成本是行业需求。通过 CAE 仿真模拟金属液充型过程,可提前优化流道与排气结构,大幅减少试模次数与材料损耗;采用模块化、标准化模架设计,能够降低模具开发投入与制造周期;合理优化浇口、溢流槽布局,可明显提升材料利用率,减少废料产生;根据产品工况选用铝材牌号,能在满足性能要求的同时控制原料成本。复杂结构件与大批量订单更适合采用高压压铸工艺,稳定的工艺参数控制可进一步降低废品率,摊薄单件生产成本。江苏骏利精密制造科技依托 CAD/CAE/CAM 一体化数字化管理,有效提升模具精度与使用寿命,稳定生产节拍,在汽车、通讯等领域形成成熟的成本控制体系,可为客户提供高性价比、可规模化量产的高压压铸解决方案。铜合金压铸全流程防沙孔,优化流道与惰性保护,配合无损探伤,确保通讯电力件高可靠。浙江通讯压铸件密度均匀
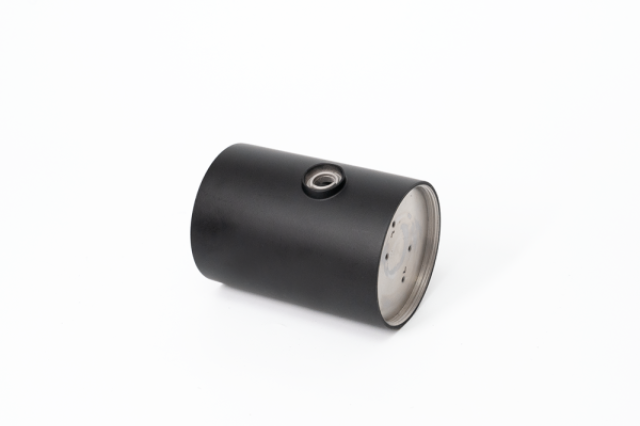
重型机械设备工作工况复杂,多承受载荷与振动,对结构件的强度、承载能力提出了较高要求,加厚压铸件凭借其优异的结构强度与承载性能,在重型设备承重部件制造中展现出明显优势,成为重型设备配套的零部件。加厚压铸件的结构设计需兼顾科学性与合理性,重点考虑壁厚均匀性与内部应力分布,避免因局部壁厚过厚导致金属液冷却不均,产生缩孔、缩松等内部缺陷。通过采用渐变式壁厚设计理念,优化材料分布,可有效分散内部应力,提升结构稳定性;在生产工艺方面,针对加厚件的结构特点,调整压射速度、压力等关键参数,延长保压时间,确保压铸件内部组织致密,提升承载能力。同时,在模具设计阶段,借助有限元分析软件模拟金属液充型过程,提前知道可能出现的冷隔、气孔等缺陷,提前优化工艺方案;质量控制环节增加超声波探伤等专业检测手段,排查加厚部位内部隐患,进一步提升产品的承载能力与使用寿命,满足重型设备、医疗机器人等领域对承重部件的严苛要求。安徽抛光压铸件无沙孔重力压铸依靠自重充型减少气孔,组织致密性能稳,适配需热处理焊接的厚壁件。
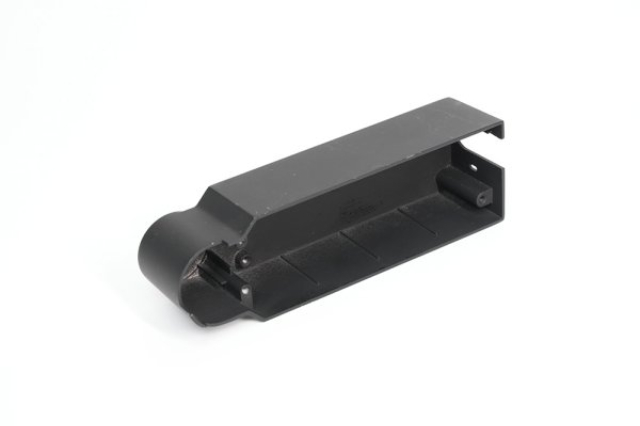
重力压铸件生产周期主要包括图纸评审、模具加工、试模验证、批量生产四个阶段。模具加工涉及工序多、加工精度要求高,整体耗时相对较长,若试模方案不合理、工艺参数反复调整,会大幅延长整体交付周期。重力压铸依靠金属液自重充型,过程平缓、内部缺陷少,特别适合厚壁件、高结构强度件生产,如灯具散热器、医疗机械配件、自动化设备底座等,但产品冷却时间需严格控制,以避免内部疏松与尺寸变形。企业可通过采用标准化模架、预硬模具钢材等方式,缩短模具设计与热处理时间,从而有效压缩整体生产周期。江苏骏利精密制造科技在重力压铸领域经验丰富,技术团队可快速优化模具结构与工艺方案,通过数字化系统全程跟踪订单进度,明显提升生产运转效率,确保医疗器械、灯具、自动化结构件等订单准时、稳定交付。
在新能源汽车制造领域,异形压铸件的公差精度直接决定整车的装配质量与行驶安全性,尤其是汽车车灯、智能驾驶控制器外壳等关键部件,因结构复杂、曲面多、壁厚薄,且需与其他零部件配合,对公差控制提出了较高要求,微小的尺寸偏差都可能导致装配困难,甚至影响整车安全性能。控制异形压铸件公差,需采用精细化的工艺管控手段:通过多段式温度控制系统,调控压铸过程中的温度,保障金属液在充型过程中保持稳定的流动性,避免因温度波动导致的尺寸偏差;借助数字化模拟技术,提前知道模具收缩率变化,优化模具设计,从源头减少尺寸误差;搭配全过程精度监测设备,实时跟踪生产过程中的尺寸变化,及时调整工艺参数;同时优化模具设计与浇注系统布局,减少零部件成型过程中的变形与应力集中,提升零部件的互换性,降低后续加工调整成本。的公差控制,不*能保障异形压铸件的装配精度,更能提升新能源汽车的整体可靠性,满足主机厂对零部件的严苛装配要求,助力新能源汽车产业高质量发展。喷塑涂层微米级控公差,兼顾防腐与尺寸,自动化喷涂实时监测,保障高精件批量一致性。
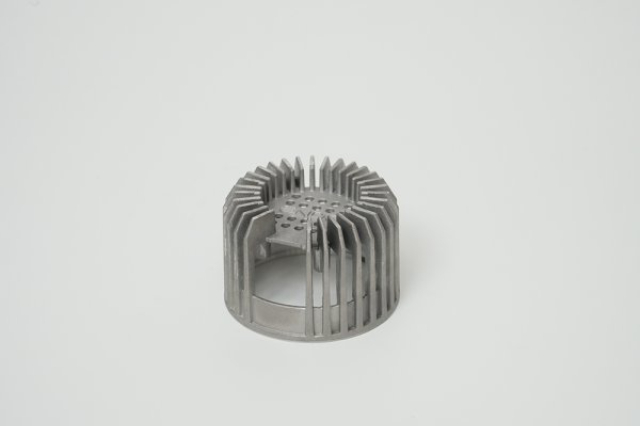
喷砂是提升压铸件外观质感、表面粗糙度与使用寿命的关键表面处理工艺,其工艺方案需根据压铸件的材质特性与实际使用场景进行定制,才能达到预期处理效果。不同材质的压铸件,适用的喷砂介质与工艺参数存在差异:铝合金压铸件通常采用玻璃珠喷砂,可实现均匀的亚光效果,兼顾美观与实用性;锌合金压铸件则多选用不锈钢砂,能够有效提升表面硬度,增强产品的抗划伤能力。工艺选择还需结合产品的使用环境,例如户外通讯设备外壳,需选用耐腐蚀的喷砂介质,以应对户外恶劣环境,延长产品使用寿命;医疗设备压铸件则需采用生物相容性良好的喷砂材料,确保符合医疗领域的卫生标准。此外,喷砂前后均需执行严格的清洁流程,彻底清理压铸件表面的杂质与残留,避免影响喷砂效果与涂层附着力。完善、灵活的喷砂工艺体系,能够为各类压铸件提供稳定可靠的表面处理支持,满足不同行业的差异化需求。汽车压铸实现复杂结构一体化成型,助力轻量化,覆盖从内饰到动力系统全场景。河北异形压铸件密度均匀
紧跟新能源趋势创新工艺,推动集成化薄壁化发展,早期协同设计,提供稳定高效压铸方案。浙江通讯压铸件密度均匀
异形压铸件的关键优势的是复杂几何结构一次成型,大幅提升成本效益。这类零件若采用分段加工再组装,成本会大幅增加,而压铸工艺可通过模具复刻复杂曲面与多腔体结构,减少后续机加工量与组装误差,降低整体成本。成本优化的关键的在于模具设计与生产节拍管控:采用模块化模具降低开模成本,通过多腔模设计提升单次产出,提高生产效率;材料选型上,选用兼顾流动性与强度的铝合金,适配薄壁异形件成型需求。LED 灯具散热鳍片、医疗器械复杂结构件等,均能通过这种方式实现降本增效。江苏骏利精密制造科技在异形压铸件领域经验丰富,采用高寿命模具钢延长模具使用寿命,通过结构优化设计降低材料消耗,在保证产品强度的同时,为客户提供高性价比的异形压铸件解决方案。浙江通讯压铸件密度均匀
江苏骏利精密制造科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的照明工业中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏骏利精密制造科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!