商机详情 -
浙江机械压铸件表面处理
现代化全自动压铸生产线实现了从原材料投料到成品出库的全流程连续作业,通过控制生产各环节的时间节点,大幅缩短了传统压铸生产中人工操作、工序衔接等辅助时间,明显提升了订单交付效率,契合现代制造业快速响应客户需求的发展趋势。生产线采用机械手替代人工,完成取件、喷涂、打磨等重复性强、操作精度要求高的工序,不*有效提高了单道工序的生产效率,更保障了整个生产节拍的稳定性,避免了人工操作的随机性带来的效率波动。同时,全自动生产线具备快速切换产品生产程序的优势,可大幅减少设备调整耗时,能够高效响应客户紧急订单需求,为客户项目推进提供保障。此外,全自动生产模式彻底规避了人为操作失误、操作节奏不一致等因素对工期的影响,确保每一批次产品的交货时间可控,有效降低交付延误风险。在市场竞争日益激烈的当下,缩短生产周期、提升交付效率,已成为压铸企业提升竞争力的关键因素之一,全自动压铸生产线的应用的是实现这一目标的重要支撑。高精度压铸依托自动化产线与标准流程,严控关键参数,确保批量产品尺寸一致。浙江机械压铸件表面处理
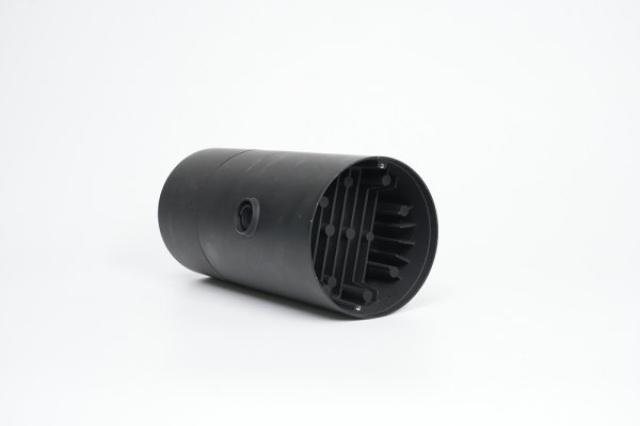
压铸件质量是精密制造行业的关键要求,需从尺寸精度、材料性能、表面质量、内部质量四个关键维度进行综合管控,缺一不可,只有把控,才能确保压铸件满足各行业的严苛使用需求。尺寸精度方面,需控制复杂结构压铸件的形位公差,确保零部件能够实现无缝装配;材料性能方面,需根据不同应用场景的需求,选择适配的压铸材料,保障材料的强度、耐热性、耐腐蚀性等指标达标;表面质量方面,需保证压铸件表面光洁度、色泽均匀,无划痕、毛刺、色差等缺陷;内部质量方面,需彻底杜绝缩孔、气孔、氧化夹渣等内部缺陷,保障产品结构完整性与使用稳定性。质量管控贯穿生产全流程,从模具设计阶段充分考虑材料收缩率,避免成型后尺寸偏差;到熔炼环节严格把控合金成分与熔体温度,确保材料性能稳定;再到压铸过程优化注射速度、压力、温度等工艺参数,减少成型缺陷;后续经精整、热处理等工序进一步提升产品性能,同时配合首件检验、过程巡检、成品终检的全流程检测机制,层层把关,确保每一件产品都符合行业标准与客户要求。北京电子压铸件精度达标高压压铸费用含模具能耗,优模具寿命降废品,规模化产线稳生产,提供成本可控品质。
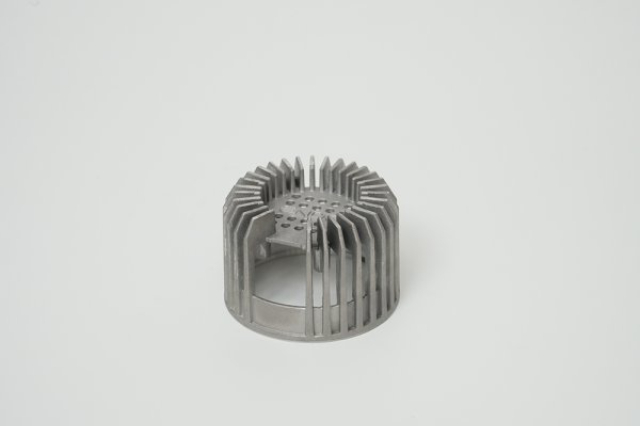
在新能源汽车制造领域,异形压铸件的公差精度直接决定整车的装配质量与行驶安全性,尤其是汽车车灯、智能驾驶控制器外壳等关键部件,因结构复杂、曲面多、壁厚薄,且需与其他零部件配合,对公差控制提出了较高要求,微小的尺寸偏差都可能导致装配困难,甚至影响整车安全性能。控制异形压铸件公差,需采用精细化的工艺管控手段:通过多段式温度控制系统,调控压铸过程中的温度,保障金属液在充型过程中保持稳定的流动性,避免因温度波动导致的尺寸偏差;借助数字化模拟技术,提前知道模具收缩率变化,优化模具设计,从源头减少尺寸误差;搭配全过程精度监测设备,实时跟踪生产过程中的尺寸变化,及时调整工艺参数;同时优化模具设计与浇注系统布局,减少零部件成型过程中的变形与应力集中,提升零部件的互换性,降低后续加工调整成本。的公差控制,不*能保障异形压铸件的装配精度,更能提升新能源汽车的整体可靠性,满足主机厂对零部件的严苛装配要求,助力新能源汽车产业高质量发展。
低压压铸通过底部缓速充型,有效减少湍流与氧化夹渣,适配结构复杂的薄壁件生产,在灯具支架、医疗机器人关节等领域应用广。品质稳定是低压压铸件的关键优势,需依靠的压力曲线调控与全流程质量管控,确保充型压力稳定、铝液凝固顺序符合设计预期,实现单件品质达标、批量生产一致,为客户端自动化装配提供可靠保障。完善的质量管理体系与可追溯的工艺参数,是品质稳定的重要支撑,能有效避免批量生产中的尺寸偏差与性能波动。江苏骏利精密深耕低压压铸领域,通过压力调控与模具管理,实现批量产品尺寸公差波动极小,依托闭环管控体系与专业检测设备,确保低压压铸件品质稳定,满足多领域高精度、高一致性需求。电镀压铸优化流程并行处理,数字化管理追踪进度,压缩工序间隙,实现高效及时交付。
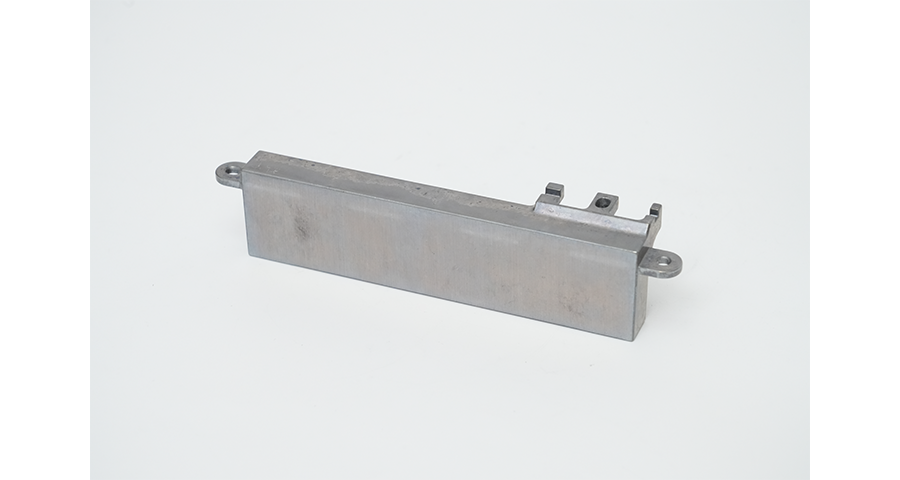
电镀处理是提升压铸件表面性能、延长产品使用寿命的关键工艺,其品质稳定性直接决定了压铸件的外观质感、耐腐蚀性、耐磨性与使用寿命,因此生产过程中需重点把控前处理、电镀参数与镀液纯度三大环节,缺一不可。不同应用场景的压铸件,对电镀层的性能要求存在明显差异:汽车车灯压铸件经过电镀处理后,需具备优异的耐腐蚀性与反光性能,保障车灯的使用寿命与光学效果;通讯设备外壳需注重电镀层的光洁度与附着力,避免使用过程中出现脱落、起皮;户外灯具支架则需强化电镀层的耐候性,以应对户外恶劣环境的侵蚀。为满足不同场景的需求,需建立标准化的电镀工艺流程,规范各环节操作,有效避免麻点、起皮、色差等常见缺陷。依托自动化电镀生产线与数字化参数管理系统,可控制电镀温度、电流密度等关键参数,有效规避人为操作波动带来的质量差异,保障不同批次产品的电镀品质一致,为各类精密压铸件提供可靠的表面处理支持,提升产品的市场竞争力。铜合金加工严控熔点温控,模具耐热补偿,CAD/CAE模拟避缺陷,为通讯电气提供可靠铸件。北京电子压铸件工期短
喷塑工艺严抓预处理、喷涂与固化,控制厚度色差及附着力,确保防腐外观一致。浙江机械压铸件表面处理
重型机械设备工作工况复杂,多承受载荷与振动,对结构件的强度、承载能力提出了较高要求,加厚压铸件凭借其优异的结构强度与承载性能,在重型设备承重部件制造中展现出明显优势,成为重型设备配套的零部件。加厚压铸件的结构设计需兼顾科学性与合理性,重点考虑壁厚均匀性与内部应力分布,避免因局部壁厚过厚导致金属液冷却不均,产生缩孔、缩松等内部缺陷。通过采用渐变式壁厚设计理念,优化材料分布,可有效分散内部应力,提升结构稳定性;在生产工艺方面,针对加厚件的结构特点,调整压射速度、压力等关键参数,延长保压时间,确保压铸件内部组织致密,提升承载能力。同时,在模具设计阶段,借助有限元分析软件模拟金属液充型过程,提前知道可能出现的冷隔、气孔等缺陷,提前优化工艺方案;质量控制环节增加超声波探伤等专业检测手段,排查加厚部位内部隐患,进一步提升产品的承载能力与使用寿命,满足重型设备、医疗机器人等领域对承重部件的严苛要求。浙江机械压铸件表面处理
江苏骏利精密制造科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的照明工业中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏骏利精密制造科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!