商机详情 -
安徽全自动压铸件生产周期
重力压铸件生产周期主要包括图纸评审、模具加工、试模验证、批量生产四个阶段。模具加工涉及工序多、加工精度要求高,整体耗时相对较长,若试模方案不合理、工艺参数反复调整,会大幅延长整体交付周期。重力压铸依靠金属液自重充型,过程平缓、内部缺陷少,特别适合厚壁件、高结构强度件生产,如灯具散热器、医疗机械配件、自动化设备底座等,但产品冷却时间需严格控制,以避免内部疏松与尺寸变形。企业可通过采用标准化模架、预硬模具钢材等方式,缩短模具设计与热处理时间,从而有效压缩整体生产周期。江苏骏利精密制造科技在重力压铸领域经验丰富,技术团队可快速优化模具结构与工艺方案,通过数字化系统全程跟踪订单进度,明显提升生产运转效率,确保医疗器械、灯具、自动化结构件等订单准时、稳定交付。高精度压铸依托自动化产线与标准流程,严控关键参数,确保批量产品尺寸一致。安徽全自动压铸件生产周期
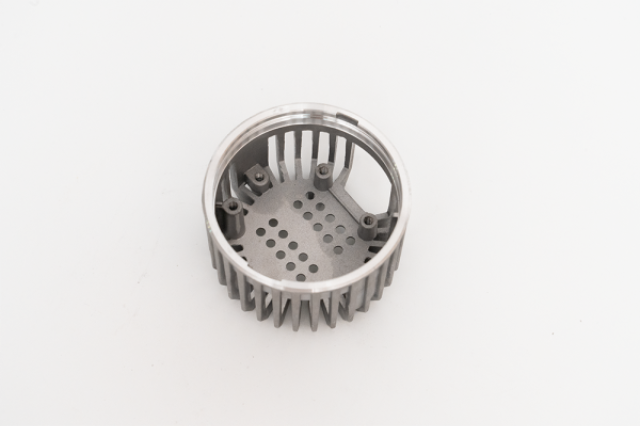
汽车产业向电动化转型的趋势,推动着压铸工艺的持续创新与升级,新能源汽车与压铸工艺二者协同演进、相互赋能,压铸工艺的创新为新能源汽车发展提供支撑,新能源汽车的需求升级又推动压铸工艺不断突破。与传统燃油车相比,新能源汽车对压铸件的轻量化、集成化、多功能化提出了更高要求:电池包外壳需采用一体成型压铸工艺,减少连接点,既提升结构安全性,又优化散热性能,保障电池安全稳定运行;电机外壳需强化电磁屏蔽性能,通过特殊的合金配方与结构设计,有效抑制电磁干扰,保障电机正常工作;智能驾驶系统的传感器支架,需具备较高的尺寸稳定性,确保雷达、摄像头等设备始终保持定位,保障智能驾驶功能可靠;热管理系统压铸件随着电池热管理需求升级,复杂的内部流道设计需要先进的压铸技术实现,确保热交换效率达标。集成化、薄壁化已成为压铸工艺创新的方向,这对模具设计、注射工艺、材料性能提出了更高要求。同时,压铸企业与汽车制造商的早期协同开发变得尤为重要,从产品设计阶段就考虑工艺可行性,提前规避后期生产中的技术难题,实现产品设计与压铸工艺的适配,推动新能源汽车与压铸行业共同高质量发展。安徽全自动压铸件结构牢固重力压铸通过优化模具与精密温控,克服收缩影响,严控公差保障装配精度性能。
高压压铸材质的选择,是决定产品性能、适用场景与使用寿命的前提,需基于材质本身的特性,结合产品的功能需求、使用环境进行匹配,才能充分发挥压铸件的性能。不同材质的压铸件各具优势,适配不同领域:铝合金具备轻量化、导热性佳的特点,是汽车散热器等新能源汽车部件的理想选择,可有效助力新能源汽车实现减重、提升热管理效率;锌合金流动性优良,表面处理效果出众,适合用于通讯设备外壳,能实现复杂结构与美观外观的双重需求;镁合金比强度高,重量轻,可有效助力电动工具减重,提升操作便捷性;铜合金导电性突出,适配智能驾驶控制器等对导电性能要求严苛的精密部件。同时,材质选择还需兼顾材料的物理性能、生产成本与加工难度,例如大功率 LED 灯具需优先选用高导热材质,保障散热效果;户外使用的压铸件则需侧重选择耐腐蚀材质,延长产品使用寿命,实现性能与成本的平衡。
现代化全自动压铸生产线实现了从原材料投料到成品出库的全流程连续作业,通过控制生产各环节的时间节点,大幅缩短了传统压铸生产中人工操作、工序衔接等辅助时间,明显提升了订单交付效率,契合现代制造业快速响应客户需求的发展趋势。生产线采用机械手替代人工,完成取件、喷涂、打磨等重复性强、操作精度要求高的工序,不*有效提高了单道工序的生产效率,更保障了整个生产节拍的稳定性,避免了人工操作的随机性带来的效率波动。同时,全自动生产线具备快速切换产品生产程序的优势,可大幅减少设备调整耗时,能够高效响应客户紧急订单需求,为客户项目推进提供保障。此外,全自动生产模式彻底规避了人为操作失误、操作节奏不一致等因素对工期的影响,确保每一批次产品的交货时间可控,有效降低交付延误风险。在市场竞争日益激烈的当下,缩短生产周期、提升交付效率,已成为压铸企业提升竞争力的关键因素之一,全自动压铸生产线的应用的是实现这一目标的重要支撑。通讯压铸费用透明解析,涵盖材料模具及表面处理,依托规模优化成本,提供高性价比方案。
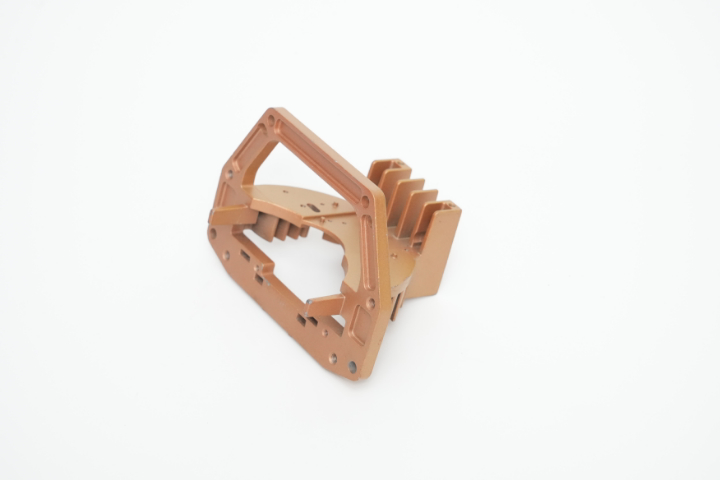
铝合金压铸件的选型需结合强度、导热性、耐腐蚀性及成本等因素综合考量,不同牌号铝合金适配不同应用场景,实现性能与成本的平衡。ADC12 系列流动性优良,适合薄壁复杂件;A380 兼顾强度与导热,适配电子散热器;高硅铝合金耐磨性突出,适用于运动部件。随着汽车轻量化趋势推进,铝合金压铸件常替代钢制部件,新能源车电池托盘需兼顾轻质与防火,通讯基站散热壳体需平衡导热与电磁屏蔽。选型时还需结合后续工艺,避免合金成分影响阳极氧化、焊接等工序效果。江苏骏利精密制造科技依托丰富案例和材料检测能力,为客户提供合金选配方案,助力电动工具、医疗器械等领域实现产品性能升级压铸件生产周期主要由模具设计、试样调试、批量生产三个关键环节构成,其中模具开发是影响周期的关键,采用标准化模架、预置冷却系统,可大幅缩短设计时间;借助 CAE 软件模拟金属填充过程,能减少试模次数,避免反复修改耗时。批量生产阶段,高速压铸机、自动化取件系统可提升生产节拍,多腔模具设计能成倍提高产量,合理优化生产流程可进一步压缩周期。生产周期的优化直接关系客户新品上市节奏,尤其在消费电子、汽车零部件领域,快速交付能力是企业关键竞争力之一。严控原料除气与真空压铸,杜绝沙孔缺陷,依托无损探伤全检,确保产品零缺陷出厂。上海铜合金压铸件选择
电镀全流程标准化管控,优化前处理与镀液纯度,保障涂层厚度均匀、耐腐蚀且外观一致。安徽全自动压铸件生产周期
电子设备制造商在选择压铸件供应商时,诉求是实现成本与质量的平衡,高性价比的电子压铸件既要满足设备运行所需的关键性能,又要通过科学管控严控综合成本,助力电子设备制造商提升产品竞争力。在选材环节,需结合电子设备的使用环境、性能要求,选用适配的铝合金标号,在保证电磁屏蔽、结构强度等性能的同时,合理控制原材料成本,避免过度选材造成的成本浪费;通过选用模具钢材,搭配规范的模具维护流程,延长模具使用寿命,从而摊薄单件压铸件的模具分摊成本,进一步降低生产成本。生产环节引入自动化生产设备,替代人工完成取件、喷涂等重复性工序,不*减少人工干预带来的误差,提升生产稳定性与产品合格率,还能大幅降低人工成本与管理成本。表面处理环节需结合产品外观需求,匹配高性价比的喷砂、阳极氧化等工艺方案,避免过度处理增加成本;同时优化供应链管理,建立稳定的原材料采购渠道,科学管控库存,减少原材料积压与损耗,进一步压缩综合成本。此外,还需具备快速响应能力,能够灵活配合客户产品更新节奏,及时调整生产计划,满足电子设备迭代快、批量多变的需求,实现质量、成本与交付效率的三重平衡。安徽全自动压铸件生产周期
江苏骏利精密制造科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的照明工业中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏骏利精密制造科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!