商机详情 -
佛山柔印陶瓷网纹辊公司
小森设备在上光过程中,上光陶瓷网纹辊的温度控制对於上光质量有一定影响。小森部分上光设备配备了辊体温度调节系统,上光陶瓷网纹辊采用中空结构设计,内部可通入加热或冷却介质,实现辊面温度的准确控制,温度控制范围为20-80℃,温度波动误差不超过±1℃。在水性上光工艺中,适当提高辊面温度(40-50℃)可降低上光油的粘度,提高上光油的流动性和转移效率;在UV上光工艺中,控制辊面温度在30-40℃可避免UV上光油提前固化。上光陶瓷网纹辊的陶瓷涂层热传导性能稳定,能够快速传递热量,使辊面温度均匀分布,避免局部温度差异导致的上光层厚度不均,确保小森设备上光工艺的稳定性和上光质量的一致性。服装标签印刷上光用东莞浦威诺网纹辊,与面料融合好,美观舒适。佛山柔印陶瓷网纹辊公司
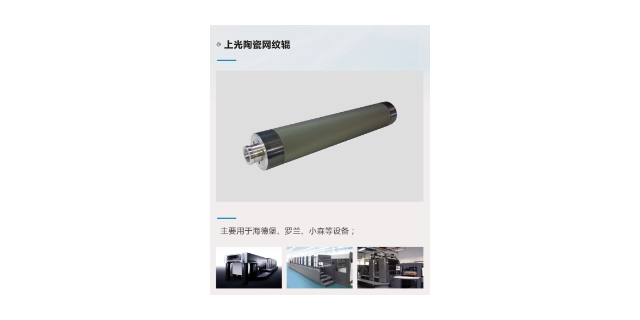
上光陶瓷网纹辊的维护保养是确保其长期稳定运行的关键。在日常使用中,要定期对网纹辊进行清洁,避免光油干结在网穴中,影响网纹辊的性能。清洁时,应使用主用的清洁剂和柔软的清洁工具,轻轻擦拭网纹辊表面,防止刮伤陶瓷层。此外,还要注意网纹辊的存放环境,应将其放置在干燥、通风的地方,避免受潮和腐蚀。定期对网纹辊进行检查,查看网纹是否有磨损、堵塞等情况,如发现问题应及时进行修复或更换。正确的维护保养能够延长上光陶瓷网纹辊的使用寿命,降低企业的生产成本,同时保证印刷品的上光质量始终如一。南昌耐用陶瓷网纹辊订制厂家书签印刷选东莞浦威诺陶瓷网纹辊,美观实用兼具收藏价值。
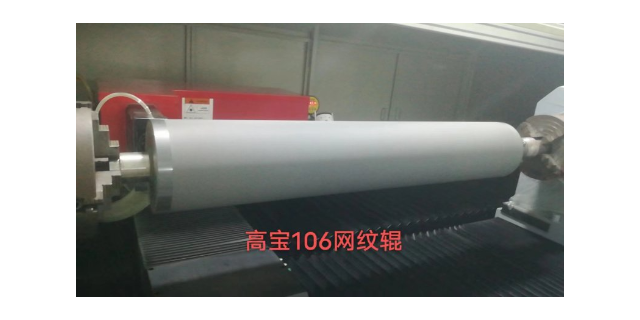
UV上光工艺对温度变化敏感,上光陶瓷网纹辊凭借优异的热稳定性,成为该工艺的理想选择。UV上光油需在紫外线照射下快速固化,上光陶瓷网纹辊能够将UV上光油以均匀的厚度涂布在承印物表面,确保固化过程中涂层收缩一致,避免出现皱纹、气泡等缺陷。其表面陶瓷涂层的导热系数低,可减少UV灯组热量对网纹辊本身的影响,维持网穴尺寸稳定。在烟包、酒包等豪华印刷品的UV上光中,上光陶瓷网纹辊能准确控制上光油层厚度,实现镜面、局部UV、皱纹等多种特殊上光效果,提升印刷品的视觉层次感与附加值。同时,陶瓷网纹辊的易清洗性缩短了UV上光换单时的清洗时间,提高生产效率。
在罗兰设备的磨砂上光工艺中,上光陶瓷网纹辊的网穴设计需满足磨砂效果的特殊要求。磨砂上光油中含有特殊的磨砂颗粒,颗粒大小通常在10-20μm之间,上光陶瓷网纹辊的网穴开口宽度需大于磨砂颗粒直径,以避免网穴堵塞。网穴密度一般选用150-250线/英寸,网穴深度控制在10-12μm,确保上光油能够携带足够的磨砂颗粒转移至承印物表面。罗兰设备的磨砂上光单元配备了搅拌装置,可防止磨砂颗粒沉淀,上光陶瓷网纹辊的网穴结构能够均匀携带磨砂颗粒,使印刷品表面形成均匀的磨砂效果,手感细腻。通过调整上光陶瓷网纹辊的网穴参数和上光油的浓度,可实现不同程度的磨砂效果,满足多样化的印刷品需求。宣传册印刷上光选东莞浦威诺网纹辊,增强视觉冲击力,提高宣传效果。
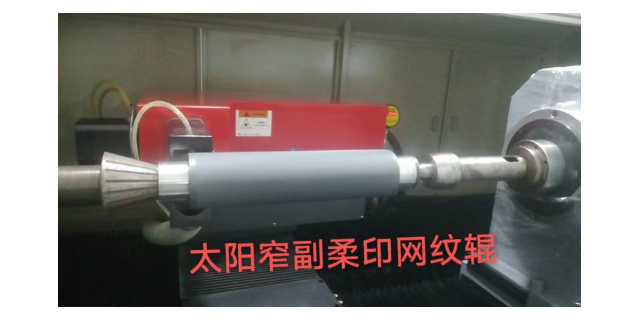
针对罗兰设备的高网线上光需求,上光陶瓷网纹辊的超精密加工技术尤为重要。罗兰设备在进行高要求印刷品上光时,常需要600线/英寸以上的高网线网纹辊,以实现细腻、平整的上光效果。上光陶瓷网纹辊的陶瓷涂层经过超精密抛光处理,表面粗糙度可达Ra0.02μm以下,网穴开口边缘清晰锐利,确保上光油能够均匀分布。高网线网纹辊的网穴深度较浅(通常为3-5μm),需要严格控制网穴深度的一致性,误差不超过±0.3μm,避免因深度差异导致的上光层厚度不均。罗兰设备的传动系统精度较高,上光陶瓷网纹辊的轴头跳动控制在0.002mm以内,确保与设备的准确对接,在高速运转下保持稳定的上光效果,满足高要求印刷品对高网线上光的需求。东莞浦威诺上光陶瓷网纹辊,雕刻工艺精湛,网穴分布均匀,助包装印刷上光效果出色。唐山耐腐蚀陶瓷网纹辊哪家好
食品包装上光选东莞浦威诺上光陶瓷网纹辊,材料安全,光泽度好引消费者。佛山柔印陶瓷网纹辊公司
上光陶瓷网纹辊在海德堡设备的局部UV上光工艺中表现出色。局部UV上光要求上光图案边缘清晰、光泽度高,上光陶瓷网纹辊需具备高精度的网穴结构和套印性能。海德堡局部UV上光设备常采用数字雕刻上光版,上光陶瓷网纹辊的网穴密度选用500-600线/英寸,网穴深度控制在4-6μm,确保上光油能够精确填充上光版的图案区域,边缘无溢边。同时,上光陶瓷网纹辊的圆周精度误差小于0.002mm,与海德堡设备的数字定位系统配合,可实现套印精度误差≤0.03mm,满足精细局部UV上光的需求。局部UV上光后的印刷品,图案区域光泽度可达80-100GU,与非上光区域形成鲜明对比,提升了印刷品的视觉效果和档次。佛山柔印陶瓷网纹辊公司