商机详情 -
苏州60v电瓶车电池恢复
电瓶车电池组噪声与振动控制电瓶车电池组的噪声与振动控制直接影响用户体验。通过声学相机分析,识别出主要噪声源来自冷却风扇和电磁元件。针对风扇噪声,采用翼型优化叶片,在保证风量前提下将噪声降至28dB以下。电磁噪声通过浸漆工艺和弹性固定有效抑制。振动控制方面,建立完整的传递路径分析模型,在结构连接处增设隔振垫。创新性地采用主动振动控制技术,通过压电作动器产生反相声波抵消振动。通过半消声室测试验证,在额定工况下电池组噪声控制在35dB以内,振动加速度低于0.2g。这些措施提升了电瓶车运行时的静谧性,为用户创造更舒适的驾乘体验。 电瓶车电池组材料创新应用。苏州60v电瓶车电池恢复
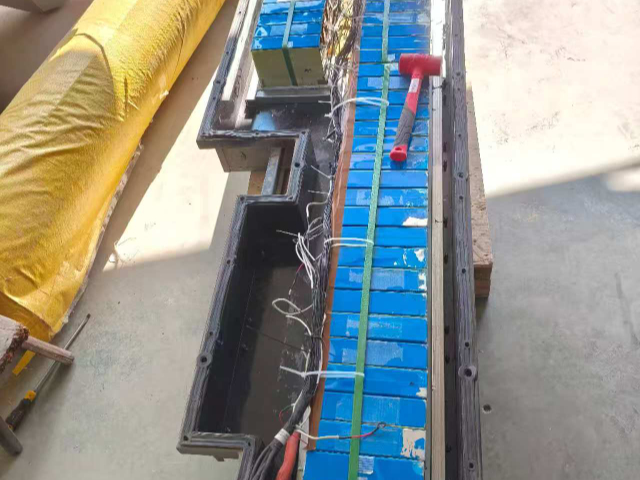
电瓶车锂电池梯次利用评估体系建立完善的梯次利用评估体系是电瓶车电池循环经济的关键。评估过程包括外观检查、电性能测试和安全检测三个环节。首先通过机器视觉检测电池外观,排除有变形、漏液等缺陷的电池。然后进行充放电测试,测量容量、内阻、自放电率等参数,将电池分为A、B、C三个等级。A级电池容量保持率在80%以上,可用于低速电动车;B级电池容量保持率60%-80%,适用于太阳能路灯等场景;C级电池则直接拆解回收。安全检测包括过充、短路等滥用测试,确保使用安全。评估系统还采用机器学习算法,通过历史数据预测电池剩余寿命。这套体系可实现退役电池价值比较大化,降低整体使用成本。 本地外卖电瓶车电池替换电瓶车电池组人机工程学设计。
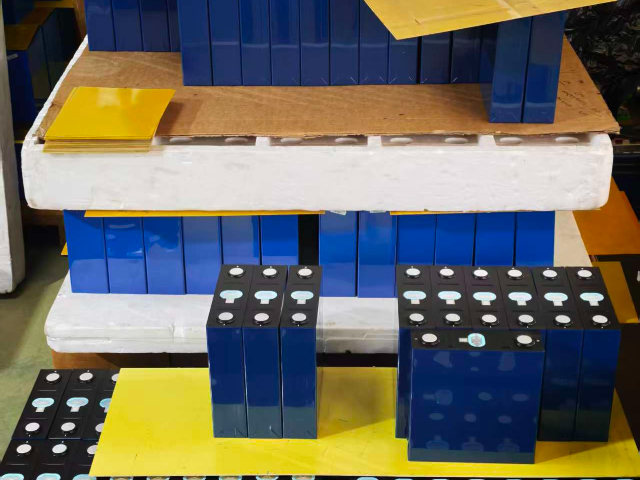
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。此外,还需要建立供应商质量管理体系,确保来料质量的稳定性。
电瓶车锂电池组结构设计与空间优化方案电瓶车锂电池组的结构设计需要综合考虑车辆空间布局、散热需求和安全防护等多重因素。目前主流设计采用模块化理念,将18650或21700圆柱电芯通过并联再串联的方式组成电池模块,再将这些模块集成在轻量化铝合金箱体内。箱体内部需要预留缓冲空间,采用硅胶或泡棉材料作为缓冲层,防止车辆行驶中的震动传递至电芯。在空间布局上,需要根据电瓶车车架结构采用异形设计,常见的有矩形、梯形和T形等。设计方案将电池管理系统(BMS)与结构件一体化集成,通过三维建模软件进行虚拟装配,确保在有限空间内实现比较大能量密度。同时还要考虑维修便利性,采用可拆卸式上盖设计,便于后期维护和电芯更换。这种优化设计可使电池组体积能量密度达到400Wh/L以上,有效提升电瓶车续航里程。 电瓶车电池pack智能制造工艺优化研究。
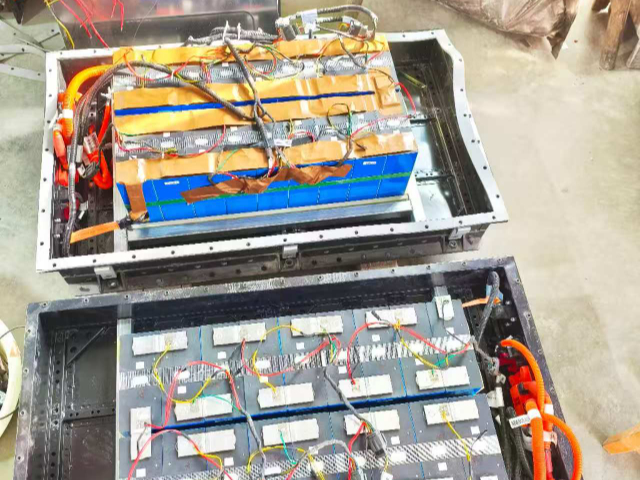
电瓶车电池组智能制造与数字化工厂电瓶车电池组智能制造采用工业4.0架构,构建数字化工厂。生产线配置36个自动化工作站,通过5G网络实现设备互联。智能物流系统采用AGV与立体仓库协同作业,实现物料精细配送。质量控制系统部署机器视觉检测设备,对128个关键质量特征进行100%在线检测。数字孪生平台实时映射生产状态,通过大数据分析预测设备故障。制造执行系统集成ERP、PLM等系统,实现全流程数字化管理。通过智能制造升级,生产线自动化率达到95%,产品直通率提升至99.8%,产能提升3倍的同时,运营成本降低35%。该数字化工厂已成为行业智能制造的新。 电瓶车电池组振动疲劳分析优化。苏州48v电瓶车电池恢复
电瓶车电池防盗系统设计与实现。苏州60v电瓶车电池恢复
电瓶车电池组热管理系统的精细化设计电瓶车电池组热管理系统需要实现精细的温度控制,确保电池在比较好温度区间工作。首先通过计算流体动力学分析,优化流道设计,确保每个电芯表面都能得到均匀冷却。在高温环境下,液冷系统通过制冷剂循环带走热量,冷却板采用微通道设计提升换热效率。在低温环境下,PTC加热系统分区域控制,减少能耗。温度传感器的布置经过优化,在热失控可能发生的区域增加监测点。控制系统采用分层管理策略,底层基于PID算法实现快速响应,上层基于模糊逻辑实现智能决策。创新性地引入相变材料,在电芯间布置石蜡基复合材料,在温度升高时吸收热量,延缓温升。通过台架测试验证系统性能,在45℃环境温度下,确保电池组持续大功率放电时最高温度不超过45℃,电芯间温差控制在3℃以内。这套系统提升了电池组的环境适应性和使用寿命。此外,还需要考虑系统能耗优化,在保证散热效果的前提下降低辅助系统功耗。 苏州60v电瓶车电池恢复
萨菲罗斯(苏州)新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的能源行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**萨菲罗斯供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!