商机详情 -
平湖机械零件铝铸件价格多少
铝合金铸造是工业零部件生产的关键工艺之一,铝铸件凭借轻量化、力学性能优异的特质,成为多行业刚需配件。平湖市新仓镇大进五金铸造厂深耕铸造行业二十余年,熟练掌握适配铝铸件生产的主流工艺,涵盖砂型浇注、金属型(钢模)浇注以及重力铸造三大关键方式。不同工艺适配不同规格、批量与性能要求的铝铸件,砂型浇注更适合小批量、结构复杂的定制款铝铸件,工艺灵活且模具投入成本低;金属型浇注则适配中大批量生产,能保障铝铸件尺寸精度统一;重力铸造更是该厂关键优势工艺,可打造组织致密、表面光洁度高的铝铸件。企业可根据自身产品结构特点、采购批量大小以及使用性能标准,灵活匹配对应的铸造工艺,从源头保障铝铸件的成型品质与使用稳定性,这也是专业铸造厂家区别于普通小作坊的核心技术壁垒。市面多数铝铸件内部组织疏松,长期工况下易疲劳损坏。平湖机械零件铝铸件价格多少
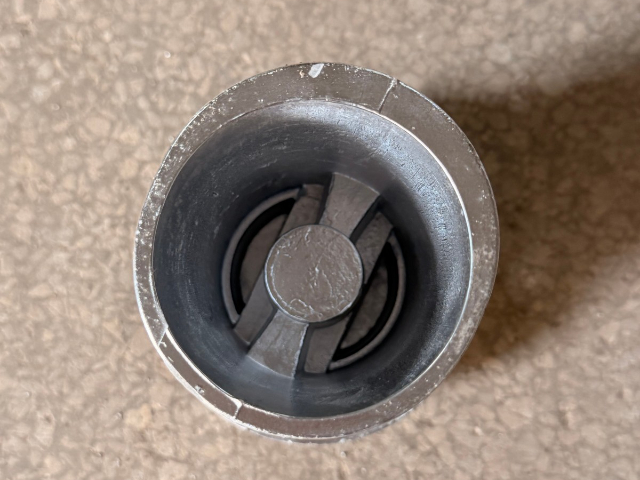
砂型铸造是铝铸件生产中历史**悠久、应用*****的传统工艺,凭借其灵活性强、设备投资低、技术门槛适中的特点,至今仍在铝铸件生产中占据重要地位。该工艺以石英砂等耐火材料为铸型原料,通过手工或机械方式制作砂型,依靠铝液自重完成充型凝固,可生产从几克的精密零件到数十吨的大型构件,尤其擅长制造外形复杂、内有弯曲流道的异形铸件,如航空发动机增压器壳体、内燃机歧管等。砂型铸造的工艺流程相对简单,主要包括砂型制备、型芯制作、浇注、冷却、落砂、清理等环节,其中砂型的质量直接决定了铝铸件的表面质量和尺寸精度。近年来,为克服传统砂型铸造生产效率低、铸件精度差的弊端,行业内不断进行技术优化,开发出差压铸造、调压铸造等反重力砂型铸造技术,通过调节铸型与坩埚内的压差值,实现平稳充型,减少气孔、缩孔等缺陷,提升铸件致密度,同时加快凝固速度,细化晶粒,进一步改善铝铸件的力学性能。浙江重力浇筑铝铸件定做源头工厂直供铝铸件,砍掉中间商让采购价格更具优势。
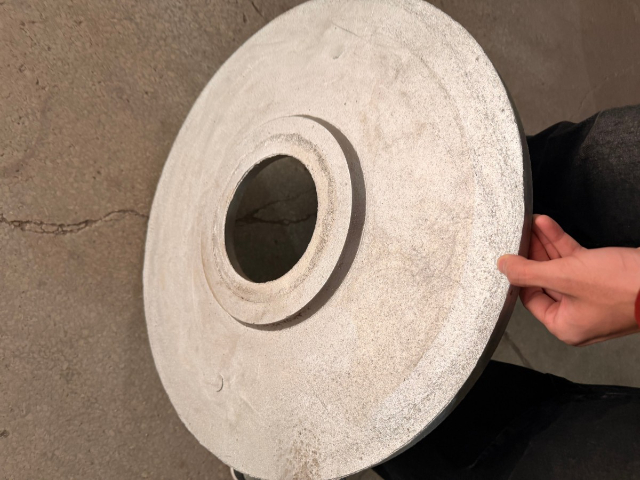
金属型铸造又称硬模铸造,是铝铸件生产中另一种主流的传统工艺,与砂型铸造相比,其比较大的特点是采用铸铁、钢等耐高温金属材料制作长久性铸型,可重复使用数百至数千次,大幅降低了铸型耗材成本,同时提升了生产效率。金属型的热导率与热容量远高于砂型,铝液在金属型内冷却速度更快,铸件晶粒更细密,力学性能比砂型铸件提升15%左右,且尺寸精度高、表面光洁度好,质量稳定性极强,适合中批量标准化零件生产,如汽车活塞、摩托车缸盖、小型电机端盖等。在金属型铸造过程中,需注意两个关键控制点:一是在型腔表面涂覆耐火涂料,既能保护模具、延长模具使用寿命,又能调节铸件冷却速度,避免铸件出现冷隔、粘模等缺陷;二是通过设置水冷或空冷系统,精细控制模具温度,防止模具温度过高或过低导致铝液浇不足、铸件变形等问题。尽管金属型铸造优势明显,但也存在模具制造成本高、生产周期长、铸件形状复杂度受限等不足,更适合生产结构相对简单、批量较大的铝铸件。
针对企业采购铝铸件工艺选型难的痛点,平湖市新仓镇大进五金铸造厂提供一对一工艺适配定制服务,依托二十余年行业经验精细匹配生产方案。企业提交铝铸件图纸、批量需求与性能标准后,该厂专业技术团队很快时间开展图纸研讨,结合产品结构复杂度、采购批量、应用工况三大关键要素,灵活选用砂型浇注、金属型浇注、重力铸造等工艺。小批量、结构复杂的非标铝铸件推荐砂型工艺,控制开模成本;中大批量标准化铝铸件采用金属型工艺,保障尺寸精度与生产效率;高致密、高性能要求的铝铸件优先采用重力铸造工艺,提升力学品质。全程由技术人员讲解不同工艺的优缺点与适配场景,杜绝盲目选型问题,从源头为客户匹配比较好生产工艺,让每一款铝铸件都适配实际使用需求,规避工艺错配带来的成本浪费与品质缺陷。众多行业长期合作伙伴,大进品牌铝铸件品质。
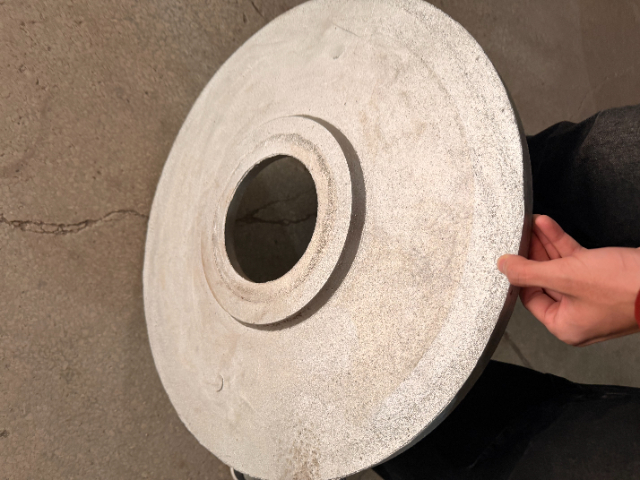
为彻底解决铝铸件尺寸偏差、性能不达标、瑕疵率高的行业痛点,大进五金铸造厂推行从原料到成品的全流程品质管控体系,全域严控铝铸件成品质量。在原材料环节,严格执行入库检验,筛选质量铝合金原料,把控化学成分纯度,杜绝劣质材料投入生产,从源头保障铝铸件基础性能;生产过程中,对模具设计、熔炼浇注、凝固成型等关键工序进行实时管控,规范工艺操作标准,避免人为操作导致的铝铸件结构瑕疵与尺寸误差;成型后开展精细化后期清理与机械加工,打磨去除毛刺、修正外观缺陷,提升铝铸件表面品质;成品阶段建立完整检测流程,逐一核验铝铸件的尺寸精度、力学性能、外观品相,所有指标达标后方可出厂。全链条无死角管控模式,大幅降低次品率,让客户采购的每一批铝铸件都品质稳定、符合标准。耐腐蚀铝铸件可适应户外与潮湿工况。嘉兴机械配件铝铸件厂家电话
铝铸件重量轻,降低设备能耗与损耗。平湖机械零件铝铸件价格多少
熔模铸造又称失蜡铸造,是一种用于生产高精度、复杂结构铝铸件的精密铸造工艺,被誉为“***精密的航空骄子”,广泛应用于航空航天、医疗器械、**装备等对性能和精度有严苛要求的领域。该工艺的**原理是先制作与铸件形状一致的蜡模,再在蜡模外涂覆多层耐火材料形成型壳,待型壳干燥硬化后,通过加热熔去蜡模,***将铝合金液倒入中空的型壳内,冷却凝固后破除型壳即可得到铸件。熔模铸造的比较大优势的是可生产形状极为复杂的零件,如带有镂空、细孔、异形曲面的构件,且尺寸精度较高,表面粗糙度可达1.6μm~6.3μm,几乎无需后续机械加工即可直接装配,同时因无分型面,铸件不会产生飞边,后续清理工序更简便。但该工艺也存在明显局限性,工艺流程较长,通常需要7~15天,蜡模与型壳的制备过程复杂,导致生产成本较高,且铸件重量通常限制在50kg以内,难以用于大型部件制造。近年来,随着技术的革新,快速凝固的熔模铸造技术不断发展,可制造**度薄壁铝合金铸件,进一步拓展了其应用范围。平湖机械零件铝铸件价格多少
平湖市新仓镇大进五金铸造厂汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 大金五金供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!