商机详情 -
河北自润滑尼龙异形件源头工厂
尼龙异形件的成本构成中,原材料占比约 50%-60%,模具费用占 15%-20%,人工和能耗占 10%-15%。批量生产可大幅降低单位成本,当产量超过 10 万件时,模具分摊成本可下降至 5% 以下。因此,企业需根据订单量优化生产计划,平衡成本与效率。 异形件的回收利用需遵循环保要求,热塑性高分子材料可粉碎后重新造粒,掺入新料中循环使用,掺混比例通常不超过 30%,避免影响产品性能;热固性材料则难以回收,需通过焚烧处理,企业需采取措施减少废料产生,推动绿色生产。尼龙异形件,精细化定制,让复杂结构轻松实现。河北自润滑尼龙异形件源头工厂
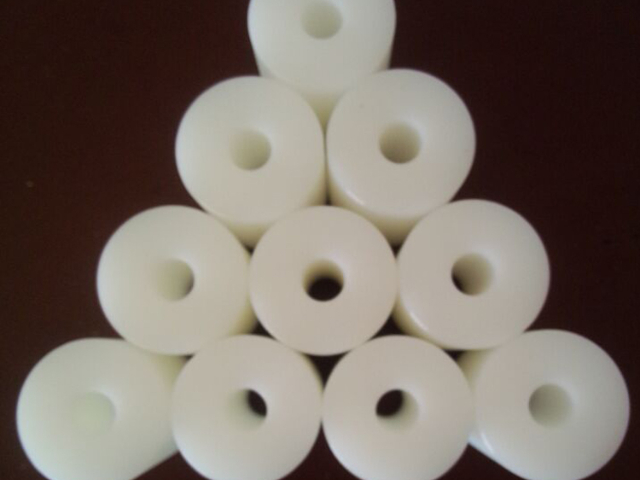
不同工业场景对尼龙异形件的材质要求差异极大,通用尼龙材质无法适配全部工况,盲目选材极易造成配件快速失效、设备故障频发。在化工、食品、矿山、冷链、自动化流水线等不同领域,设备运行温度、介质环境、负载强度完全不同,必须依靠专业化配方改性实现适配。食品加工设备需要安全无毒、无析出的食品级原生尼龙材质,满足食品接触检测标准;矿山、粉尘工况需要高耐磨、抗撕裂改性尼龙,抵御长期粉尘冲刷磨损;冷链低温设备需要耐低温改性材质,避免低温脆裂、韧性下降;重载传动设备需要玻纤增强尼龙,提升整体结构强度与承重能力;高速滑动设备选用二硫化钼自润滑尼龙,减少摩擦发热与机械磨损。专业厂家通过工况预判、材质匹配、结构优化、精密加工四维定制,让尼龙异形件完全贴合设备运行需求,彻底解决材质错配、短命失效、频繁换件的行业痛点。陕西尼龙异形件加工定制品质尼龙异形件,通过2000小时耐久测试,可靠耐用!
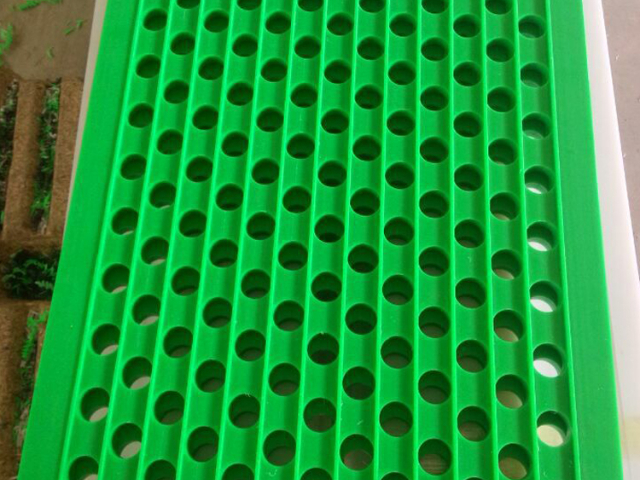
高温环境下异形件的操作维护有特殊要求,工作温度超过 80℃时,需每半年进行一次硬度检测, Shore D 硬度下降超过 10 个单位时应安排更换。日常巡检中需观察部件的颜色变化,出现明显变黄或发脆现象时,即使未到更换周期也需提前更换,防止突发失效导致设备停机。 异形件的应急更换操作需制定标准化流程,提前准备同规格备用件和专门使用工具,更换前切断设备电源并悬挂警示牌。对于关键部位的异形件,更换后需进行三次以上的功能测试,确认安装正确且性能达标,同时记录更换时间、操作人员等信息,纳入设备维护档案。
尼龙异形件的生产工艺需根据材料特性和产品结构灵活选择,重心流程涵盖原料处理、成型加工、后处理及质量检测等环节,以下是常见工艺的详细说明: 原料预处理是生产的基础步骤,首先需对高分子材料进行干燥处理,去除水分以避免成型过程中产生气泡。例如,尼龙材料需在 80-100℃的烘箱中干燥 4-6 小时,含水量控制在 0.1% 以下;而聚四氟乙烯则需在室温下通风干燥,防止高温导致材料降解。干燥后的原料按配方加入抗氧剂、润滑剂等助剂,通过高速混合机搅拌均匀,确保助剂分散度达到 95% 以上。高耐磨尼龙齿轮异形件,替代金属部件,降低工业设备噪音与维护成本!
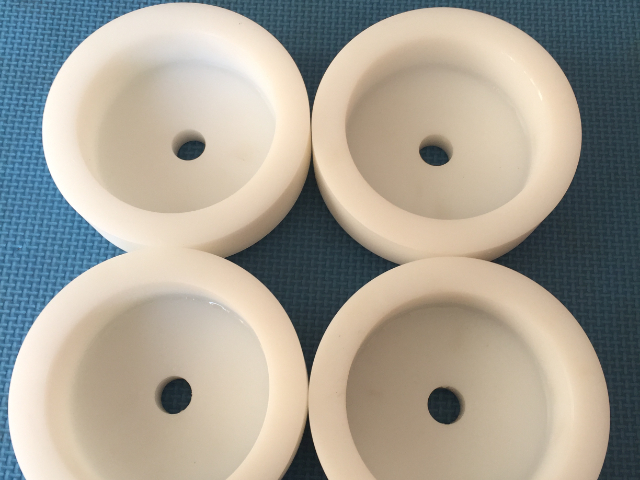
注塑成型工艺适用于结构复杂、精度要求高的中小型异形件。将混合好的原料加入注塑机料斗,经螺杆旋转输送至机筒,在 200-350℃的高温下熔融塑化。当熔料达到设定粘度时,螺杆将其以 50-150MPa 的压力注入定制模具型腔,模具内的冷却系统在 10-30 秒内快速降温,使熔料固化定型。对于带有倒扣、侧孔的异形结构,模具需配备抽芯或斜顶机构,确保产品顺利脱模,尺寸误差可控制在 ±0.05mm 以内。 模压成型多用于大型厚壁或增强型尼龙异形件,流程包括装料、加压、固化和脱模。先将预热至 60-80℃的物料按重量计量后放入模具型腔,闭合模具后通过液压机施加 5-50MPa 的压力,同时将模具加热至 150-200℃,使物料在压力和温度作用下充满型腔并发生交联反应。根据产品厚度,固化时间通常为 30 分钟至 2 小时,固化完成后缓慢卸压脱模,避免因内应力导致变形。该工艺尤其适合玻璃纤维增强的高分子材料,能减少纤维断裂,提升产品力学性能。高性价比尼龙异形件,性能优越价格实惠,批量更优惠!吉林矿山尼龙异形件批量打样
工程师采用拓扑优化技术,将尼龙异形件的重量减轻了20%而不影响强度。河北自润滑尼龙异形件源头工厂
运输与储存环节对尼龙异形件的质量保护至关重要,长条形部件需采用专门使用支架固定,避免运输过程中的弯曲变形;易受紫外线影响的材料需用遮光包装,储存环境需控制温度在 0-30℃、相对湿度 50%-70%,防止材料因温湿度变化产生性能衰减,确保产品在保质期内保持稳定状态。 尼龙异形件的回收再利用技术不断突破,通过粉碎、清洗、重新造粒等工艺,将废弃部件转化为再生原料,可用于生产低性能要求的异形件。目前再生料的掺入比例已可达 30%,既降低了原料成本,又减少了环境污染,部分企业通过建立回收网络,实现了产品全生命周期的绿色管理。河北自润滑尼龙异形件源头工厂