商机详情 -
山西尼龙异形件尼龙齿轮选材注意事项
尼龙异形件的成本构成中,原材料占比约 50%-60%,模具费用占 15%-20%,人工和能耗占 10%-15%。批量生产可大幅降低单位成本,当产量超过 10 万件时,模具分摊成本可下降至 5% 以下。因此,企业需根据订单量优化生产计划,平衡成本与效率。 异形件的回收利用需遵循环保要求,热塑性高分子材料可粉碎后重新造粒,掺入新料中循环使用,掺混比例通常不超过 30%,避免影响产品性能;热固性材料则难以回收,需通过焚烧处理,企业需采取措施减少废料产生,推动绿色生产。自润滑尼龙异形件,含油配方设计,终身免维护省心省力!山西尼龙异形件尼龙齿轮选材注意事项
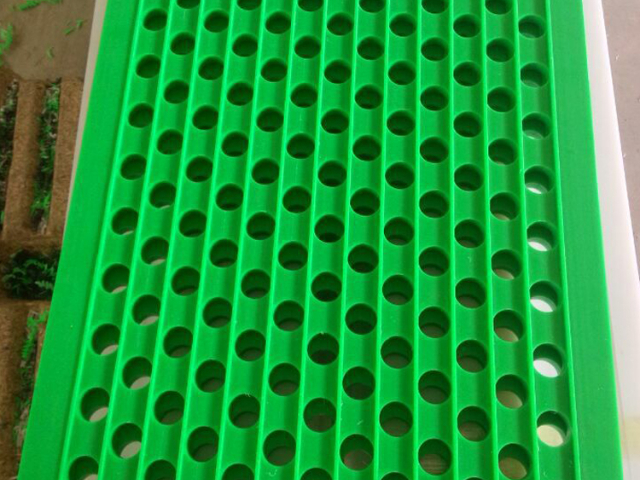
尼龙异形件在矿山机械领域应用较多,在刮板输送机的中部槽内,超高分子量聚乙烯制成的异形衬板能有效降低煤炭输送时的摩擦阻力,使设备能耗降低 15%,同时其耐冲击特性可承受大块矿石的撞击,使用寿命是金属衬板的 5 倍以上。此外,矿用破碎机的衬套、筛板等部件也多采用高分子材料,大幅减少设备维护频次。 食品加工行业对尼龙异形件的需求严苛,符合 FDA 认证的聚四氟乙烯异形件被用于巧克力成型模具,其不粘表面确保产品轻松脱模,同时耐受 180℃的高温杀菌处理。在果汁生产线中,尼龙材质的异形输送轮具有无毒性和耐磨性,与水果接触时不会产生有害物质,保障食品卫生安全。宁夏尼龙异形件高分子量聚乙烯异形件定制阻燃增强尼龙异形件,1.5mm厚度通过UL94 V0认证!
尼龙异形件的性能参数需根据应用场景精确匹配,拉伸强度通常在 20-80MPa 之间,冲击韧性可达 20-100kJ/m²,不同材料差异明显。例如,聚四氟乙烯异形件的耐温范围为 - 200℃至 260℃,而尼龙 66 异形件的承载能力更优,适合高负荷工况。这些性能指标需通过专业检测设备验证,确保满足设计要求。 模具设计对尼龙异形件的成型质量起决定性作用,复杂型腔需采用 3D 打印技术制作原型进行验证,确保排气孔位置和冷却水路布局合理。对于带有倒扣结构的异形件,模具需配备斜顶或抽芯机构,脱模角度通常设计为 3°-5°,避免产品拉伤。模具表面粗糙度需控制在 Ra0.4μm 以下,保证异形件表面光洁度。
表面处理技术为尼龙异形件赋予更多功能,喷砂处理可增加表面粗糙度,提升与粘合剂的结合强度;等离子体处理能改善材料的亲水性,便于后续涂装;对于需要防静电的部件,通过表面镀膜形成导电层,使表面电阻降至 10^6Ω 以下,满足电子车间的防静电要求。 尼龙异形件的失效分析是提升产品质量的重要环节,技术人员通过扫描电镜观察断裂面,判断是材料老化、应力集中还是装配不当导致的损坏。在化工管道用异形件的失效案例中,80% 以上源于介质腐蚀,这推动了耐酸碱材料配方的持续优化,使产品的耐蚀寿命从 1 年提升至 2 年以上。智能尼龙异形件,嵌入传感芯片,实时监测使用状态!
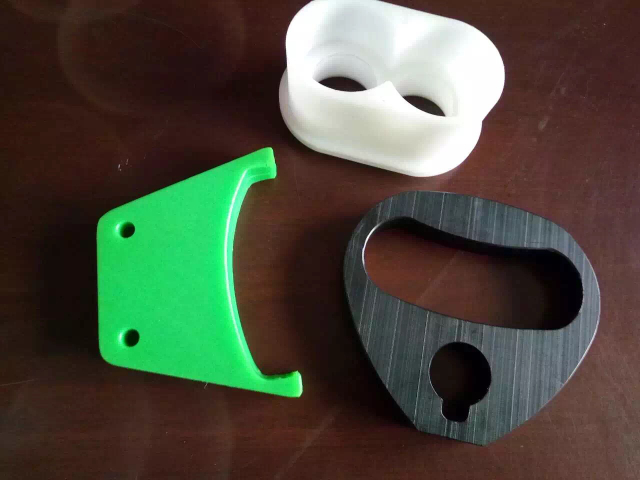
挤出成型则针对长条形或管状异形件的连续生产,原料经挤出机熔融后,通过特殊设计的机头模具挤出成型,立即进入冷水槽冷却定型,牵引机以 0.5-5m/min 的速度匀速牵引,由切割设备按定长截断。对于截面复杂的异形件,机头模具需采用计算机模拟优化流道设计,确保物料在各部位的流速均匀,如带凸缘的异型材需通过调整流道阻力使边缘与主体同步成型,尺寸精度可达 ±0.1mm。 对于超高分子量聚乙烯等难熔材料,常采用烧结成型工艺,将粉末状原料装入模具,在 200-230℃下加热使粉末颗粒表面熔融粘结,同时施加一定压力促进致密化,保温 2-4 小时后缓慢冷却至室温。这种工艺能避免材料高温降解,成型的异形件密度可达 0.94-0.96g/cm³,冲击强度比注塑件提升 20%。环保尼龙异形件,100%可回收材料,绿色制造典范!青海尼龙异形件工程塑料定制服务
从医疗到汽车,尼龙异形件满足多行业需求!山西尼龙异形件尼龙齿轮选材注意事项
高性能材料应用成为市场主流趋势,随着下游的行业对产品耐温、耐磨、耐腐蚀等性能要求提升,石墨烯增强、碳纤维复合等改性高分子材料的市场占比逐年攀升。预计到 2026 年,高性能异形件的市场规模将突破 500 亿元,年复合增长率保持在 12% 以上,传统通用材料的市场份额将逐步收缩。 定制化需求呈现爆发式增长,下游客户越来越倾向于根据自身设备特点定制异形件,推动生产企业从标准化产品向 “设计 + 生产” 一体化服务转型。具备快速响应能力的企业,可在 72 小时内完成从图纸分析到样品交付的全流程,这类企业的订单量较传统模式增长 30%,成为市场竞争的重心优势。山西尼龙异形件尼龙齿轮选材注意事项