商机详情 -
广州保温糖化系统多少钱一台
啤酒糖化系统的自动化清洗(CIP)技术CIP自动清洗系统已成为现代啤酒糖化系统的标准配置,通过360°无死角喷淋设计,实现设备的全自动清洁消毒。系统遵循“预冲洗-碱洗-水洗-酸洗-水洗-消毒”的标准化流程,一键启动后无需人工干预,能对糖化锅、管道、阀门等所有接触部件进行彻底清洗,尤其针对搅拌桨、管道接口等死角,通过固定+旋转式CIP清洗球确保无污垢残留。清洗过程中,2-3%的氢氧化钠溶液(60-70℃)可有效去除有机污垢,1-2%的酸溶液能水垢,终通过高温蒸汽或过氧乙酸消毒杀灭杂菌。这套系统不*将清洁效率提升60%,还能避免人工清洗的主观性差异,确保批次间设备洁净度一致,降低交叉污染风险,为啤酒品质安全提供保障。回旋沉淀槽利用离心沉降原理,快速分离热凝固物,除去麦汁中杂质,避免口感浑浊。广州保温糖化系统多少钱一台
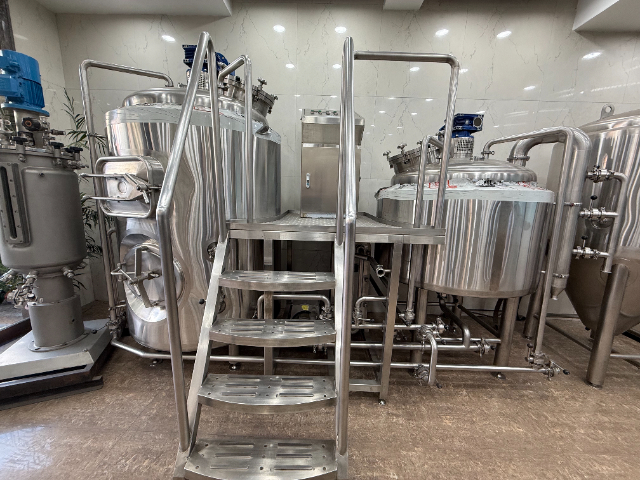
啤酒糖化系统的酒花萃取优化技术麦汁煮沸阶段的酒花萃取效率直接影响啤酒的苦味和香气,现代糖化系统通过多项技术创新提升萃取效果。煮沸锅采用超大功率加热设计,能快速升温至剧烈沸腾并维持稳定,配合涡流设计促进酒花与麦汁充分接触,提升α-酸的异构化效率。针对不同酒花类型,系统支持分阶段添加控制,苦花在煮沸初期(60-90分钟)添加,确保异α-酸充分生成;香花在煮沸后期或回旋沉淀时添加,减少精油挥发损失。部分**系统还配备酒花萃取罐,通过低温浸泡、压力萃取等方式,高效提取酒花香气物质,再将萃取液注入麦汁,尤其适合IPA等对香气要求严苛的风格。某美国西海岸IPA厂商应用该技术后,啤酒的热带水果香气更浓郁,订单量增长40%,成功打造出标志性产品。珠海保温糖化系统厂家供应糖化系统配套热水罐,提前储备工艺热水,保障投料、洗糟工序稳定供水,缩短糖化周期。
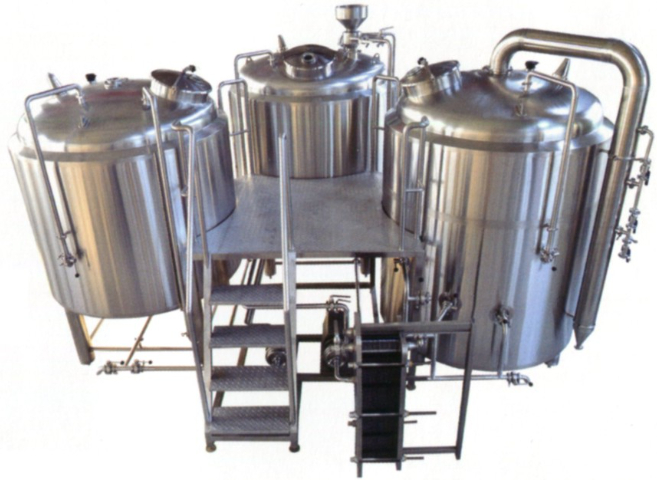
精酿啤酒糖化系统是啤酒酿造的“心脏”,其构成直接决定了麦汁品质与酿造效率。一套标准系统通常包含糖化锅、糊化锅、过滤槽、煮沸锅四大设备,部分配置还会增设回旋沉淀槽与麦汁冷却器。糖化锅负责麦芽淀粉的酶解反应,通过精细控温实现蛋白质休止、糖化休止等关键工艺;糊化锅则针对辅料(如大米、玉米)进行加热糊化,为后续糖化提供充足底物。过滤槽采用栅板或滤布结构,实现麦汁与麦糟的高效分离,其过滤面积与搅拌速度需根据酿造批次灵活调整;煮沸锅不*承担麦汁煮沸浓缩的功能,还需精细控制酒花添加时间,以提取不同风味物质。这些组件通过管道、阀门与控制系统联动,形成闭环式生产流程,满足精酿啤酒小批量、多批次的酿造需求。
啤酒糖化系统的异常预警与智能运维现代糖化系统依托物联网传感网络,构建起***的异常预警和智能运维体系。系统配备16个分布式温度探头、压力传感器和流量传感器,数据采样频率达10Hz,能实时监测设备运行状态,当出现温度波动超标、过滤流速异常、液位过高过低等情况时,异常响应时间<5秒,通过声光报警和移动端通知提醒操作人员。同时,系统自动记录设备运行数据、工艺参数和故障信息,形成完整的运维档案,支持远程诊断和故障排查。某精酿酒坊应用该系统后,设备故障率从每月3-5次降至0.5次以下,停产调试时间大幅减少,批次一致性提升至98%,现金流周转效率***改善。这种智能运维模式不*降低了对熟练工人的依赖,还为工艺优化提供了数据支撑。两器糖化系统集成度高,一台罐体兼顾糖化与过滤,适合场地有限的小型精酿项目。
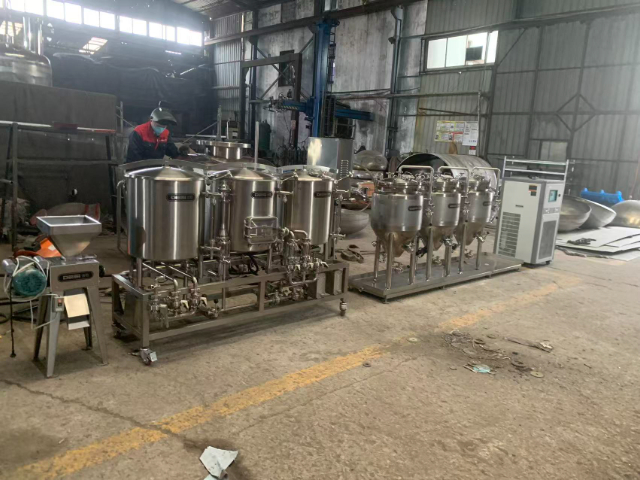
啤酒糖化系统的自动化控制技术现代啤酒糖化系统普遍采用自动化控制技术,通过PLC控制系统(可编程逻辑控制器)实现工艺参数的精细调控和生产流程的自动化运行。自动化系统可实时监测并控制糖化锅、糊化锅的温度、压力、液位,根据预设的工艺曲线自动调节加热功率和搅拌速度;通过流量传感器控制洗糟水的用量和流速,确保洗糟终点精细;利用在线检测设备(如密度计、pH计)实时监测麦汁浓度和pH值,自动反馈并调整工艺参数;同时,自动化系统还能记录生产数据(如温度曲线、反应时间、原料用量),便于质量追溯和工艺优化。部分啤酒厂还引入MES系统(制造执行系统),实现糖化系统与发酵、灌装等环节的联动控制,提升整体生产效率和产品一致性。余热回收系统回收热水余热,减少蒸汽、电能消耗,长期规模化生产节能效果突出。深圳啤酒糖化系统推荐
糖化系统可对接 CIP 原位清洗系统,无需拆解罐体管路,快速完成整套设备清洁灭菌。广州保温糖化系统多少钱一台
不锈钢精酿啤酒糖化罐在安装和调试方面有着严格的要求,正确的安装和调试能够确保设备的正常运行,发挥比较好的性能。在安装前,需要对安装场地进行平整和加固,确保地面能够承受糖化罐的重量,同时预留足够的操作空间和维护空间,方便操作人员进行日常操作和设备检修。安装过程中,需要保证糖化罐的垂直度和水平度,避免因罐体倾斜导致搅拌不均匀、液位监测不准确等问题。罐体与管道的连接需要严格按照工艺要求进行,确保密封性能良好,无泄漏现象。安装完成后,需要进行较全的调试工作,包括检查各部件的运行状况、测试温度控制系统的精度、调试搅拌系统的转速、检验液位监测和压力控制功能的准确性等。在调试过程中,还需要进行空罐试运行和带料试运行,空罐试运行主要检查设备的运转是否正常,有无异常噪音和振动;带料试运行则模拟实际的糖化过程,检验设备在实际工作条件下的性能,根据试运行结果对相关参数进行调整和优化,确保设备能够满足酿造工艺的要求,为正式生产做好充分准备。广州保温糖化系统多少钱一台
温州市龙泰轻工机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同温州市龙泰轻工机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!