商机详情 -
上海耐腐蚀糖化系统推荐
啤酒糖化的关键工艺阶段——糊化与糖化糊化与糖化是啤酒糖化系统的工艺阶段,二者相辅相成。糊化阶段针对辅料淀粉,将粉碎后的辅料与水混合后加热至70-80℃,使淀粉颗粒吸水膨胀、破裂,转化为无定形淀粉,同时加入α-淀粉酶加速分解,生成糊精和少量麦芽糖,为后续糖化提供易反应底物。糖化阶段则将糊化醪与麦芽醪混合,通过阶梯式升温(通常从45-50℃的蛋白质休止开始,逐步升至62-65℃的β-淀粉酶作用温度、67-70℃的α-淀粉酶作用温度,终升至76-78℃终止酶活),让麦芽中的淀粉酶、蛋白酶等充分作用。其中,蛋白质休止可分解大分子蛋白质为多肽和氨基酸,既为酵母发酵提供营养,又避免啤酒浑浊;淀粉糖化则生成葡萄糖、麦芽糖、麦芽三糖等混合糖,构成啤酒酒精和风味的基础。低氧设计糖化系统,在醪液输送、投料环节减少氧气吸入,避免麦汁氧化劣变影响风味。上海耐腐蚀糖化系统推荐
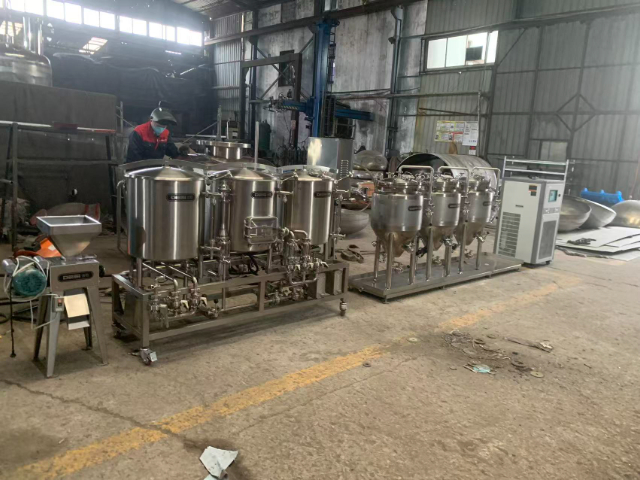
啤酒糖化系统的辅料应用与处理在啤酒糖化系统中,除麦芽外,通常会添加大米、玉米、小麦芽、糖浆等辅料,以调节麦汁糖谱、降低生产成本或赋予啤酒特殊风味。辅料处理的是确保其淀粉能充分糊化和糖化——对于大米、玉米等谷物类辅料,需先在糊化锅中进行高温糊化(90-100℃),并添加α-淀粉酶加速分解;对于小麦芽等富含酶活力的辅料,可直接与麦芽混合进入糖化锅,其高含量的β-淀粉酶能提升麦汁中发酵性糖比例,使啤酒口感更清爽;对于糖浆类辅料,无需糊化处理,可在麦汁煮沸后期加入,避免高温破坏其风味物质。辅料添加比例需严格控制,一般不超过总原料的40%,否则会导致啤酒风味单薄、麦香不足。上海316糖化系统定制糖化系统麦糟出料便捷,过滤槽底部排糟口可快速排出麦糟,缩短批次切换等待时间。
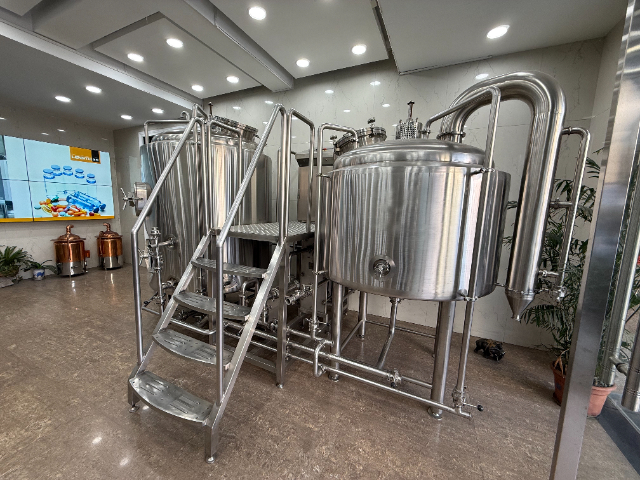
精酿啤酒糖化系统的容积设计具有极强的适配性,可根据生产规模灵活定制,从小型家酿的50L套装到工业级精酿厂的5000L大型系统均有覆盖。家庭或小型精酿工作室(年产100-500桶)多选用100-500L系统,采用模块化设计,占地面积小且安装便捷,满足小批量、多品类的酿造需求;中型精酿厂(年产500-2000桶)通常配备1000-2000L系统,具备较高的自动化程度,可实现单日2-3批次的连续生产;大型精酿厂(年产2000桶以上)则需5000L以上的定制化系统,系统组件且联动性强,搭配完善的温控、清洗系统,适配规模化、标准化的生产流程。容积适配性不*让不同规模的精酿从业者都能找到合适设备,也为企业后期产能扩张提供了升级空间。
温度调控在啤酒糖化系统中的作用温度是啤酒糖化系统关键的调控参数,直接决定酶的活性和反应方向。不同酶类的适温度存在差异:β-淀粉酶适温度为62-65℃,主要分解淀粉生成麦芽糖(发酵性糖);α-淀粉酶适温度为67-70℃,可随机分解淀粉链生成糊精和麦芽糖;蛋白酶则在45-55℃区间活性比较高,负责蛋白质分解。因此,糖化过程需严格遵循阶梯式控温曲线,避免温度波动过大——温度过低会导致酶活性不足,淀粉转化率低,麦汁收得率下降;温度过高则可能使酶迅速失活,未分解的淀粉残留会造成啤酒浑浊或口感寡淡。现代糖化系统多采用蒸汽夹层加热或电加热结合PID温控技术,实现温度的精细稳定控制,确保每一步反应都在比较好条件下进行。全程密闭流转麦汁,隔绝蚊虫、粉尘、外源污染物,从源头守护酒水食用安全。
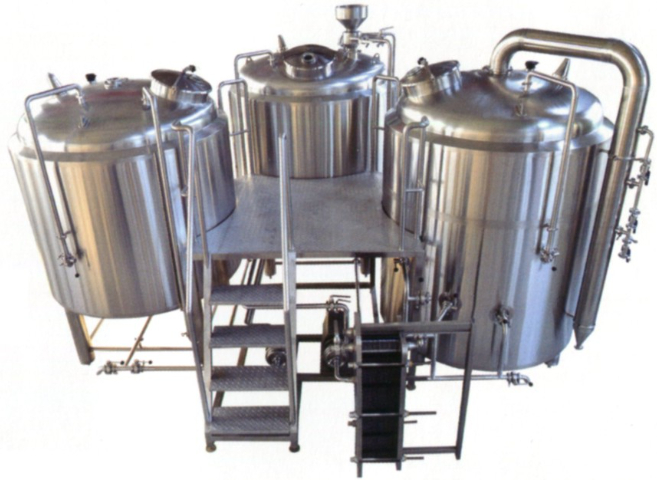
定期清洗与维护是保障糖化系统高效运行与延长使用寿命的关键。每次酿造结束后,需立即对锅体、管道、阀门等部件进行清洗,去除残留的麦汁、麦糟与酒花残渣。清洗流程通常分为预冲洗(用常温清水冲洗)、碱洗(用2-3%的氢氧化钠溶液,在60-80℃下循环清洗15-20分钟,去除蛋白质与脂肪)、酸洗(用1-2%的硝酸或柠檬酸溶液,去除水垢与无机盐)、终冲洗(用常温清水冲洗至中性,pH值7左右)四个步骤。对于难以清洗的死角(如管道接口、阀门内部),需使用毛刷或高压水枪进行清理。在维护方面,需定期检查加热元件(如电热管、蒸汽盘管)是否损坏,密封件是否老化,温度传感器是否精细,发现问题及时更换。此外,每月需对控制系统进行校准,确保参数显示与实际值一致;每季度对设备进行检修,包括紧固螺丝、润滑轴承等,确保系统运行稳定板式冷却器快速冷却高温麦汁,将麦汁降温至发酵适宜温度,便于后续酵母接种发酵。汕头精酿啤酒糖化系统生产厂家
威士忌酒厂前期依靠糖化系统处理大麦,标准化制备麦汁,保障威士忌风味稳定。上海耐腐蚀糖化系统推荐
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省60%-80%的冷却能耗和大量蒸汽消耗。热水罐作为“热能银行”,采用全夹套+保温层设计,温降控制在0.5℃/h以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85/千升,降幅达25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。上海耐腐蚀糖化系统推荐
温州市龙泰轻工机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同温州市龙泰轻工机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!