商机详情 -
佛山化糖罐糖化系统批发
大型工业级精酿糖化系统主要服务于规模化生产的精酿啤酒厂,其优势在于高产能、高稳定性与自动化控制。这类系统的单批次容量可达500-5000升,配备多组糖化锅与糊化锅,可实现连续化生产,日产能比较高可达数万升。在结构设计上,采用模块化布局,糖化、过滤、煮沸、沉淀等工序分区明确,通过传送带与管道实现物料自动输送,减少人工干预。控制系统基于PLC(可编程逻辑控制器)搭建,可预设多种酿造配方,自动完成温度调节、时间控制、酒花添加等操作,不*提升了生产效率,还能确保每一批次产品品质的一致性。此外,大型系统还配备完善的热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收利用,降低能源消耗,符合现代工业的环保要求。可移动小型糖化机组灵活适配门店、作坊,随时更换酿造配方,适配多元化经营需求。佛山化糖罐糖化系统批发
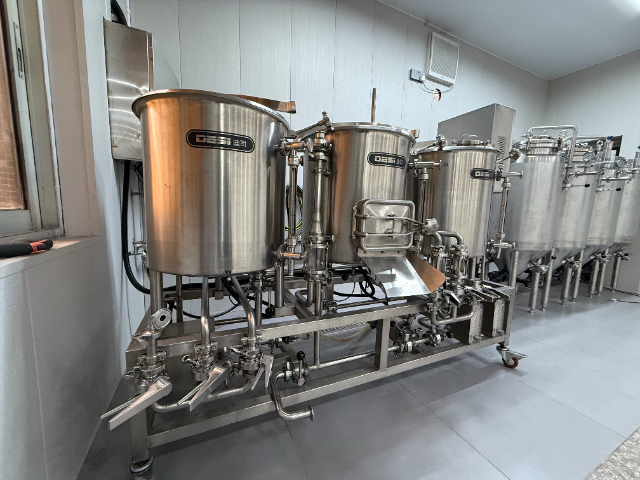
温度调控在啤酒糖化系统中的作用温度是啤酒糖化系统关键的调控参数,直接决定酶的活性和反应方向。不同酶类的适温度存在差异:β-淀粉酶适温度为62-65℃,主要分解淀粉生成麦芽糖(发酵性糖);α-淀粉酶适温度为67-70℃,可随机分解淀粉链生成糊精和麦芽糖;蛋白酶则在45-55℃区间活性比较高,负责蛋白质分解。因此,糖化过程需严格遵循阶梯式控温曲线,避免温度波动过大——温度过低会导致酶活性不足,淀粉转化率低,麦汁收得率下降;温度过高则可能使酶迅速失活,未分解的淀粉残留会造成啤酒浑浊或口感寡淡。现代糖化系统多采用蒸汽夹层加热或电加热结合PID温控技术,实现温度的精细稳定控制,确保每一步反应都在比较好条件下进行。佛山化糖罐糖化系统批发过滤槽负责糖化液固液分离,滤层过滤麦糟,提取清澈麦汁,保障麦汁基础洁净度。
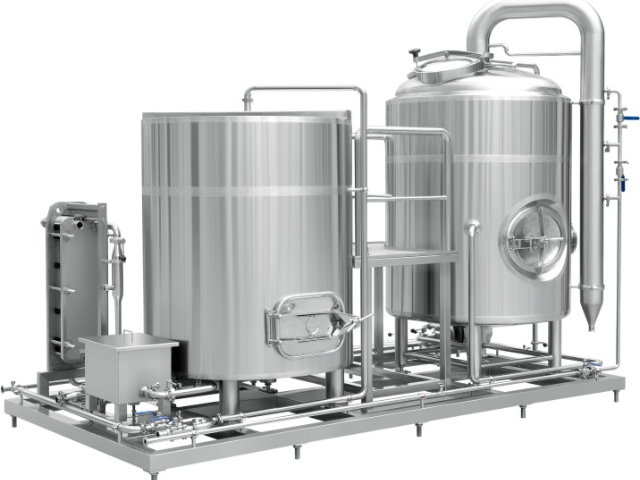
啤酒糖化的关键工艺阶段——糊化与糖化糊化与糖化是啤酒糖化系统的工艺阶段,二者相辅相成。糊化阶段针对辅料淀粉,将粉碎后的辅料与水混合后加热至70-80℃,使淀粉颗粒吸水膨胀、破裂,转化为无定形淀粉,同时加入α-淀粉酶加速分解,生成糊精和少量麦芽糖,为后续糖化提供易反应底物。糖化阶段则将糊化醪与麦芽醪混合,通过阶梯式升温(通常从45-50℃的蛋白质休止开始,逐步升至62-65℃的β-淀粉酶作用温度、67-70℃的α-淀粉酶作用温度,终升至76-78℃终止酶活),让麦芽中的淀粉酶、蛋白酶等充分作用。其中,蛋白质休止可分解大分子蛋白质为多肽和氨基酸,既为酵母发酵提供营养,又避免啤酒浑浊;淀粉糖化则生成葡萄糖、麦芽糖、麦芽三糖等混合糖,构成啤酒酒精和风味的基础。
不锈钢精酿啤酒糖化罐在安装和调试方面有着严格的要求,正确的安装和调试能够确保设备的正常运行,发挥比较好的性能。在安装前,需要对安装场地进行平整和加固,确保地面能够承受糖化罐的重量,同时预留足够的操作空间和维护空间,方便操作人员进行日常操作和设备检修。安装过程中,需要保证糖化罐的垂直度和水平度,避免因罐体倾斜导致搅拌不均匀、液位监测不准确等问题。罐体与管道的连接需要严格按照工艺要求进行,确保密封性能良好,无泄漏现象。安装完成后,需要进行较全的调试工作,包括检查各部件的运行状况、测试温度控制系统的精度、调试搅拌系统的转速、检验液位监测和压力控制功能的准确性等。在调试过程中,还需要进行空罐试运行和带料试运行,空罐试运行主要检查设备的运转是否正常,有无异常噪音和振动;带料试运行则模拟实际的糖化过程,检验设备在实际工作条件下的性能,根据试运行结果对相关参数进行调整和优化,确保设备能够满足酿造工艺的要求,为正式生产做好充分准备。糖化系统所有接触物料部件均做钝化处理,耐腐蚀,长期生产不易滋生微生物。
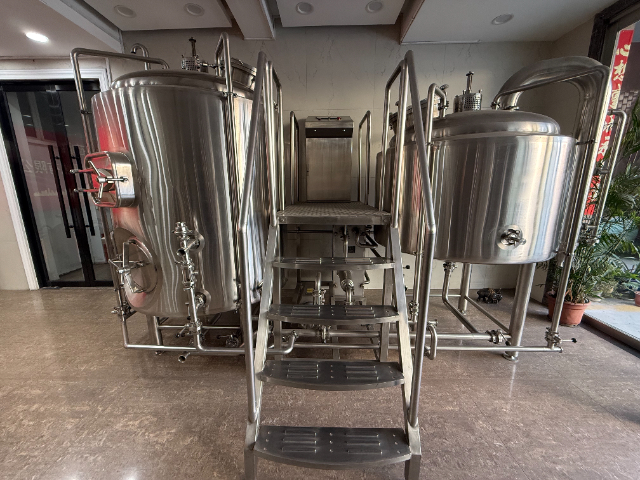
啤酒糖化系统的自动化控制技术现代啤酒糖化系统普遍采用自动化控制技术,通过PLC控制系统(可编程逻辑控制器)实现工艺参数的精细调控和生产流程的自动化运行。自动化系统可实时监测并控制糖化锅、糊化锅的温度、压力、液位,根据预设的工艺曲线自动调节加热功率和搅拌速度;通过流量传感器控制洗糟水的用量和流速,确保洗糟终点精细;利用在线检测设备(如密度计、pH计)实时监测麦汁浓度和pH值,自动反馈并调整工艺参数;同时,自动化系统还能记录生产数据(如温度曲线、反应时间、原料用量),便于质量追溯和工艺优化。部分啤酒厂还引入MES系统(制造执行系统),实现糖化系统与发酵、灌装等环节的联动控制,提升整体生产效率和产品一致性。弥勒板夹套换热结构搭载于糖化罐体,换热均匀稳定,热损耗低,有效降低糖化生产能耗。东莞调配糖化系统厂家供应
糖化系统优化管道流速设计,降低醪液输送剪切力,保护麦汁胶体结构,提升泡沫性能。佛山化糖罐糖化系统批发
啤酒糖化系统的酶制剂应用酶制剂在啤酒糖化系统中扮演着“增效剂”的角色,可弥补麦芽酶活力不足、优化反应效率或改善啤酒品质。常用的酶制剂包括α-淀粉酶(提升淀粉分解效率,适用于辅料比例高的配方)、β-淀粉酶(增加发酵性糖含量,使啤酒更干爽)、糖化酶(分解糊精生成葡萄糖,提高麦汁收得率)、蛋白酶(辅助分解大分子蛋白质,提升啤酒稳定性)、β-葡聚糖酶(分解麦芽中的β-葡聚糖,降低麦汁粘度,改善过滤性能)。酶制剂的添加需遵循“适量、适时”原则——根据麦芽质量和工艺需求确定添加量,在对应酶的**适温度区间前加入,避免高温失活;过量添加可能导致麦汁糖度过高、发酵异常或产生杂味,影响啤酒风味平衡。佛山化糖罐糖化系统批发
温州市龙泰轻工机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,温州市龙泰轻工机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!