商机详情 -
汕头精酿啤酒糖化系统
能源消耗是精酿啤酒生产成本的重要组成部分,优化糖化系统的能源利用可有效降低生产成本。糖化过程中,加热环节的能源消耗占比比较高(约 60-70%),其次是搅拌与泵输送(约 20-30%)。为降低能源消耗,可采取以下节能措施:一是采用热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收至热水箱,用于后续的清洗或糖化用水,可节约 20-30% 的加热能源;二是优化加热方式,例如采用电磁加热代替传统的电加热,热效率可从 70-80% 提升至 90% 以上;三是加强设备保温,在锅体与管道外部包裹保温棉或岩棉,减少热量散失,可使加热时间缩短 10-15%;四是合理安排生产批次,避免设备空转,例如将多批次的糖化用水集中加热,减少加热次数。此外,部分先进系统还采用变频电机控制搅拌与泵的转速,根据生产需求调整功率,进一步降低能耗。小型精酿糖化系统常将糖化与过滤功能整合,节省空间且操作更便捷。汕头精酿啤酒糖化系统
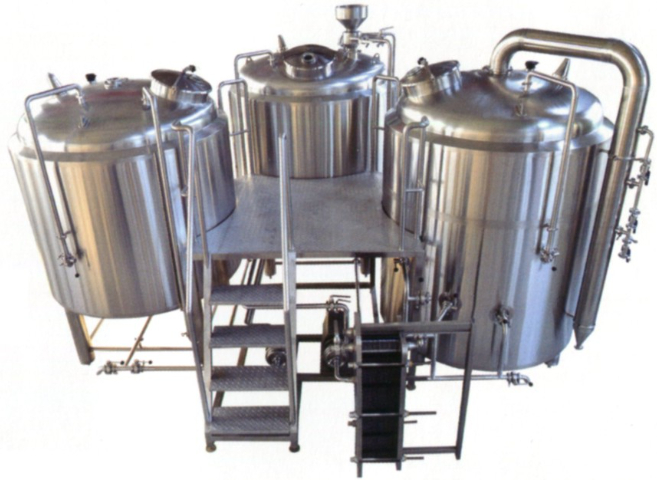
啤酒糖化系统的清洁验证与质量追溯现代啤酒糖化系统不*注重清洁过程,更强调清洁效果的验证与质量追溯。CIP 清洗完成后,系统通过 conductivity 传感器检测清洗液的电导率,确认设备内壁无残留糖分和污垢;采用 ATP 生物荧光检测法,快速判断微生物污染情况,确保清洁达标。所有清洁数据(如清洗时间、温度、酸碱浓度、检测结果)均自动记录至 MES 系统,与生产批次信息关联,形成完整的质量追溯链。这种追溯体系能有效定位质量问题根源,例如当某批次啤酒出现杂味时,可通过追溯清洁记录排查是否存在清洗不彻底的情况。同时,清洁验证数据还能用于优化清洗参数,某酒厂通过分析数据,将碱洗时间从 30 分钟缩短至 25 分钟,在保证清洁效果的同时提升生产效率。汕头精酿啤酒糖化系统过滤槽的耕刀组件可松动麦糟层,防止堵塞,保证麦汁顺利流出。
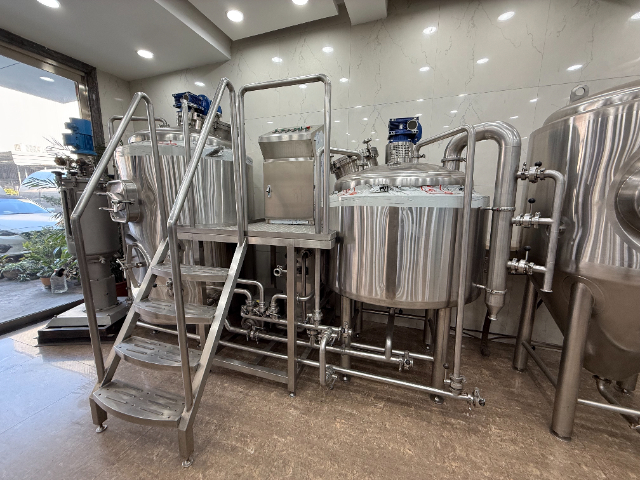
针对家庭作坊与小型精酿工坊的需求,小型糖化系统在设计上注重便携性、经济性与操作简易性。这类系统通常采用一体式结构,将糖化、过滤、煮沸功能集成于一个或两个锅体中,占地面积需 1-2 平方米,重量控制在 50 公斤以内,便于搬运与存储。加热方式以电加热为主,功率多在 2-5 千瓦,适配家庭 220V 电路,无需额外改造供电系统。控制系统采用简化的旋钮或按键操作,配备清晰的温度显示屏,即使是新手也能快速掌握。此外,小型系统的容量通常为 50-100 升 / 批次,刚好满足小批量试酿或家庭饮用需求,且锅体多采用 304 不锈钢材质,耐腐蚀且易于清洁,兼顾实用性与安全性。
不锈钢精酿啤酒糖化罐的日常维护保养对于延长设备使用寿命、保证设备性能稳定至关重要,酿造者需要制定完善的维护保养计划,并严格按照计划执行。在日常使用过程中,每次糖化作业结束后,都需要及时对糖化罐进行清洗和消毒,清理罐内残留的麦芽糟和麦芽汁,避免残留物滋生细菌,影响下一批次啤酒的品质。清洗时应使用的食品级清洗剂,按照规定的浓度和温度进行清洗,清洗完成后用清水彻底冲洗干净,然后进行消毒处理,消毒方式可采用热水消毒、蒸汽消毒或化学消毒等。定期检查糖化罐的各个部件,如搅拌电机、减速器、阀门、密封件等,查看是否存在磨损、老化、泄漏等问题,发现问题及时更换或维修。对于温度传感器、压力传感器、液位计等精密仪器,需要定期进行校准,确保测量数据的准确性。此外,还需要定期检查罐体的保温层是否完好,如有损坏应及时修补,以保证良好的保温效果。通过日常的维护保养,能够及时发现和解决设备存在的问题,减少设备故障的发生,确保糖化罐始终处于良好的运行状态。酿酒师可将不同产品的工艺参数(如温度曲线、休止时间、pH 值设定、洗糟参数等)存储至系统数据库。
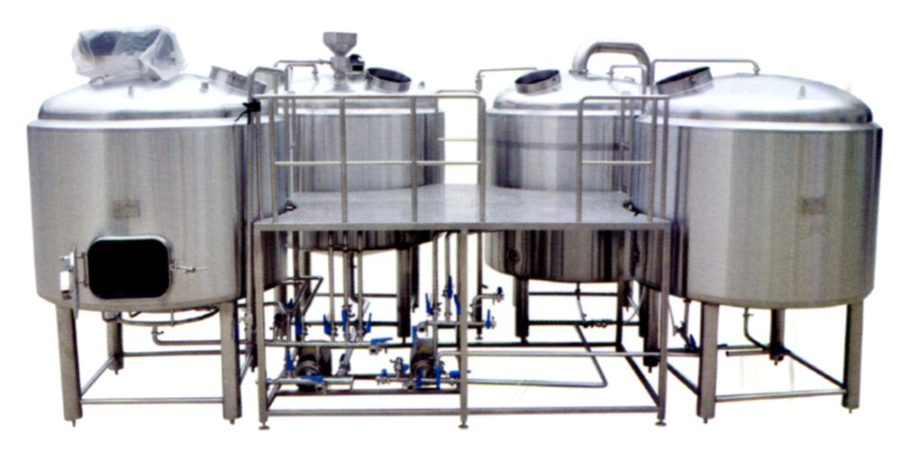
不锈钢精酿啤酒糖化罐的液位监测功能对于精细控制酿造过程至关重要,能够帮助操作人员实时掌握罐内麦芽浆的体积变化,确保酿造工艺的顺利进行。常见的液位监测方式有浮球式液位计、超声波液位计和雷达液位计等。浮球式液位计结构简单,成本较低,通过浮球随液位变化而上下移动,带动传感器输出相应的液位信号,适合中小型糖化罐的液位监测;超声波液位计利用超声波的反射原理进行液位测量,测量精度较高,不受物料粘度和温度的影响,适用于各种规模的糖化罐;雷达液位计则采用高频雷达波进行测量,具有更高的测量精度和稳定性,能够在恶劣的工况下(如高温、高压、粉尘较多的环境)正常工作,适合对测量精度要求较高的大型精酿工厂。液位监测数据通常会实时传输到控制系统的显示屏上,操作人员可以直观地了解罐内液位情况,并根据工艺要求及时调整进料量和出料量,避免因液位过高导致物料溢出或液位过低影响搅拌和传热效果,确保糖化过程的稳定性和可控性。系统的操作面板需有紧急停止按钮,遇到突发情况可立即切断电源。汕头精酿啤酒糖化系统
模块化设计的糖化系统可根据产量需求扩展,灵活性更高,适配不同规模作坊。汕头精酿啤酒糖化系统
啤酒糖化系统的酶制剂应用酶制剂在啤酒糖化系统中扮演着“增效剂”的角色,可弥补麦芽酶活力不足、优化反应效率或改善啤酒品质。常用的酶制剂包括α-淀粉酶(提升淀粉分解效率,适用于辅料比例高的配方)、β-淀粉酶(增加发酵性糖含量,使啤酒更干爽)、糖化酶(分解糊精生成葡萄糖,提高麦汁收得率)、蛋白酶(辅助分解大分子蛋白质,提升啤酒稳定性)、β-葡聚糖酶(分解麦芽中的β-葡聚糖,降低麦汁粘度,改善过滤性能)。酶制剂的添加需遵循“适量、适时”原则——根据麦芽质量和工艺需求确定添加量,在对应酶的**适温度区间前加入,避免高温失活;过量添加可能导致麦汁糖度过高、发酵异常或产生杂味,影响啤酒风味平衡。汕头精酿啤酒糖化系统
温州市龙泰轻工机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州市龙泰轻工机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!