商机详情 -
江门啤酒糖化系统厂家
啤酒糖化系统的大型化设备材质与工艺标准中大型啤酒糖化系统对设备材质和制造工艺有着严苛要求,**罐体均采用食品级 304 或 316L 不锈钢,内壁高精度抛光处理,Ra 值≤0.4μm,既保证食品安全性,又减少麦汁残留和污垢附着。罐体采用全夹套保温设计,搭配高效保温层,比较大限度减少热量散失,配合西门子 S7-1500 系列 PLC 控制器,实现温度、压力、液位的同步精细控制。关键部件如格兰富水泵、西门子传感器等均选用国际**品牌,确保设备连续运行稳定性,经 128 道工序检验,使用寿命可达 10 年以上。在结构设计上,采用模块化组装方式,便于运输和场地安装,同时预留扩展接口,支持未来产能升级,满足酒厂长期发展需求。输送泵采用低剪切设计,减少麦汁与空气接触时的氧气吸入;江门啤酒糖化系统厂家
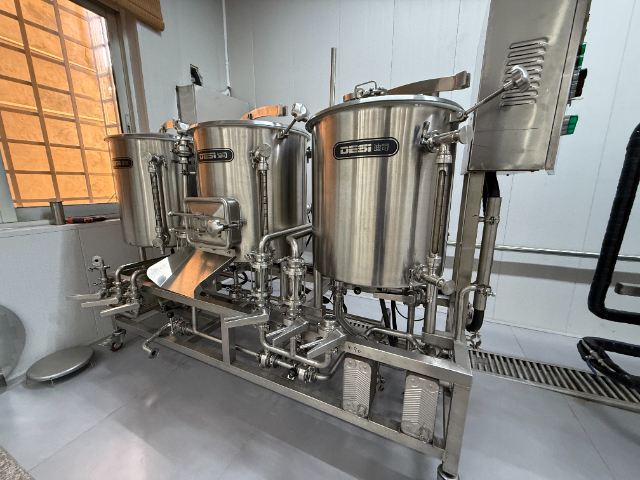
不锈钢精酿啤酒糖化罐在安装和调试方面有着严格的要求,正确的安装和调试能够确保设备的正常运行,发挥比较好的性能。在安装前,需要对安装场地进行平整和加固,确保地面能够承受糖化罐的重量,同时预留足够的操作空间和维护空间,方便操作人员进行日常操作和设备检修。安装过程中,需要保证糖化罐的垂直度和水平度,避免因罐体倾斜导致搅拌不均匀、液位监测不准确等问题。罐体与管道的连接需要严格按照工艺要求进行,确保密封性能良好,无泄漏现象。安装完成后,需要进行较全的调试工作,包括检查各部件的运行状况、测试温度控制系统的精度、调试搅拌系统的转速、检验液位监测和压力控制功能的准确性等。在调试过程中,还需要进行空罐试运行和带料试运行,空罐试运行主要检查设备的运转是否正常,有无异常噪音和振动;带料试运行则模拟实际的糖化过程,检验设备在实际工作条件下的性能,根据试运行结果对相关参数进行调整和优化,确保设备能够满足酿造工艺的要求,为正式生产做好充分准备。江门啤酒糖化系统厂家针对多品种生产需求,现代糖化系统具备强大的配方存储与调用功能。
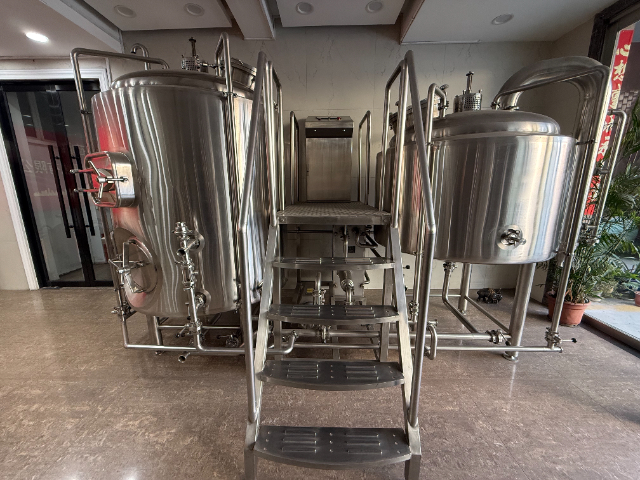
从结构设计来看,不锈钢精酿啤酒糖化罐经过精心优化,以满足精酿啤酒酿造的复杂需求。罐体内通常配备有高效的搅拌装置,搅拌桨的形状和转速可根据麦芽浆的特性进行调整,确保麦芽与水充分混合,促进酶的活性发挥,提高淀粉的分解效率,从而提升麦芽汁的转化率。糖化罐的底部设计也十分讲究,多采用锥形或弧形结构,便于麦芽糟的沉淀和排出,减少后续过滤环节的难度,同时避免罐底积料导致的清洁死角。此外,罐体上还会合理设置多个接口,包括进料口、出料口、清洗口、测温口、测压口等,每个接口都配备有密封性能良好的阀门,确保在酿造过程中不会出现泄漏问题,同时方便操作人员进行各种参数的监测和物料的输送,让整个糖化过程更加顺畅、可控,为酿造出风味独特的精酿啤酒奠定基础。
啤酒糖化系统的麦汁澄清工艺麦汁澄清是啤酒糖化系统中提升麦汁质量的关键步骤,主要通过回旋沉淀槽实现。麦汁煮沸结束后,被泵入回旋沉淀槽,以切线方向进入槽体,形成高速旋转的涡流(转速可达100-150r/min),利用离心力将麦汁中的热凝固物(蛋白质与多酚的复合物)、酒花残渣等杂质快速分离至槽底,形成沉淀锥。回旋沉淀的时间通常为15-20分钟,期间需控制麦汁温度(保持80-85℃)和旋转速度,确保杂质分离效果。澄清后的麦汁通过槽体上部的出料口导出,进入板式换热器冷却至发酵温度(8-12℃)。质量的麦汁澄清工艺能减少发酵过程中酵母的应激反应,提升啤酒的过滤性能和风味稳定性,避免因杂质残留导致啤酒浑浊或口感粗糙。现代糖化系统通过多项技术控制溶解氧含量。
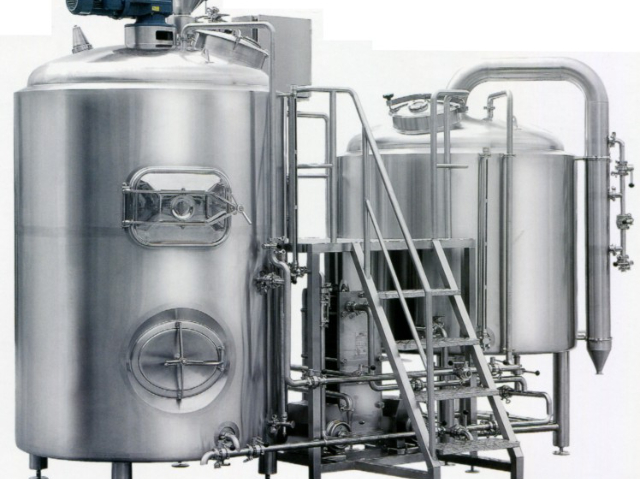
精酿啤酒糖化系统的容积设计具有极强的适配性,可根据生产规模灵活定制,从小型家酿的 50L 套装到工业级精酿厂的 5000L 大型系统均有覆盖。家庭或小型精酿工作室(年产 100-500 桶)多选用 100-500L 系统,采用模块化设计,占地面积小且安装便捷,满足小批量、多品类的酿造需求;中型精酿厂(年产 500-2000 桶)通常配备 1000-2000L 系统,具备较高的自动化程度,可实现单日 2-3 批次的连续生产;大型精酿厂(年产 2000 桶以上)则需 5000L 以上的定制化系统,系统组件且联动性强,搭配完善的温控、清洗系统,适配规模化、标准化的生产流程。容积适配性不*让不同规模的精酿从业者都能找到合适设备,也为企业后期产能扩张提供了升级空间。麦汁转移过程中,系统需控制泵速,避免因流速过快产生过多气泡。广州加热糖化系统推荐
所有与酒液接触的部件,需通过食品级安全认证,避免有害物质溶出。江门啤酒糖化系统厂家
啤酒糖化系统的麦汁糖分组成调控技术麦汁的糖分组成直接决定啤酒的口感特征,糖化系统通过精细调控工艺参数实现糖分比例的定向设计。低温糖化(62-65℃)能强化 β- 淀粉酶活性,生成更多麦芽糖等发酵性糖,使啤酒发酵度提升至 75-80%,口感更清爽干爽,适合淡色拉格、IPA 等风格;高温糖化(68-72℃)则促进 α- 淀粉酶作用,产生更多糊精等不可发酵糖,让啤酒酒体更饱满、甜润度更高,适配世涛、波特等厚重风格。在实际生产中,可通过 AI 发酵曲线优化系统,输入麦芽品种、酵母菌株等参数,自动生成比较好糖化温度曲线,精细控制发酵性糖与非发酵性糖的比例。某精酿厂通过该技术调整,成功将 IPA 的发酵度从 72% 提升至 78%,同时保持世涛啤酒的醇厚口感,实现不同产品的风味精细定位。江门啤酒糖化系统厂家
温州市龙泰轻工机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同温州市龙泰轻工机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!