商机详情 -
清远精酿啤酒糖化系统厂家供应
大型工业级精酿糖化系统主要服务于规模化生产的精酿啤酒厂,其优势在于高产能、高稳定性与自动化控制。这类系统的单批次容量可达 500-5000 升,配备多组糖化锅与糊化锅,可实现连续化生产,日产能比较高可达数万升。在结构设计上,采用模块化布局,糖化、过滤、煮沸、沉淀等工序分区明确,通过传送带与管道实现物料自动输送,减少人工干预。控制系统基于 PLC(可编程逻辑控制器)搭建,可预设多种酿造配方,自动完成温度调节、时间控制、酒花添加等操作,不*提升了生产效率,还能确保每一批次产品品质的一致性。此外,大型系统还配备完善的热能回收装置,将煮沸阶段产生的蒸汽冷凝水回收利用,降低能源消耗,符合现代工业的环保要求。针对多品种生产需求,现代糖化系统具备强大的配方存储与调用功能。清远精酿啤酒糖化系统厂家供应
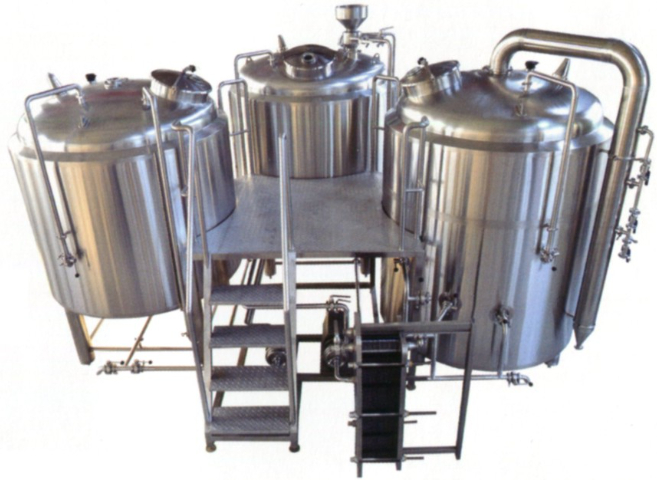
精酿啤酒糖化系统是啤酒酿造的 “心脏”,其构成直接决定了麦汁品质与酿造效率。一套标准系统通常包含糖化锅、糊化锅、过滤槽、煮沸锅四大设备,部分配置还会增设回旋沉淀槽与麦汁冷却器。糖化锅负责麦芽淀粉的酶解反应,通过精细控温实现蛋白质休止、糖化休止等关键工艺;糊化锅则针对辅料(如大米、玉米)进行加热糊化,为后续糖化提供充足底物。过滤槽采用栅板或滤布结构,实现麦汁与麦糟的高效分离,其过滤面积与搅拌速度需根据酿造批次灵活调整;煮沸锅不*承担麦汁煮沸浓缩的功能,还需精细控制酒花添加时间,以提取不同风味物质。这些组件通过管道、阀门与控制系统联动,形成闭环式生产流程,满足精酿啤酒小批量、多批次的酿造需求。广州搅拌糖化系统批发系统的安装需由专业人员操作,确保符合电气、消防等安全要求。
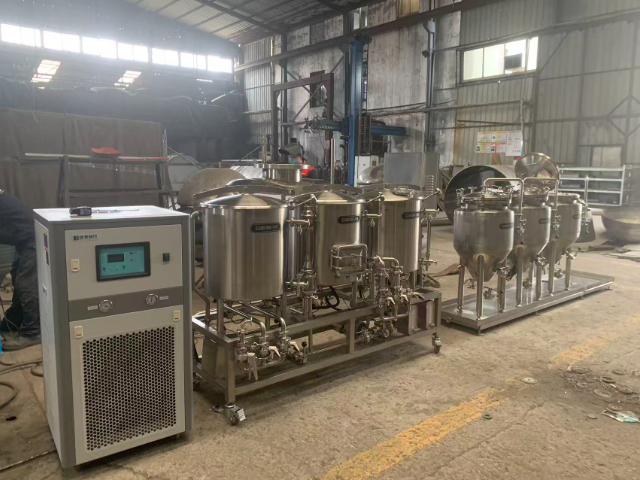
啤酒糖化系统的清洁验证与质量追溯现代啤酒糖化系统不*注重清洁过程,更强调清洁效果的验证与质量追溯。CIP 清洗完成后,系统通过 conductivity 传感器检测清洗液的电导率,确认设备内壁无残留糖分和污垢;采用 ATP 生物荧光检测法,快速判断微生物污染情况,确保清洁达标。所有清洁数据(如清洗时间、温度、酸碱浓度、检测结果)均自动记录至 MES 系统,与生产批次信息关联,形成完整的质量追溯链。这种追溯体系能有效定位质量问题根源,例如当某批次啤酒出现杂味时,可通过追溯清洁记录排查是否存在清洗不彻底的情况。同时,清洁验证数据还能用于优化清洗参数,某酒厂通过分析数据,将碱洗时间从 30 分钟缩短至 25 分钟,在保证清洁效果的同时提升生产效率。
啤酒糖化系统的风味调控技术糖化系统是啤酒风味调控的源头,通过调整工艺参数和原料配比,可赋予啤酒丰富的风味特征。例如,延长麦汁煮沸时间(从60分钟延长至90分钟)能促进美拉德反应,生成更多深色物质和焦香、坚果风味,适合酿造琥珀啤酒或世涛啤酒;降低糖化温度(62-63℃)可增加β-淀粉酶的作用时间,提升麦汁中麦芽糖比例,使啤酒口感更清爽、发酵度更高;在糖化后期添加少量焦糖麦芽或巧克力麦芽,可增加啤酒的色泽和焦糖风味;洗糟时控制麦汁pH值在5.2-5.4之间,能减少麦皮中多酚的溶出,避免啤酒口感苦涩;此外,在麦汁煮沸时分阶段添加酒花(苦花在煮沸初期添加,香花在煮沸后期或回旋时添加),可精细调控啤酒的苦味与香气平衡。当需要生产某款产品时,只需在触控屏上选择对应配方,系统自动加载所有参数,启动预设生产流程。
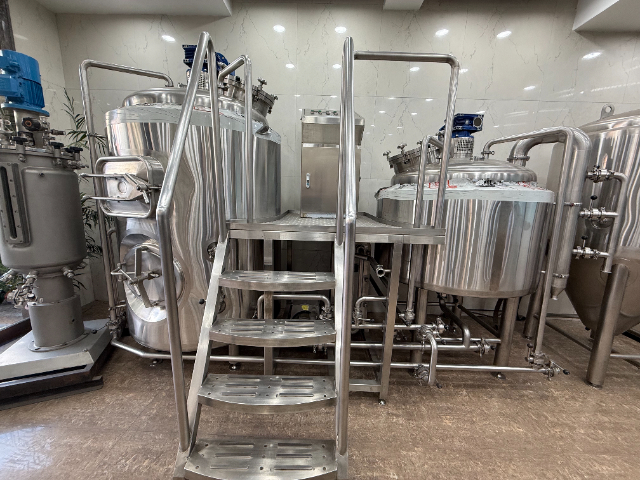
不锈钢精酿啤酒糖化罐的日常维护保养对于延长设备使用寿命、保证设备性能稳定至关重要,酿造者需要制定完善的维护保养计划,并严格按照计划执行。在日常使用过程中,每次糖化作业结束后,都需要及时对糖化罐进行清洗和消毒,清理罐内残留的麦芽糟和麦芽汁,避免残留物滋生细菌,影响下一批次啤酒的品质。清洗时应使用的食品级清洗剂,按照规定的浓度和温度进行清洗,清洗完成后用清水彻底冲洗干净,然后进行消毒处理,消毒方式可采用热水消毒、蒸汽消毒或化学消毒等。定期检查糖化罐的各个部件,如搅拌电机、减速器、阀门、密封件等,查看是否存在磨损、老化、泄漏等问题,发现问题及时更换或维修。对于温度传感器、压力传感器、液位计等精密仪器,需要定期进行校准,确保测量数据的准确性。此外,还需要定期检查罐体的保温层是否完好,如有损坏应及时修补,以保证良好的保温效果。通过日常的维护保养,能够及时发现和解决设备存在的问题,减少设备故障的发生,确保糖化罐始终处于良好的运行状态。操作过程中需实时观察系统压力表,防止因压力过高引发安全问题。江门食品级糖化系统报价
高转化效率的糖化系统,能让麦芽中的淀粉利用率提升至 90% 以上。清远精酿啤酒糖化系统厂家供应
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省 60%-80% 的冷却能耗和大量蒸汽消耗。热水罐作为 “热能银行”,采用全夹套 + 保温层设计,温降控制在 0.5℃/h 以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85 / 千升,降幅达 25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。清远精酿啤酒糖化系统厂家供应
温州市龙泰轻工机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,温州市龙泰轻工机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!