商机详情 -
购买液压规格
类别回路特点压力控制顺序动作回路本回路为采用顺序阀动作回路。换向阀右位时,液压缸1的活塞前进,当活塞杆接触工件后。回路中压力升高,顺序阀3接通液压缸2,其活塞右行。工作结束后,将换向阀置于左位,此时,缸2先退。当退至左端点,回路压力升高,从而打开顺序阀4,液压缸1活塞退回原位。完成①一②一③一④顺序动作用顺序阀的顺序动作回路中,顺序阀的调定压力必须大于前一行程液压缸的比较高工作压力(一般~10MPa),否则前一行程尚未终止,下一行程就开始动作本回路为用压力继电器控制的顺序回路。压力继电器1PD、2PD分别控制换向阀3DT和2DT,1DT通电,阀3处左位,液压缸1活塞右移;当活塞行至终点,回路中压力升高压力继电器1PD动作,使3DT通电,阀4处左位,液压缸活塞2右移。返回时,1DT、2DT断电,4DT通电,液压缸2活塞先退;当其退至终点,回路压力升高压力继电器2PD动作,使2DT通电,液压缸1活塞退回。全部循环按①—②—③—④的顺序动作完成为防止压力继电器误动作,它的调整压力应比先动作的液压缸工作压力高出~,比溢流阀的调整压力低~。为了提高顺序动作的可靠,可以采用压力与行程控制相结合的方式,即在活塞终点安装一个行程开关。负载反馈液压控制技术,根据作业阻力自动调节动力输出。购买液压规格
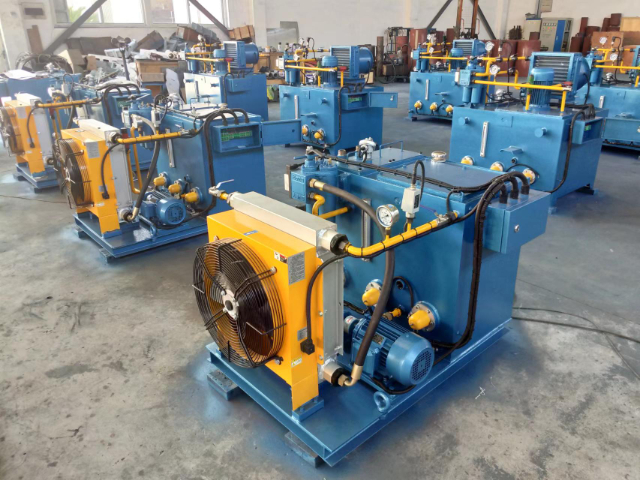
操作简便、容易维修、经济结实。根据用户的需可增设热工仪器、顶出缸、路程数显、计数等机能。优势与传统的冲压工艺相比之下,油压成形工艺在减轻重量、缩减组件数目和模具数目、提高刚度与强度、减低生产成本等方面有着***的技术和经济优势,在工业领域尤为是汽车工业中获得了越来越多的应用。在汽车工业及航空、航天等领域,减轻构造质量以节省运行中的能量是人们长期追求的目标,也是**制造技术发展的趋向之一。油压成形(hydroforming)就是为实现构造轻量化的一种**制造技术。油压成形也被称作“内高压成形”,它的基本原理是以管材作为坯料,在管材内部强加超高压液体同时,对管坯的两端强加轴向推力,开展补料。在两种外力的共同作用下,管坯材质时有发生塑性变形,并**后与模具型腔内壁贴合,获得形状与精度均合乎技术要求的中空零部件。***对于空心变截面结构件,传统的制造工艺是先冲压成形两个半片,然后再焊接成总体,而油压成形则可以一次总体成形沿部件截面有变化的空心结构件。与冲压焊接工艺相比之下,油压成形技术和工艺有以下主要***:1.减轻质量,节省材质。对于汽车引擎托架、散热器支架等典型零部件,液压成形件比冲压件减轻20%~40%。江苏液压单价不要随意调高溢流阀压力,超压运行加速元件损坏。
以及辅助机构及手动机械的支承面。公差等级为11、12时:用于易变形的薄片、薄壳零件,如离合器的摩擦片、汽车发动机缸盖的结合面、手动机械支架、机床法兰等。圆度与圆柱度应用举例公差等级为0、1时:高精度量仪主轴、高精度机床主轴,滚动轴承滚珠和滚柱等。公差等级为2时:精密量仪主轴,外套、阀套,高压油泵柱塞及套,纺锭轴承,高速柴油机进、排气门,精密机床主轴轴颈,针阀圆柱表面,喷油泵柱塞及柱塞套。公差等级为3时:小工具显微镜套管外圆,高精度外圆磨床轴承,磨床砂轮主轴套筒,喷油嘴针、阀体,高精度微型轴承内外圈。公差等级为4时:较精密机床主轴、精密机床主轴箱孔,高压阀门活塞、活塞销、阀体孔,小工具显微镜顶针,高压油泵柱塞,较高精度滚动轴承的配合轴,铣削动力头箱体孔等。公差等级为5时:一般量仪主轴、测杆外圆,陀螺仪轴颈,一般机床主轴、较精密机床主轴及主轴箱孔,柴油机汽油机活塞、活塞销孔,铣削动力头轴承箱座孔,高压空气压缩机十字头销、活塞,较低精度滚动轴承配合轴等。公差等级为6时:仪表端盖外圆,一般机床主轴及箱孔,中等压力下液压装置工作面(包括泵、压缩机的活塞和气缸),汽车发动机凸轮轴,纺机锭子。
齿轮设计原则说明...此设计程序目前支持外啮合直齿或斜齿无变位渐开线圆柱齿轮传动设计计算。1)开式齿轮传动:按齿根弯曲疲劳强度设计公式作齿轮的设计计算,不按齿面接触疲劳强度设计公式计算,也无需用齿面接触疲劳强度校核公式进行校核。开式齿轮传动,将计算所得模数加大10%-15%(考虑磨损影响,传递动力的齿轮模数一般不小于(以防意外断齿)。2)闭式齿轮传动:方法一:软齿面(<350HB/38HRC)闭式齿轮传动传动,接触疲劳点蚀是主要失效形式,计算时先按齿面接触疲劳强度设计公式求出小齿轮直径d1和接触齿宽b,再用齿根弯曲疲劳强度校核公式进行校核。硬齿面(>350HB/38HRC)闭式齿轮传动计算时先按齿根弯曲疲劳强度设计公式求出模数m和接触齿宽b,再用齿面接触疲劳强度校核公式进行校核。方法二:不论软硬齿面都分别按弯曲疲劳强度设计公式求出模数m,按接触疲劳强度设计公式求出小齿轮分度圆直径d1,再按d1=mZ1调整齿数Z1。与方法一相比,这样设计出的齿轮传动,既刚好满足接触疲劳强度,又刚好满足弯曲疲劳强度,所以结构紧凑。定期清理液压油箱呼吸器,保障油箱内外气压平衡。
技术发展播报编辑液压阀技术通过“液压+电控+AI算力”的深度融合,推动传统液压元件与智能技术的迭代融合,并推动向智能液压解决方案提供商的转型。[4]应用及维护播报编辑所有来自于细节的设计都要充分考虑到它能否满足这个装置或者设备的使用需求,我们在设计液压阀的时候,首先要考虑液压阀能不能满足整个液压阀组的要求,是否可以实现各个液压机械的每一项功能性的要求,**后还要判断这个设计有没有按照整个液压系统的原则来进行。液压阀组虽然是由一定数量的液压阀组合而成的,但是它的内部还是有很多元件的,这些元件的数量既不能特别多也不能减少。如果这些元件的数量太多就会增加液压阀组的负担,也就是设计不合理了,一旦元件的数量偏少,油路集成就会失去一部分作用,达不到预计的效果,而且会浪费材料。一、液压阀的设计原理液压阀的设计主要是为了液压阀组的设计,而液压阀组在设计之前必须先考虑油路,要提前确定油路的哪一些部分可以集成,在油路的设计上必须追求简单,要省去不必要的步骤。在确定油路以后,主要的就是斜孔以及工艺孔,在油路上的这些东西都要减少,做到只要够用就可以,不必要太多,在斜孔和工艺孔的设计当中要注意孔径和流量的搭配。船舶液压舵机驱动船舵,灵活调整船舶航行航向。节能液压销售电话
液压系统检修记录留存,方便追踪重复性故障根源。购买液压规格
减压阀C及单向阀E、F、G、D成预压回路,以防止回路的不稳定现象。预压回路及流量调节阀组成步回路。当液压泵开动,电磁阀B通电,使电磁阀A后的管路预压。后压力继电器(或时间继电器)使阀A通电及阀B断电,液压缸开始。图中减压阀C的调定压力,按活塞两侧的面积差而定用分流(同步)阀同步回路使用分流阀同步回路,是用分流阀供给两个液压缸或两个液压马达,在它们承受不同的载荷情况下仍能保证其执行元件同步。其同步精度约为2%~5%该回路用两个分流阀实现三个液压缸同步。***级为比例分流阀,分流比为2︰1,第二级为等量分流阀采用分流阀同步回路,阀上压降一般达~。因此,它不适用于低压系统用同步缸同步回路本回路为采用同步缸和补油装置的同步回路。用节流阀C控制提升缸下行的速度。其他元件的作用是为了消除因泄漏而影响同步精度。其补偿作用为:1.提升时,当A、B缸或同步缸中一缸先到终点时,压力上升。顺序阀D打开,压力油进入A或B缸使其完成行。D阀关闭时,由于其内部泄漏,使压力油流人系统内,将破坏A、B缸平衡,所以装上一个流量稍大于D阀漏损量的节流阀E2.下降时,三个缸因有泄漏,当其中一缸先到底部时,压力增高压力油使平衡阀F和G及液控单向阀H和I打开。购买液压规格
常州国德液压机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州国德液压机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!