商机详情 -
大规模液压报价行情
安全阀)、减压阀、顺序阀、压力继电器等;流量控制阀包括节流阀、调整阀、分流集流阀等;方向控制阀包括单向阀、液控单向阀、梭阀、换向阀等。根据控制方式不同,液压阀可分为开关式控制阀、定值控制阀和比例控制阀。辅助元件包括蓄能器、过滤器、冷却器、加热器、油管、管接头、油箱、压力计、流量计、密封装置等,它们起连接、储油、过滤和测量油液压力等辅助作用,可参考《液压传动》《液压系统设计丛书》。工作介质是指各类液压传动中的液压油或乳化液,有各种矿物油、乳化液和合成型液压油等几大类。液压系统就是通过其实现运动和动力传递的。液压元件可分为动力元件和控制元件以及执行元件三大类。尽管都是液压元件,它们的自身功能和安装使用的技术要求也不尽相同,现分别介绍如下:动力元件:指的是各种液压泵,齿轮泵、叶片泵、柱塞泵、螺杆泵。1、齿轮油泵和串联泵(包括外啮合与内啮合)两种结构型式。2、叶片油泵(包括单级泵、变量泵、双级泵、双联泵)。3、柱塞油泵,又分为轴向柱塞油泵和径向柱塞油泵,轴向柱塞泵有定量泵、变量泵、(变量泵又分为手动变量与压力补偿变量、伺服变量等多种)从结构上又分为端面配油和阀式配油两种配油方式。更换液压油同步清洗油箱,避免残留杂质污染新油液。大规模液压报价行情
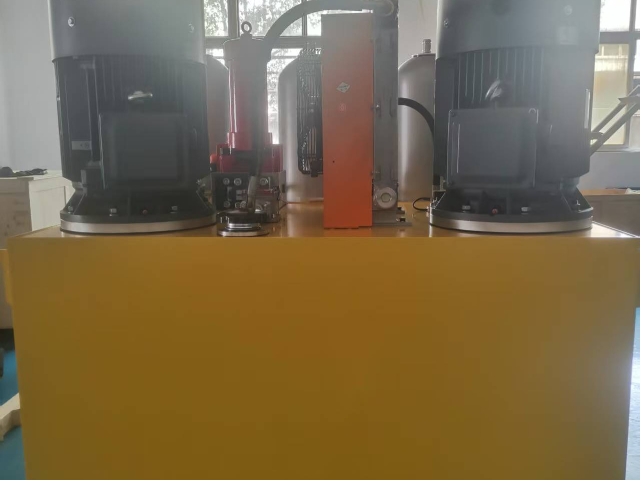
方向和位置必须要合适,要考虑整体情况,保证满足要求。如果方向或者位置有一些不合适,需要调整元件,就一定要确保可以简单方便的操作以及维护。关于液压阀的设计首先从液压阀的设计尺寸来讨论。液压阀组的长宽高尺寸一般参照组成液压阀组的零件的大小来确定,例如,液压阀组的高度,在不影响实际作用的前提下,尽量跟元件的高度保持一致。液压阀组的长度,在不影响布局和结构的前提下,由螺钉孔的孔径或者长度的尺寸来决定。液压阀组的宽度跟长度的决定因素大致一样。其次,我们介绍标注尺寸,这一步主要是在设计绘图时应用,要标注一些元件的端口,孔径,每组尺寸,大小等等。**后是通道的设计,在这个设计当中**重要的是布局,对这个系统进行***的整体的安排,把油路分类,首先一定要使得主要油路导通,然后,对于小的油路或者其他油路再逐渐导通。这些液压阀的通道,在设计的时候一定要保证长度合适,转角比较少,油道的孔合适,这样才能有效的控制液压阀组的重量、大小以及体积,才能合理的利用。二、液压阀组的应用以现在的情况来看,根据不同的情况以及液压阀的不同用途,液压阀可以分成很多种类,这篇文章重点讲述其中的一种。国内液压是什么焊接作业远离液压油管,高温灼烧容易造成软管失效。
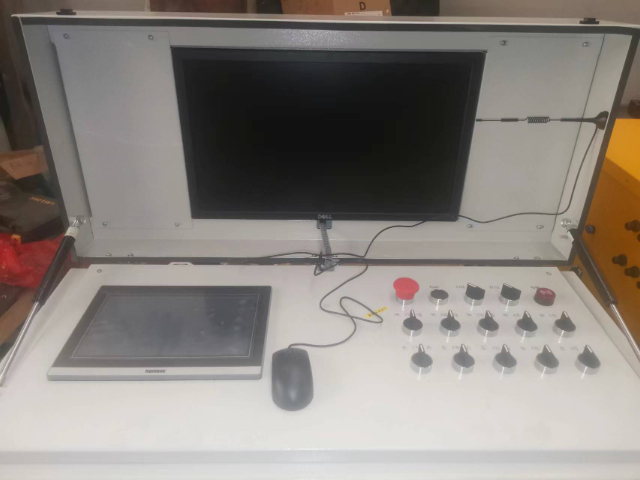
从而掌握噪声源的大小及频率特性,采取相应办法,具体列举如下:①使用低噪声电机;并使用弹性联轴器,以减少该环节引起的振动和噪声;②在电动机,液压泵和液压阀的安装面上应设置防振胶垫;③尽量用液压集成块代替管道,以减少振动;油缸简图④用蓄能器和橡胶软管减少由压力脉动引起的振动,蓄能器能吸收10Hz以下的噪声,而高频噪声,用液压软管则十分有效;⑤用带有吸声材料的隔声罩,将液压泵罩上也能有效地降低噪声;⑥系统中应设置放气装置。液压件的表面要求及加工缸筒作为油缸、矿用单体支柱、液压支架、炮管等产品的主要部件,其加工质量的好坏直接影响整个产品的寿命和可靠性。缸筒加工要求高,其内表面粗糙度要求为~µm,对同轴度、耐磨性要求严格。缸筒的基本特征是深孔加工,其加工一直困扰加工人员。采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高缸筒疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了缸筒内壁的耐磨性,同时避免了因磨削引起的。滚压后,表面粗糙度值的减小。
TOP常用资料和数据常用资料和数据计量单位与换算SI基本单位包括SI辅助单位在内的具有专门名称的SI导出单位SI词头可与**单位制单位并用的我国法定计量单位常用物理量符号及其法定单位常用计量单位换算表在线单位换算黑色金属硬度及强度换算值常用力学公式运动学、动力学基本公式材料力学基本公式接触应力动荷应力厚壁圆筒、等厚圆盘及薄壳中的应力平板中的应力压杆、梁与壳的稳定性机械制图和几何精度制图及制图符号图样的通用规定图样画法图样注法零部件表示法制图及制图符号标准公差与配合极限与配合一般公差(未注公差)圆锥公差圆锥配合公差与配合标准形状和位置公差术语与定义形位公差带的定义、标注和解释形位公差的符号及其标注形状和位置公差的选择形状和位置公差的公差值或数系表及应用举例形状与位置公差常用标准圆锥尺寸与公差标注表面结构概述表面结构参数及其数值产品几何技术规范(GPS)技术产品文件中表面结构的表示法表面结构参数的选择常用数据表面结构标准孔间距偏差孔间距偏差的计算公式按直接排列孔间距允许偏差按圆周分布的孔间距允许偏差产品标注示例典型零件标注实例几何公差标注错例比较分析机械工程材料。防气蚀液压吸油管路设计,稳定液压泵长期高效运转。
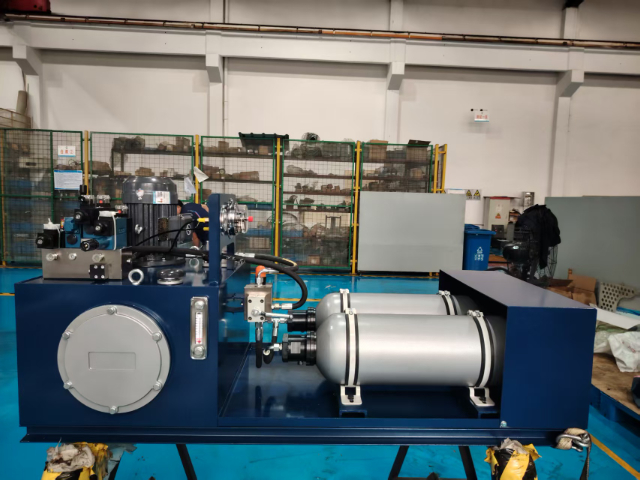
操作简便、容易维修、经济结实。根据用户的需可增设热工仪器、顶出缸、路程数显、计数等机能。优势与传统的冲压工艺相比之下,油压成形工艺在减轻重量、缩减组件数目和模具数目、提高刚度与强度、减低生产成本等方面有着***的技术和经济优势,在工业领域尤为是汽车工业中获得了越来越多的应用。在汽车工业及航空、航天等领域,减轻构造质量以节省运行中的能量是人们长期追求的目标,也是**制造技术发展的趋向之一。油压成形(hydroforming)就是为实现构造轻量化的一种**制造技术。油压成形也被称作“内高压成形”,它的基本原理是以管材作为坯料,在管材内部强加超高压液体同时,对管坯的两端强加轴向推力,开展补料。在两种外力的共同作用下,管坯材质时有发生塑性变形,并**后与模具型腔内壁贴合,获得形状与精度均合乎技术要求的中空零部件。***对于空心变截面结构件,传统的制造工艺是先冲压成形两个半片,然后再焊接成总体,而油压成形则可以一次总体成形沿部件截面有变化的空心结构件。与冲压焊接工艺相比之下,油压成形技术和工艺有以下主要***:1.减轻质量,节省材质。对于汽车引擎托架、散热器支架等典型零部件,液压成形件比冲压件减轻20%~40%。钢筋切断机液压提供剪切力,高效截断各类钢筋型材。私人液压
过载长时间憋压作业,会快速消耗液压泵使用寿命。大规模液压报价行情
TOP工具介绍你可以在工具介绍中查看此工具功能和使用方法说明。公差查询公差查询基本尺寸:mm基准制基孔制基轴制查询对象孔公差查询轴公差查询公差带公差代号公差等级孔:EFGHJJSKM56789轴:efghjjskm56789查询公差刷刷新新拷贝结果查询结果更新日志1.修复基本尺寸大于180至250,公差等级为G的孔的基本偏差数据错误。1.修复程序bug。2.感谢网友Kallece指出查询数据错误。孔公差查询注释1.基本尺寸小于1mm时,各级的A和B均不采用。2.各级CD、EF、FG主要用于精密机械和钟表制造业。3.IT14至IT18只用于大于1mm的基本尺寸。4.J8、J10等公差带对称于零线,其偏差值可见JS9、JS10等。5.基本尺寸大于3mm时,大于IT8的K的偏差值不作规定。6.基本尺寸大于3~6mm的J7的偏差值与对应尺寸段的JS7等值。7.公差带N9、N10和N11只用于大于1mm的基本尺寸。8.基本尺寸至24mm的T5至T8的偏差值,建议以U5至U8代替。如一定要T5至T8,则可按照GB/T。9.基本尺寸至14mm的V5至V8的偏差值,建议以X5至X8代替。如一定要V5至V8,则可按照GB/T。10.基本尺寸至18mm的Y6至Y10的偏差值,建议以Z6至Z10代替。如一定要Y6至Y10,则可按照GB/T。大规模液压报价行情
常州国德液压机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**常州国德液压机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!