商机详情 -
购买液压哪家好
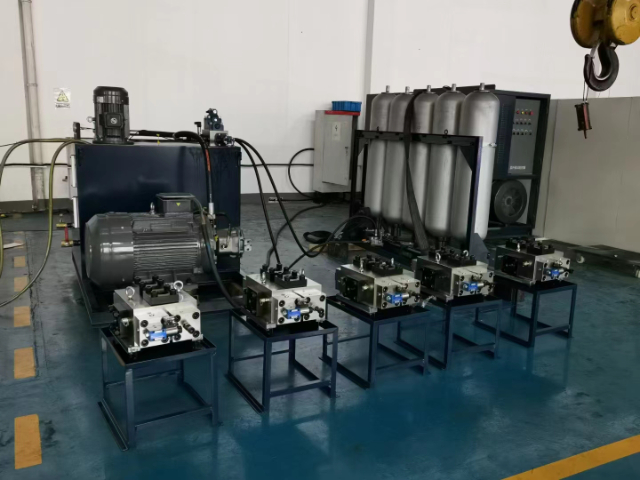
泵直接驱动这种驱动系统的泵向液压缸提供高压工作液体,配流阀用来改变供液方向,溢流阀用来调节系统的限定压强,同时起安全溢流作用。这种驱动系统环节少,结构简单,压强能按所需的工作力自动增减,减少了电能消耗,但须由液压机的**大工作力和**高工作速度来决定泵及其驱动电机的容量。这种型式的驱动系统多用于中小型液压机,也有用泵直接驱动的大型(如120000千牛)自由锻造水压机。泵-蓄能器驱动在这种驱动系统中有一个或一组蓄能器。当泵所供给的高压工作液有余量时,由蓄能器储存;而当供给量不足于需要时,便由蓄能器补充供给。采用这种系统可以按高压工作液的平均用量选用泵和电动机的容量,但因为工作液的压强是恒定的,电能消耗量较大,并且系统的环节多,结构比较复杂。这种驱动系统多用于大型液压机,或者用一套驱动系统驱动数台液压机。结构型式按作用力的方向区分,液压机有立式和卧式两种。多数液压机为立式,挤压用液压机。双柱液压机:本系列产品适用于各类零部件的压装、调弯整形、压印压痕、翻边、冲孔及小零件的浅拉伸;金属粉末制品的成型等加工工艺。采用电动控制,设有点动及半自动循环,可保压延时,并具有良好的滑块导向性。拆装液压管路前释放系统压力,防止高压油喷射伤人。购买液压哪家好
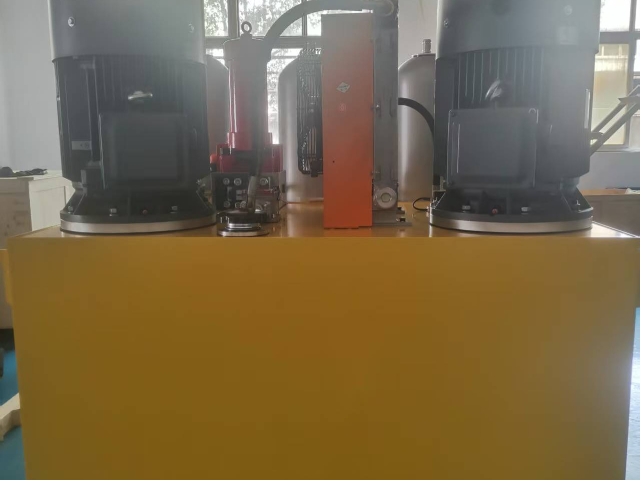
==输出示例=={#液压机械设计:创新驱动,**工业新未来在工业迅猛发展的时代浪潮中,液压机械设计凭借其超凡的性能与无可挑剔的可靠性,稳稳占据众多领域的关键位置,成为不可或缺的**技术。我们公司一心扑在液压机械设计上,凭借精湛绝伦的专业能力,为市场呈上一系列***的液压机械产品,满足不同客户的多样需求。液压机械设计巧妙融合先进的机械原理与液压控制技术,拥有强大的动力输出和精细无误的控制能力。不管是大型工程机械那些复杂到让人眼花缭乱的动作,还是精密加工设备精细入微的操作,液压机械设计都能提供稳定且高效的动力支持,让设备在各种工况下都能稳如泰山地运行,大幅提升生产效率和产品质量。我们的液压机械设计团队经验丰富、技术深厚,能根据客户的具体需求,量身打造个性化的液压机械解决方案。从简单的液压系统设计,到复杂的液压机械集成,我们都力求做到尽善尽美,确保每一个细节都符合高标准要求。而且,液压机械设计还格外注重节能环保。通过优化液压系统结构,采用先进的节能技术,我们的产品在提供强大动力的同时,有效降低能源消耗,减少环境污染,契合现代工业可持续发展的理念。选择我们的液压机械设计产品。购买液压哪家好折弯机液压油缸驱动模具,实现钢板冷弯成型加工。
齿轮设计原则说明...此设计程序目前支持外啮合直齿或斜齿无变位渐开线圆柱齿轮传动设计计算。1)开式齿轮传动:按齿根弯曲疲劳强度设计公式作齿轮的设计计算,不按齿面接触疲劳强度设计公式计算,也无需用齿面接触疲劳强度校核公式进行校核。开式齿轮传动,将计算所得模数加大10%-15%(考虑磨损影响,传递动力的齿轮模数一般不小于(以防意外断齿)。2)闭式齿轮传动:方法一:软齿面(<350HB/38HRC)闭式齿轮传动传动,接触疲劳点蚀是主要失效形式,计算时先按齿面接触疲劳强度设计公式求出小齿轮直径d1和接触齿宽b,再用齿根弯曲疲劳强度校核公式进行校核。硬齿面(>350HB/38HRC)闭式齿轮传动计算时先按齿根弯曲疲劳强度设计公式求出模数m和接触齿宽b,再用齿面接触疲劳强度校核公式进行校核。方法二:不论软硬齿面都分别按弯曲疲劳强度设计公式求出模数m,按接触疲劳强度设计公式求出小齿轮分度圆直径d1,再按d1=mZ1调整齿数Z1。与方法一相比,这样设计出的齿轮传动,既刚好满足接触疲劳强度,又刚好满足弯曲疲劳强度,所以结构紧凑。
在实际拆卸过程中很容易受到损坏,所以在装配时应当进行更换。2、选配组合零件维修在制造液压阀过程中,为能够使装配精度得以有效提高大部分均选择选配方法,也就是说对于加工完毕的一批零件,比如阀芯及阀体,应当以实际尺寸为依据对配合间隙**合理一定进行选择,然后进行装配,从而使阀芯能够保证具有良好滑动性能以及良好密封性能。换言之,对于类型相同液压阀而言,其阀体与阀芯在配合尺寸方面可能有一定差异存在,实际使用过程中,当企业内具有较多数量失效液压阀时,可拆卸清洗所有液压阀,对各个零件进行检查测量,根据检测所得到结果归类零件,然后利用一定方法重新进行组合选配。在检查之后,若发现阀体及阀芯均出现磨损情况,但是工作表面并无严重划伤存在或者在局部并未严重磨损,这时可选择间隙适当阀体及阀芯重新进行装配;若阀体与阀门两者之间配合间隙与产品图纸中所规定间隙相比较而言有所增大,且增大程度在20%~25%之间,此时应当采取一定方法使阀芯尺寸增加,之后再进行研配修复。对于锥阀类组间中阀座与阀芯而言,若圆锥形座阀中的接触面密封不良,由于锥阀能够在弹簧作用下对间隙进行自动补偿,所以,只要进行研磨就可以。林业采伐机液压夹持锯切装置,一站式完成树木砍伐。
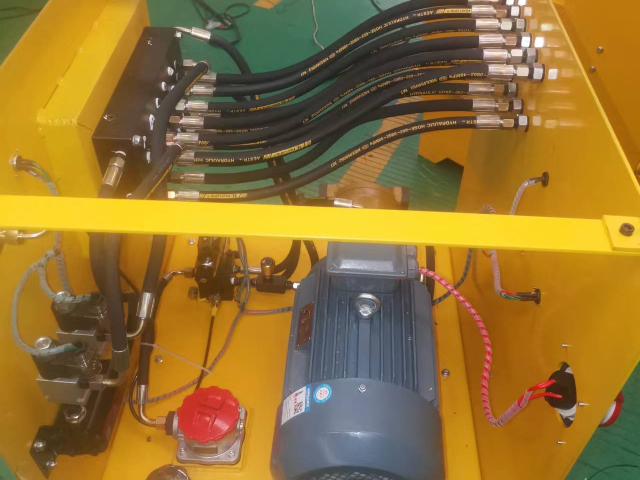
可以减轻40%~50%的重量。2.减少零件和模具数量,降低模具费用。液压成形件通常只需要1套模具,而冲压件大多需要多套模具。液压成形的发动机托架零件由6个减少到1个,散热器支架零件由17个减少到10个。3.可减少后续机械加工和组装的焊接量。以散热器支架为例,散热面积增加43%,焊点由174个减少到20个,工序由13道减少到6道,生产率提高66%。4.提**度与刚度,尤其是疲劳强度,如液压成形的散热器支架,其刚度在垂直方向可提高39%,水平方向可提高50%。5.降低生产成本。根据对已应用液压成形零件的统计分析,液压成形件的生产成本比冲压件平均降低15%~20%,模具费用降低20%~30%。[1]成形工艺应用播报编辑液压成形工艺在汽车、航空、航天和管道等行业有着广泛的应用,主要适用于:沿构件轴线变化的圆形、矩形或异型截面空心结构件,如汽车的排气系统异型管件;非圆截面空心框架,如发动机托架、仪表盘支架、车身框架(约占汽车质量的11%~15%);空心轴类件和复杂管件等。图2即为液压成形工艺应用于汽车工业中所制造出的一些典型零件。液压成形工艺的适用材料包括碳钢、不锈钢、铝合金、铜合金及镍合金等,原则上适用于冷成形的材料均适用于液压成形工艺。隧道衬砌台车依靠液压油缸调整模板位置。加工液压加盟连锁店
矿用液压支架支撑巷道顶板,保障井下开采作业安全。购买液压哪家好
发展史播报编辑液压传动和气压传动称为流体传动,是根据17世纪帕斯卡提出的液体静压力传动原理而发展起来的一门新兴技术,1795年英国约瑟夫·布拉曼(JosephBraman,1749-1814),在伦敦用水作为工作介质,以水压机的形式将其应用于工业上,诞生了世界上***台水压机。1905年将工作介质水改为油,又进一步得到改善。***次世界大战(1914-1918)后液压传动***应用,特别是1920年以后,发展更为迅速。液压元件大约在19世纪末20世纪初的20年间,才开始进入正规的工业生产阶段。1925年维克斯()发明了压力平衡式叶片泵,为近代液压元件工业或液压传动的逐步建立奠定了基础。20世纪初康斯坦丁o尼斯克(GoConstantimsco)对能量波动传递所进行的理论及实际研究;1910年对液力传动(液力联轴节、液力变矩器等)方面的贡献,使这两方面领域得到了发展。第二次世界大战(1941-1945)期间,在美国机床中有30%应用了液压传动。应该指出,日本液压传动的发展较欧美等**晚了近20多年。在1955年前后,日本迅速发展液压传动,1956年成立了“液压工业会”。近20~30年间,日本液压传动发展之快,居**地位。液压传动有许多突出的***,因此它的应用非常***。购买液压哪家好
常州国德液压机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州国德液压机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!