商机详情 -
江苏自动化液压服务
例如:油液的污染可能造成液压系统压力、流量或方向等各方面的故障,这给液压系统故障诊断带来极大困难。参数测量法诊断故障的思路是这样的,任何液压系统工作正常时,系统参数都工作在设计和设定值附近,工作中如果这些参数偏离了预定值,则系统就会出现故障或有可能出现故障。即液压系统产生故障的实质就是系统工作参数的异常变化。因此当液压系统发生故障时,必然是系统中某个元件或某些元件有故障,进一步可断定回路中某一点或某几点的参数已偏离了预定值。这说明如果液压回路中某点的工作参数不正常,则系统已发生了故障或可能发生了故障,需维修人员马上进行处理。这样在参数测量的基础上,再结合逻辑分析法,即可快速、准确地找出故障所在。参数测量法不*可以诊断系统故障,而且还能预报可能发生的故障,并且这种预报和诊断都是定量的,**提高了诊断的速度和准确性。这种检测为直接测量,检测速度快,误差小,检测设备简单,便于在生产现场推广使用。适合于任何液压系统的检测。测量时,既不需停机,又不损坏液压系统,几乎可以对系统中任何部位进行检测,不但可诊断已有故障,而且可进行在线监测、预报潜在故障。液压系统靠液压油传压,将机械能转为执行元件的直线或旋转运动。江苏自动化液压服务
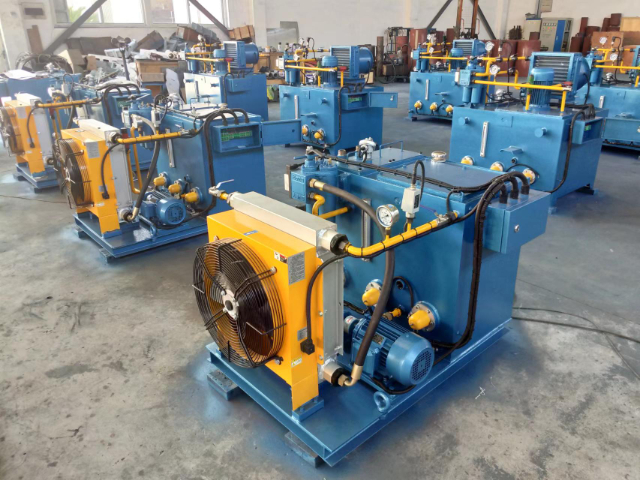
使两个液压缸活塞完成全部行程用节流阀同步回路应用节流阀的同步回路主要采用节流阀控制工作液压缸。本方法结构简单,造价低廉,但由于载荷、泄漏与阻力不同等因素影响,其同步精度一般低于4%~5%该回路采用两个节流调速阀,安装在两只液压缸的进油路上,实现双向同步(活塞往返速度不等)。由于泄漏、载荷等变化的影响,同步精度较差该回路采用两个调速阀,实现两个液压缸单向同步。两个调速阀装在回油路上,使液压缸活塞右移时同步。该回路也可应用于多缸同步。但同步精度受调速阀性能和油温的影响,一般同步误差在5~10%左右。系统效率较低用节流阀的步回路用比例调速阀各自装在由单向阀组成的桥式节流油路中,分别控制两个液压缸的运动。当两个活塞出现位置误差时,检测装置就会发出信号,调节比例调速阀的开度,调节速度使其同步。这种回路的同步精度较高,位置精度可达1mm/m该回路为液压缸双向均能进行出油节流的同步回路,可以分别调整,两液压缸可以同时前进或同时后退;两液压缸活塞也可实现反向同步动作。但应用此回路时,必须注意各换向阀要同时切换,液压缸操作回路管线长度尽量相等,以免出现压力差异的影响该回路由换向阀B,液控单向阀H。国内液压方案设计液压马达可将液压能转化为旋转机械能,驱动设备运转。
发展史播报编辑液压传动和气压传动称为流体传动,是根据17世纪帕斯卡提出的液体静压力传动原理而发展起来的一门新兴技术,1795年英国约瑟夫·布拉曼(JosephBraman,1749-1814),在伦敦用水作为工作介质,以水压机的形式将其应用于工业上,诞生了世界上***台水压机。1905年将工作介质水改为油,又进一步得到改善。***次世界大战(1914-1918)后液压传动***应用,特别是1920年以后,发展更为迅速。液压元件大约在19世纪末20世纪初的20年间,才开始进入正规的工业生产阶段。1925年维克斯()发明了压力平衡式叶片泵,为近代液压元件工业或液压传动的逐步建立奠定了基础。20世纪初康斯坦丁o尼斯克(GoConstantimsco)对能量波动传递所进行的理论及实际研究;1910年对液力传动(液力联轴节、液力变矩器等)方面的贡献,使这两方面领域得到了发展。第二次世界大战(1941-1945)期间,在美国机床中有30%应用了液压传动。应该指出,日本液压传动的发展较欧美等**晚了近20多年。在1955年前后,日本迅速发展液压传动,1956年成立了“液压工业会”。近20~30年间,日本液压传动发展之快,居**地位。液压传动有许多突出的***,因此它的应用非常***。
还要特别注意弄清楚系统从一个工作状态转移到另一个工作状态时是采用哪种控制方式,控制信号是否有误,要针对实物,逐一检查,要注意各个主油路之间及主油路与控制油路之间有无接错而产生相互干涉现象,如有相互干涉现象,要分析是何等使用调节错误等。二、利用因果图查找液压故障利用因果图(又称鱼刺图)分析方法,对液压设备出现的故障进行分析,既能较快地找出故障主次原因,又能积累排除故障的经验。因果图分析法,可以用将维护管理与查找故障密切结合起来,因而被***采用。三、应用铁谱技术对液压系统的故障进行诊断和状态监控铁谱技术是以机械摩擦副的磨损为基本出发点,借助于铁谱仪把液压油中的磨损颗粒和其他污染颗粒分离出来,并制成铁谱片,然后置于铁谱显微镜或扫描电子显微镜下进行观察,或按尺寸大小依次沉积在玻璃管内,应用光学方法进行定量检测。通过以上分析,可以准确地获得系统内有关磨损方面的重要信息。据此进一步研究磨损现象,监测磨损状态,诊断故障前兆,**后作出系统失效预报。铁谱技术能有效地应用于工程机械液压系统油液污染程度的检测,监控,磨损过程的分析和故障诊断,并且具有直观、准确、信息多等***。因此。液压软管需具备耐高压特性,适配系统压力要求。
部)件产生和传递噪声名次表元件与部件名称液压泵溢流阀压力阀@节流阀方向阀液压缸油箱管路产生噪声的名次12345556传递噪声的名次23343212注:表中@指的是溢流阀之外的压力控制阀由于液压系统的噪声不只一种,因此**终表现出来的是其合成值,一般来讲,液压系统的噪声不外乎机械噪声和流体噪声两种,下面予以分析说明。常见问题分析机械噪声是由于零件之间发生接触、撞击和振动而引起的。①回转体的不平衡在液压系统中,电动机、液压泵和液压马达都以高速回转,如果它们的转动部件不平衡,就会产生周期性的不平衡力,引起转轴的弯曲振动,因而产生噪声,这种振动传到油箱和管路时,发出很大的声响,为了控制这种噪声,应对转子进行精密的动平衡实验,并注意尽量避开共振区。②电动机噪声电动机噪声主要是指机械噪声、通风噪声和电磁噪声。机械噪声包括转子不平衡引起的低频噪声,轴承有缺陷和安装不合适而引起的高频噪声以及电动机支架与电动机之间共振所引起的噪声。控制的方法是,轴承与电动机壳体和电动机轴配合要适当,过盈量不可过大或过小,电动机两端盖上的孔应同轴;轴承润滑要良好。③联轴器引起噪声联轴器是液压泵与电动机之间的连接机构。液压油氧化后性能下降,需及时检测更换。电动液压卖价
联合收割机液压系统控割台升降,高效完成作物收割。江苏自动化液压服务
双作用液压缸与单作用液压缸区别播报编辑单作用液压缸是指其中一个方向的运动用油压实现,返回时靠自重或弹簧等外力,这种油缸的两个腔只有一端有油,另一端则与空气接触。双作用液压缸就是两个腔都有油,两个方向的动作都要靠油压来实现[1]。结构原理播报编辑典型的执行器包括液压缸体、节流阀盖、活塞、活塞杆、密封件,以及活塞和活塞杆的轴承面。通常,对于工业的各个环节,它能耐受20,000kPa(持续压力)以内的压力;对于搅拌和压力的应用,可达到55,000kPa。其行程长度能达到3米,液压缸体直径可达到20cm,还有更大的尺寸,可用于其他特殊应用。根据基本的液压关系(帕斯卡定律),由缸体产生的线性压力的大小是系统流体压力P与活塞的有效面积A的乘积,即F=PA。当然,摩擦力和其他实际损耗会降低力的效果。**简单的执行器的构造是一个简单作用的液压缸体,液体在活塞的一边,*在一个方向产生输出的力和运动。重力或外部的弹簧能使活塞回归到起始位置,而液体重新回到缸体中。当活塞杆进行曲伸时候,一个双作用的缸体将液体从活塞的任一端产生力或运动。活塞外直径和缸体内直径之间的密封必须能同时处理方向和运动的问题。此外,这里还可以是双端杆缸体。江苏自动化液压服务
常州国德液压机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州国德液压机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!