商机详情 -
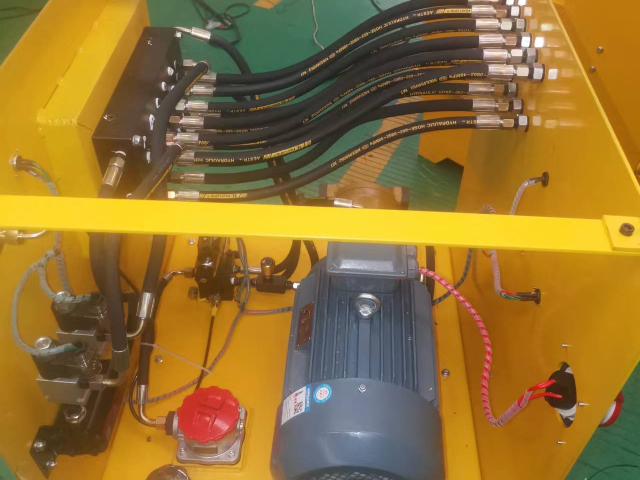
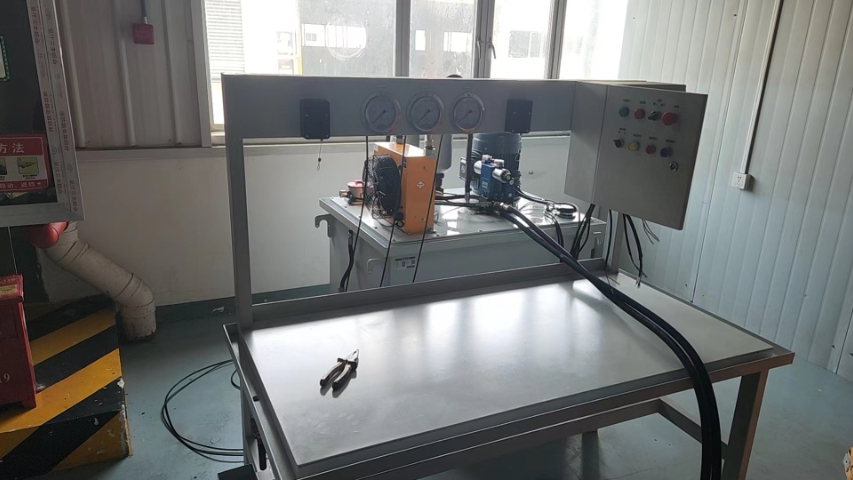
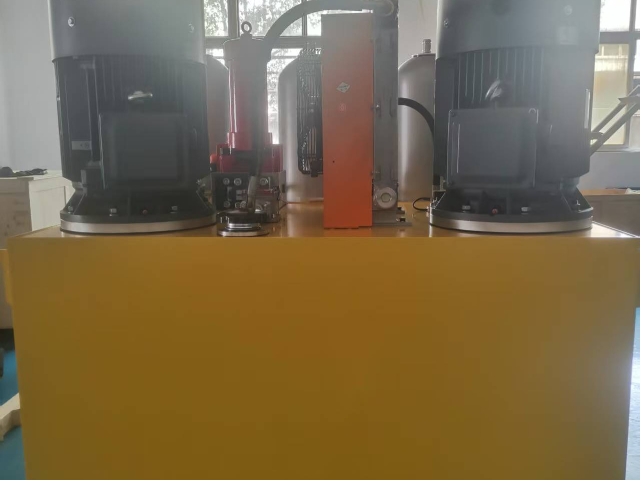
大型液压系统
额定转速高于500r/min的属于高速液压马达,额定转速低于500r/min的属于低速液压马达。高速液压马达的基本型式有齿轮式、螺杆式、叶片式和轴向柱塞式等。它们的主要特点是转速较高、转动惯量小,便于启动和制动,调节(调速及换向)灵敏度高。通常高速液压马达输出转矩不大所以又称为高速小转矩液压马达。低速液压马达的基本型式是径向柱塞式,此外在轴向柱塞式、叶片式和齿轮式中也有低速的结构型式,低速液压马达的主要特点是排量大、体积大转速低(有时可达每分钟几转甚至零点几转),因此可直接与工作机构连接,不需要减速装置,使传动机构大为简化,通常低速液压马达输出转矩较大,所以又称为低速大转矩液压马达。[1]工作原理1、叶片式液压马达由于压力油作用,受力不平衡使转子产生转矩。叶片式液压马达的输出转矩与液压马达的排量和液压马达进出油口之间的压力差有关,其转速由输入液压马达的流量大小来决定。由于液压马达一般都要求能正反转,所以叶片式液压马达的叶片要径向放置。为了使叶片根部始终通有压力油,在回、压油腔通人叶片根部的通路上应设置单向阀,为了确保叶片式液压马达在压力油通人后能正常启动,必须使叶片顶部和定子内表面紧密接触。闭式液压系统污染风险低,适用于高可靠性重型设备。大型液压系统
液压龙门刨床导轨面、六角车床床身导轨面、柴油机进排气门导杆等。公差等级为6时:用于1级平板、普通车床床身导轨面、龙门刨床导轨面、滚齿机立柱导轨、床身导轨及工作台、自动车床床身导轨、平面磨床垂直导轨、卧式镗床、铣床工作台以及机床主轴箱导轨、柴油机进排气门导杆直线度、柴油机机体上部结合面等。公差等级为7时:用于2级平板、、机床床头箱体、滚齿机床身导轨的直线度、镗床工作台、摇臂钻底座工作台、柴油机气门导杆、液压泵盖的平面度,压力机导轨及滑块。公差等级为8时:用于2级平板、车床溜板箱体、机床主轴箱体、机床传动箱体、自动车床底座的直线度,气缸盖结合面、气缸座、内燃机连杆分离面的平面度,减速器壳体的结合面。公差等级为9时:用于3级平板、机床溜板箱、立钻工作台、螺纹磨床的挂轮架、金相显微镜的载物台、柴油机气缸体、连杆的分离面、缸盖的结合面、阀片的平面度、空气压缩机的汽缸体、柴油机缸孔环面的平面度以及液压管件和法兰的连接面等。公差等级为10时:用于3级平板、自动车床床身底面的平面度,车床挂轮架的平面度,柴油机汽缸体、摩托车的曲轴箱体、汽车变速箱的壳体、汽车发动机缸盖结合面、阀片的平面度。大型液压系统液压蓄能器可储存液压能,缓解系统压力波动。
液压缸尤甚);(4)油温过高及橡胶密封与液压油不相容而变质。下面就结合以上几个方面浅谈一下控制泄漏的措施。二、控制液压系统泄漏的控制方案方案一:设计及制造缺陷的解决方法1、液压元件外配套的选择往往在液压系统的泄漏中起着决定性的影响。这就决定我们技术人员在新产品设计、老产品的改进中,对缸、泵、阀件,密封件,液压辅件等的选择,要本着好中选优,优中选廉的原则慎重的、有比较的进行。2、合理设计安装面和密封面:当阀组或管路固定在安装面上时,为了得到满意的初始密封和防止密封件被挤出沟槽和被磨损,安装面要平直,密封面要求精加工,表面粗糙度要达到0.8μm,平面度要达到0.01/100mm。表面不能有径向划痕,连接螺钉的预紧力要足够大,以防止表面分离。3、在制造及运输过程中,要防止关键表面磕碰,划伤。同时对装配调试过程要严格的进行监控,保证装配质量。4、对一些液压系统的泄露**不要掉已轻心,必须加以排除。方案二:减少冲击和振动为了减少承受冲击和振动的管接头松动引起的液压系统的泄漏,可以采取以下措施:①使用减震支架固定所有管子以便吸收冲击和振动;②使用低冲击阀或蓄能器来减少冲击。
将有可能由于气蚀作用而发生异常。系统马达播报编辑简介液压马达习惯上是指输出旋转运动的,将液压泵提供的液压能转变为机械能的能量转换装置。特点及分类从能量转换的观点来看,液压泵与液压马达是可逆工作的液压元件,向任何一种液压泵输入工作液体,都可使其变成液压马达工况;反之,当液压马达的主轴由外力矩驱动旋转时,也可变为液压泵工况。因为它们具有同样的基本结构要素--密闭而又可以周期变化的容积和相应的配油机构。但是,由于液压马达和液压泵的工作条件不同,对它们的性能要求也不一样,所以同类型的液压马达和液压泵之间,仍存在许多差别。首先液压马达应能够正、反转,因而要求其内部结构对称;液压马达的转速范围需要足够大,特别对它的**低稳定转速有一定的要求。因此,它通常都采用滚动轴承或静压滑动轴承;其次液压马达由于在输入压力油条件下工作,因而不必具备自吸能力,但需要一定的初始密封性,才能提供必要的起动转矩。由于存在着这些差别,使得液压马达和液压泵在结构上比较相似,但不能可逆工作。液压马达按其结梅类型来分可以分为齿轮式、叶片式、柱塞式和其它型式。按液压马达的额定转速分为高速和低速两大类。电梯门机液压系统控制门开关,确保电梯平稳运行。
系统结构播报编辑液压系统由信号控制和液压动力两部分组成,信号控制部分用于驱动液压动力部分中的控制阀动作。液压动力部分采用回路图方式表示,以表明不同功能元件之间的相互关系。液压源含有液压泵、电动机和液压辅助元件;液压控制部分含有各种控制阀,用于控制工作油液的流量、压力和方向;执行部分含有液压缸或液压马达,其可按实际要求来选择。破碎床液压系统在分析和设计实际任务时,一般采用方框图显示设备中实际运行状况。空心箭头表示信号流,而实心箭头则表示能量流。基本液压回路中的动作顺序—控制元件(二位四通换向阀)的换向和弹簧复位、执行元件(双作用液压缸)的伸出和回缩以及溢流阀的开启和关闭。对于执行元件和控制元件,演示文稿都是基于相应回路图符号,这也为介绍回路图符号作了准备。根据系统工作原理,您可对所有回路依次进行编号。如果***个执行元件编号为0,则与其相关的控制元件标识符则为1。如果与执行元件伸出相对应的元件标识符为偶数,则与执行元件回缩相对应的元件标识符则为奇数。不*应对液压回路进行编号,也应对实际设备进行编号,以便发现系统故障。DINISO1219-2标准定义了元件的编号组成。液压系统维护时,需先释放系统内残留压力。大型液压系统
液压系统靠液压油传压,将机械能转为执行元件的直线或旋转运动。大型液压系统
硬度提高HV≥4°4、加工后有残余应力层,提高疲劳强度提高30%。5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。滚压刀油缸是工程机械**主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,更多技术可咨询:工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。液压设备的方式滚压后,孔表面粗糙度由幢滚前~µm减小为~µm,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是**的,能**提高缸筒的表面质量。油缸经过滚压后,表面没有锋利的微小刃口,长时间的运动摩擦也不会损伤密封圈或密封件,这点在液压行业特别重要。液压冲击播报编辑在液压系统中,由于某种原因引起液体压力在某一瞬间突然急剧上升,而形成很高的压力峰值,这种现象称为液压冲击。1、产生液压冲击的原因。大型液压系统
常州国德液压机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州国德液压机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!