商机详情 -
宁波合金冷冲模具价格多少
车床可以完成的加工内容。车床上的加工,通过工件的旋转、刀具种类和切削方向、速度的变化,可以完成:偏端面,内外圆柱、圆锥、螺纹、环形槽、台阶面的加工,以及滚花、钻孔、镗孔、倒角、研磨、抛光、攻丝、套丝、铵孔、切断及绕弹簧等。所能达到的经济精度。受车床本身及工件材料、加工内容、切削刀具、润滑及操作工技术多种因素的影响。车削加工的精度和表面粗糙度也会有所不同,一般情况,所能达到的经济精度为0.02~0.1mm,表面粗糙度可达等。车床的其他类型。普通型车床适合中小型工件加工,其他还有用于大型零件加工的落地车床和立式车床等。无锡市高高精密模具有限公司的冷冲模具在电子行业中,为精密电子元件的制造提供了强有力的支持。宁波合金冷冲模具价格多少
整个冲裁过程材料的变形分为三个阶段。1、弹性变形阶段:由于凸模加压,材料发生弹性压缩与弯曲,并略有挤入凹模洞口。这时材料内应力没有超过弹性极限,若卸压,材料即恢复原状,故称弹性变形阶段。2、塑性变形阶段:凸模续续加压,材料的内应力达到屈服极限,部分金属被挤入凹模洞口,产生塑剪变形,得到光亮的剪切断面。因凸、凹模间存在间隙,故在塑剪变形的同时还伴有材料的弯曲与拉伸。外力继续增加,材料内应力不断增大,在凸、凹模刃口处由于应力集中,内应力首先超过抗剪强度,出现微裂。3、断裂阶段:凸模继续下压,凸、刃口处的微裂不断向材料内部扩展,材料随即被拉断分离,得到光亮的剪切断面。徐州拉伸冷冲模具联系人高高精密模具的冷冲模具在不断改进质量的过程中,向客户提供了满足需求的产品和信任。
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。
由于设计人员改进制模工艺,具有自动送料、自动理片和接料装置的复合模具大量问世。靠模铣床引进后,用石膏、木模或实物即可翻制出相同形状的模芯,给制作复合拉深模具提供了方便,确保了精度。70年代以后,使用斜度线切割机加工冷冲模具,其凸模(冲头)和凹模可先淬火处理再切割装配,取代了原来冷冲模具制作:热处理-装配-变形修正的繁琐工艺。模具的光洁度也相应提高一个等级,精度可达到0.01毫米。后来各专业模具厂、模具车间小组已普遍使用线切割机加工制作冷冲模具。无锡市高高精密模具有限公司提供的冷冲模具解决方案,帮助客户提高了生产效率和产品质量。
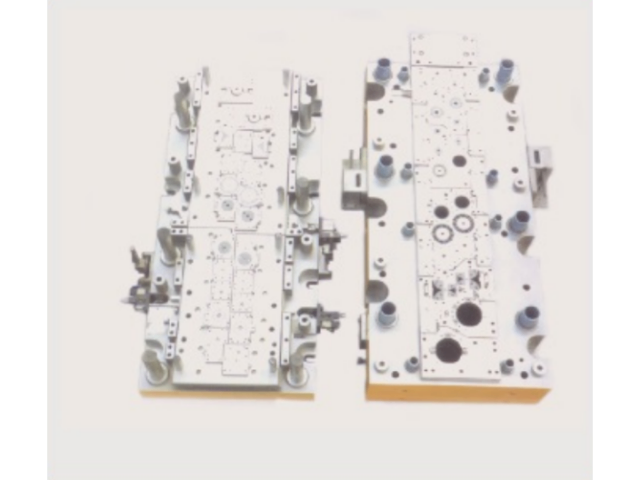
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。高高精密模具的冷冲模具在制造过程中采用了先进的CNC加工中心,确保了模具的精密加工。嘉兴精密冷冲模具报价
无锡市高高精密模具有限公司的冷冲模具在设计和制造过程中严格执行ISO 9001质量管理体系。宁波合金冷冲模具价格多少
冷冲模根据材料的变形特点分类。小的冷冲模一般用什么材料来做模具?冷冲模工作时要承受冲击、振动、摩擦、高压和拉伸、弯扭等负荷,甚至在较高的温度下工作(如冷挤压),工作条件复杂,易发生磨损、疲劳、断裂、变形等现象。因此,对冷冲模零件材料的要求比普通零件高。制造冷冲模模具材料有钢材、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等。目前制造模具的材料绝大部分以钢材为主,常用的模具工作部件材料的种类有:碳素工具钢、低合金工具钢、高碳高铬或中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。宁波合金冷冲模具价格多少