商机详情 -
嘉兴冷冲模具定制
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。高高精密模具注重创新,不断推出新型冷冲模具,满足市场需求。嘉兴冷冲模具定制
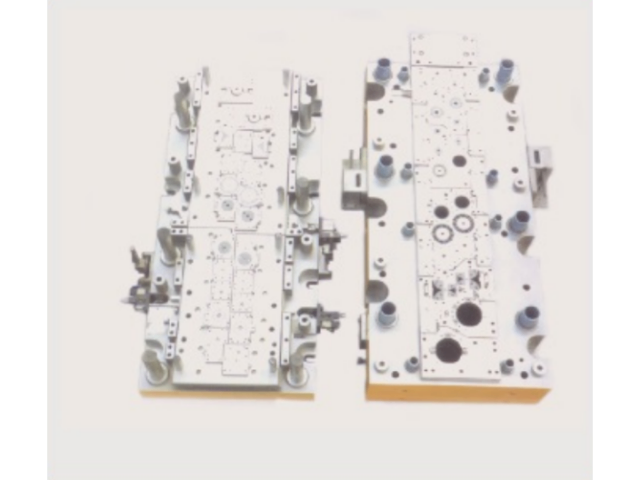
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。盐城拉丝冷冲模具联系人无锡市高高精密模具有限公司的冷冲模具在提供专业服务的同时,也注重与客户的长期合作。
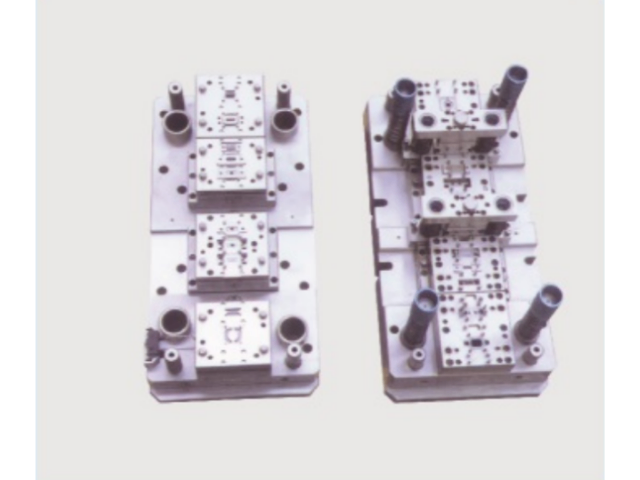
冷冲模,用于获得一定形状、尺寸和性能的产品零件的特殊专门使用工具,全称为冷冲压模具,多为安装在压力机上的,对放置在内的板料在室温下施加变形力,使其产生变形,从而获得一定形状,尺寸和性能的产品零件的特殊专门使用工具。1、根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。2、根据材料的变形特点分类,冲压技术的进步首先通过模具技术的进步来体现出来。效益,使现代冲压技术水平提高到一个新的高度。
大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。无锡市高高精密模具有限公司的冷冲模具在精密模具设计方面,展现了公司的设计团队的专业能力。
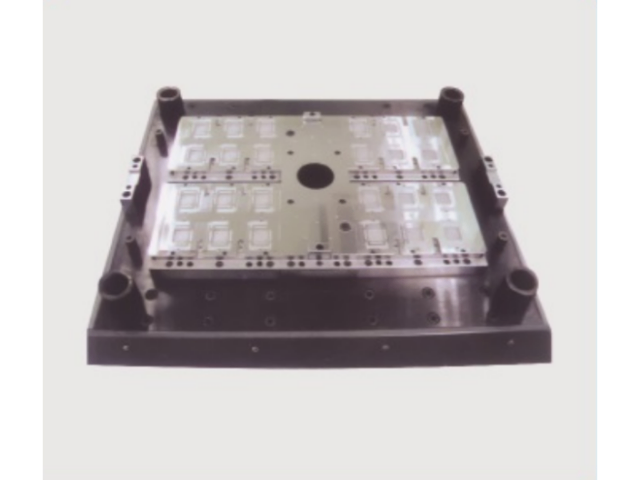
冷冲压模具:1.压力机的闭合高度:它是指滑块在下止点时,滑块下平面到工作台上平面的距离。当闭合高度调节装置将滑块调到上位置时,闭合高度,称为闭合高度;将滑块调整到下位置时,闭合高度小,称为小闭合高度。闭合高度从到小可以调节的范围,称为闭合高度的调节量;2.模具的闭合高度:是指模具在工作位置时,上、下模之间的距离。冷冲压模具热处理工艺。退火与正火选用应当根据模具钢的种类、冷却加工工艺、模具的使用性能及经济性综合考虑。无锡市高高精密模具有限公司提供的冷冲模具解决方案,帮助客户提高了生产效率和产品质量。盐城拉丝冷冲模具联系人
高高精密模具的冷冲模具设计团队利用计算机辅助工程软件进行模拟分析,预测模具的性能。嘉兴冷冲模具定制
内圆磨床。内圆磨床是用来加工圆形、圆锥形的通或不通孔的,也可对内外轴向端面进行加工。工件夹持在与主轴相连的三爪卡盘之上随主轴慢速旋转,砂轮用芯轴固定作高速旋转运动。加工过程中砂轮还要和工件作轴向往复运动来完成全圆柱面的磨削加工。多功能工具磨床。这是一种模具制作不可缺少的加工设备,它可以完成平面、侧面、台阶面、斜面、直槽及简单成型面的加.工。工件可直接或通过平口钳、V形体、弯板、正弦磁力工作台、分度头等安装固定在用手动操作横向往复运动的工作台上。砂轮架可升降和纵向往复运动实现接近工件、吃刀和进刀操作。很适合小型特殊零件的加工,只是加工精度有限、表面粗糙度较高,只能干磨,粉尘较重、环境质量较差,有噪声,还要注意安全,防止砂轮破裂飞溅伤人。嘉兴冷冲模具定制